商机详情 -
海南医药行业真空蒸馏回收机日常维护
电子元器件制造过程中,清洗环节会产生大量含氟、含醇类的废溶剂,这类废溶剂处理难度大、成本高。真空蒸馏回收机针对电子行业废溶剂特性,采用耐腐蚀材质制作蒸馏腔体,并配备高精度温度控制系统,能在低温真空环境下实现废溶剂的高效回收。某电子企业引入该设备后,废溶剂处理成本降低 60% 以上,回收的溶剂经检测,纯度符合电子元器件清洗要求,可直接回用于生产流程,既减少了资源浪费,又降低了企业对环境的影响,助力企业通过绿色工厂认证。真空蒸馏回收机具备故障记录查询功能,可追溯历史故障,便于预防改进。海南医药行业真空蒸馏回收机日常维护
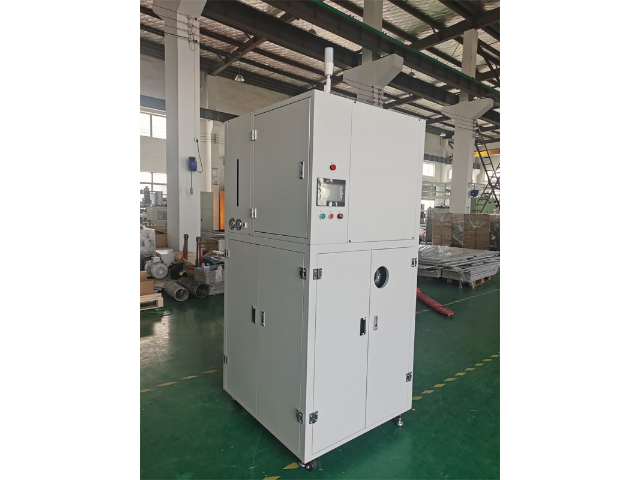
工业废水处理用反渗透膜生产中,膜组件涂覆会使用含聚酰胺的溶剂,这类废溶剂含有未聚合的聚酰胺单体和溶剂杂质,若单体未彻底去除,会影响反渗透膜的脱盐率和水通量。真空蒸馏回收机采用 “单体分离 + 真空蒸馏 + 纯度检测” 工艺:先通过分子蒸馏技术分离聚酰胺单体,利用单体与溶剂分子运动平均自由程的差异,在高真空(-0.098MPa)、低温(60-70℃)条件下实现单体与溶剂的高效分离,单体去除率达 99.5%;蒸馏阶段进一步去除溶剂中的低沸物杂质;同时配备高效液相色谱仪(HPLC)在线检测回收溶剂纯度,确保聚酰胺单体含量低于 0.001%。某反渗透膜企业使用该设备后,回收溶剂用于膜组件涂覆,反渗透膜脱盐率稳定在 99.8% 以上,水通量符合设计要求,产品合格率提升至 99.5%。设备运行一年来,溶剂回收率达 92%,每年节省溶剂成本约 75 万元,减少聚酰胺单体危废排放约 30 吨,为工业废水处理提供了高性能的反渗透膜产品,推动环保水处理行业发展。盐城间歇式真空蒸馏回收机价格对比真空蒸馏回收机具备液位报警功能,溶剂不足或溢出时及时提醒。
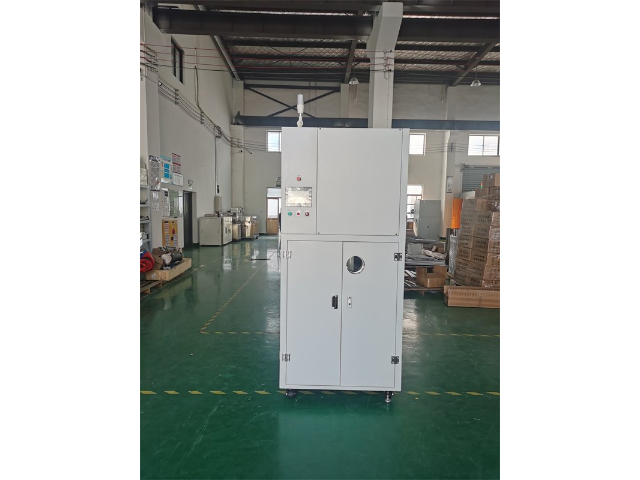
出色音响设备(如耳机单元)外壳喷涂后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有涂料残渣和色粉颗粒,传统回收设备无法去除色粉,导致清洗后外壳出现色差,影响产品外观。真空蒸馏回收机采用 “涂料溶解 + 色粉吸附 + 真空蒸馏” 工艺:加入涂料溶解助剂将残渣分解为可溶物;通过活性白土吸附柱吸附色粉颗粒,吸附率达 99.7%;蒸馏阶段控制真空度 - 0.092MPa、温度 77℃,实现乙酸乙酯回收,同时配备色差仪在线检测,确保回收溶剂无色素残留,外壳色差 ΔE≤0.5。某音响企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 45 万元,耳机外壳外观合格率从 93% 提升至 99.8%,产品市场竞争力明显提升,减少涂料危废排放约 22 吨,符合出色消费电子外观要求。
新能源汽车氢燃料电池质子交换膜生产中,会使用含乙醇的浸泡溶剂,这类废溶剂含有未反应的全氟磺酸树脂颗粒和水分,传统回收设备无法分离树脂颗粒,导致回收溶剂用于浸泡时膜性能下降。真空蒸馏回收机采用 “树脂颗粒过滤 + 水分去除 + 真空蒸馏” 工艺:通过 0.1μm 的聚四氟乙烯滤膜过滤树脂颗粒,过滤效率达 99.9%;采用分子筛干燥装置去除水分,含水量降至 0.005% 以下;蒸馏阶段控制真空度 - 0.095MPa、温度 78℃,实现乙醇回收,同时配备膜性能测试仪,确保回收溶剂浸泡后的质子交换膜离子传导率≥0.1S/cm。某燃料电池企业使用该设备后,乙醇回收率达 92%,每年节省成本约 85 万元,质子交换膜生产合格率从 92% 提升至 99.5%,电池输出功率稳定,减少树脂危废排放约 35 吨,推动氢燃料电池产业化发展。真空蒸馏回收机可回收电镀行业废钝化溶剂,助力企业环保达标。
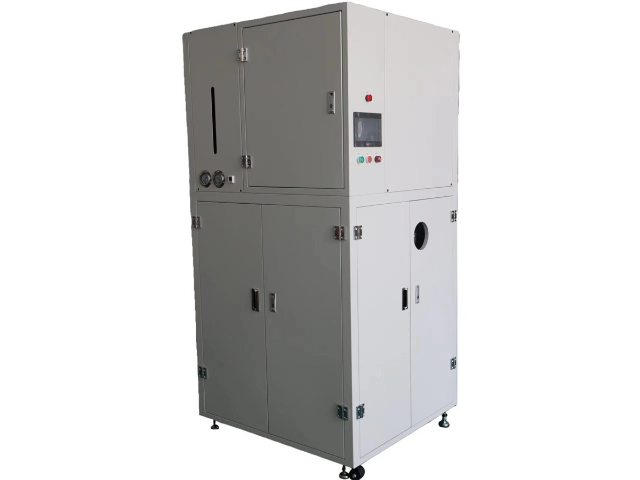
工业冷却塔填料(如 PP 填料)表面除垢清洗中,会使用含盐酸的除垢溶剂,这类废溶剂含有水垢(碳酸钙、镁)和填料老化碎屑,传统回收设备盐酸回收率低,且碎屑易堵塞管道。真空蒸馏回收机采用 “水垢沉淀 + 碎屑过滤 + 真空蒸馏” 系统:加入碳酸钙沉淀剂使水垢形成絮状沉淀,沉淀率达 99.8%;通过 5μm 滤网过滤 PP 碎屑,过滤效率达 99.5%;蒸馏阶段控制真空度 - 0.088MPa、温度 83℃,实现盐酸回收,浓度可调整至 10% 的除垢标准,同时配备管道自动反吹装置,防止碎屑残留堵塞。某热力企业使用该设备后,盐酸回收率达 90%,每年节省成本约 48 万元,冷却塔换热效率提升 25%,填料使用寿命延长 2 年,减少含酸危废排放约 40 吨,降低工业制冷能耗。真空蒸馏回收机回收溶剂纯度可检测,确保符合生产工艺要求。常州医药行业真空蒸馏回收机日常维护
真空蒸馏回收机无有害气体排放,符合大气污染物排放标准。海南医药行业真空蒸馏回收机日常维护
出色家具木工机械润滑系统清洗中,会使用含煤油的清洗溶剂,这类废溶剂含有木屑和润滑脂残渣,传统回收设备难以彻底去除木屑,导致清洗后机械部件出现磨损。真空蒸馏回收机采用 “木屑过滤 + 润滑脂分解 + 真空蒸馏” 工艺:首级通过振动筛(孔径 0.5mm)过滤木屑,分离效率达 99.8%;第二级加入润滑脂乳化剂,将残渣分解为乳浊液;蒸馏阶段控制真空度在 - 0.085MPa、温度在 150℃,实现煤油回收,同时配备在线浊度仪,确保回收溶剂清澈度达标。某家具制造企业使用该设备后,煤油回收率达 90%,每年节省溶剂成本约 35 万元,木工机械部件磨损率降低 70%,设备使用寿命延长 2 年,减少木屑与润滑脂混合危废排放约 25 吨,符合家具行业绿色生产要求。海南医药行业真空蒸馏回收机日常维护