商机详情 -
姑苏区进口真空蒸馏回收机效果
工业生物制药设备(如发酵罐)内壁消毒后清洗中,会使用含过氧化氢的清洗溶剂,这类废溶剂含有蛋白质残留和微生物菌体,传统回收设备无法彻底去除蛋白质,导致设备交叉污染风险增加。真空蒸馏回收机采用 “蛋白质氧化 + 菌体过滤 + 真空蒸馏” 工艺:通过紫外 - 臭氧协同氧化装置降解蛋白质,降解率达 99.6%;通过 0.22μm 无菌滤膜过滤微生物菌体,过滤效率达 99.99%;蒸馏阶段控制真空度 - 0.09MPa、温度 100℃,实现过氧化氢溶液回收,浓度可调整至 3% 的消毒标准,同时配备无菌检测仪,确保回收溶剂无菌。某生物制药企业使用该设备后,过氧化氢回收率达 89%,每年节省成本约 55 万元,发酵罐交叉污染率从 4% 降至 0.1%,药品合格率提升,减少医药危废排放约 30 吨,符合 GMP 生产标准。真空蒸馏回收机支持多档位真空度调节,适配不同特性溶剂的回收需求。姑苏区进口真空蒸馏回收机效果
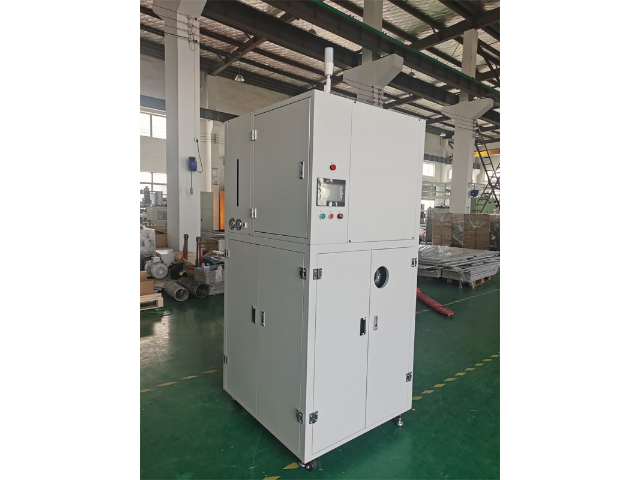
新能源汽车驱动电机定子绕组绝缘漆涂覆中,会使用含二甲苯的稀释溶剂,这类废溶剂含有未固化的绝缘漆树脂和铜粉,传统回收设备因树脂黏附,导致蒸馏效率下降。真空蒸馏回收机采用 “树脂溶解 + 铜粉分离 + 真空蒸馏” 工艺:加入绝缘漆溶解剂,将树脂分解为可溶于二甲苯的物质;通过磁性分离装置分离铜粉,分离效率达 99.8%;蒸馏阶段控制真空度在 - 0.094MPa、温度在 138℃(二甲苯沸点),实现溶剂回收,同时配备绝缘性能测试仪,确保回收溶剂涂覆后绕组绝缘等级达 H 级。某电机企业使用该设备后,二甲苯回收率达 92%,每年节省成本约 62 万元,定子绕组绝缘失效故障率从 4% 降至 0.3%,电机耐温性能达 180℃,使用寿命延长 4 年,减少有机危废排放约 32 吨,符合新能源汽车驱动电机高可靠性要求。吴江区防爆型真空蒸馏回收机价格对比真空蒸馏回收机支持远程监控,可实时查看设备运行参数,便于生产管理。
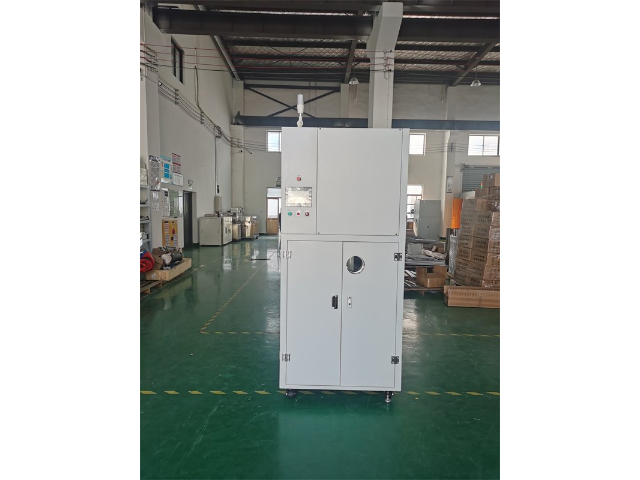
新能源汽车动力电池盖板激光焊接后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有焊接烟尘和金属氧化物(如镍、钴氧化物),传统回收设备无法去除烟尘,导致盖板密封槽堵塞,影响电池防水性能。真空蒸馏回收机采用 “烟尘过滤 + 氧化物吸附 + 真空蒸馏” 系统:通过 HEPA 高效滤网(过滤精度 0.3μm)过滤焊接烟尘,去除率达 99.97%;通过氧化铝吸附剂吸附金属氧化物,吸附率达 99.5%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,实现乙醇回收,同时配备密封性测试仪,确保清洗后盖板防水等级达 IP68。某电池企业应用该设备后,乙醇回收率达 92%,每年节省成本约 55 万元,电池盖板密封合格率从 95% 提升至 99.8%,减少电池漏液风险,减少焊接危废排放约 30 吨,符合动力电池安全标准。
在半导体行业,晶圆清洗过程中使用的溶剂纯度要求达到电子级,废溶剂处理需避免任何杂质污染。真空蒸馏回收机采用超纯工艺设计,设备内部采用无死角抛光,配备高效离子交换树脂和过滤器,能去除废溶剂中的微量金属离子和颗粒杂质。某半导体企业应用该设备后,回收溶剂纯度达到电子级标准,可直接回用于晶圆清洗,回收率达 94% 以上,每年为企业节省溶剂采购成本超千万元,同时减少了有害废弃物排放,符合半导体行业高洁净、环保生产要求,助力企业实现出色芯片制造的绿色发展。真空蒸馏回收机能耗低,长期使用可为企业节省大量电费支出。
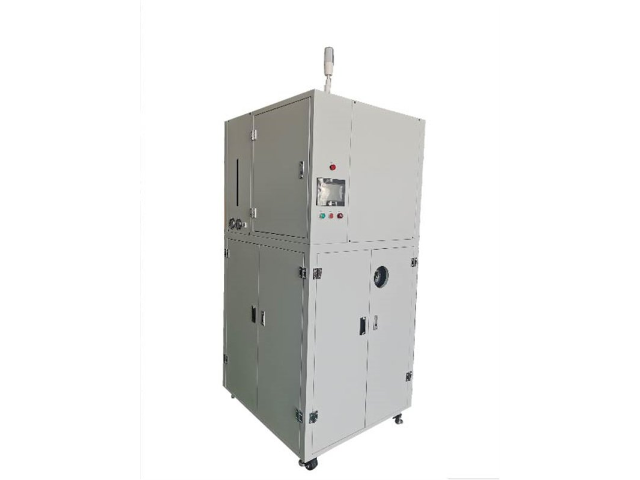
新能源光伏组件接线盒灌封胶生产中,会使用含环氧树脂的溶剂,这类废溶剂含有未聚合的环氧单体和石英砂填料,传统回收设备无法分离石英砂,导致回收溶剂用于灌封时绝缘性能下降。真空蒸馏回收机采用 “石英砂分离 + 环氧单体提纯 + 真空蒸馏” 工艺:通过水力旋流器分离石英砂(密度差异分选),分离效率达 99.7%;通过分子蒸馏技术提纯环氧单体,纯度提升至 99.9%;蒸馏阶段控制真空度在 - 0.097MPa、温度在 110℃,避免环氧单体高温聚合,同时配备绝缘电阻测试仪,确保回收溶剂灌封后接线盒绝缘电阻≥10¹²Ω。某光伏组件企业使用该设备后,环氧树脂溶剂回收率达 91%,每年节省成本约 58 万元,接线盒绝缘失效故障率从 4% 降至 0.2%,在高温高湿环境中运行稳定性提升,减少电子危废排放约 32 吨,助力光伏组件发电安全。真空蒸馏回收机可回收实验室废有机溶剂,实现试剂资源循环利用。吴中区电子清洗剂真空蒸馏回收机工作原理
真空蒸馏回收机真空度稳定,确保蒸馏过程顺畅,回收效果一致。姑苏区进口真空蒸馏回收机效果
工业大型冷却塔(如闭式冷却塔)盘管除垢清洗中,会使用含盐酸的除垢溶剂,这类废溶剂含有水垢(碳酸钙、镁)和腐蚀产物(如氧化铁),传统回收设备盐酸回收率低,且水垢易堵塞管道,影响清洗效率。真空蒸馏回收机采用 “水垢沉淀 + 腐蚀产物过滤 + 真空蒸馏” 系统:加入碳酸钙沉淀剂使水垢形成絮状沉淀,沉淀率达 99.8%;通过 5μm 滤网过滤腐蚀产物,过滤效率达 99.5%;蒸馏阶段控制真空度 - 0.088MPa、温度 83℃,实现盐酸回收,浓度可调整至 15% 的除垢标准,同时配备管道自动反吹装置,防止沉淀残留堵塞。某热力企业应用该设备后,盐酸回收率达 90%,每年节省成本约 53 万元,冷却塔盘管除垢效率提升 30%,换热效率恢复至新设备水平的 95%,减少含酸危废排放约 45 吨,降低工业制冷能耗。姑苏区进口真空蒸馏回收机效果