商机详情 -
湖北国产真空蒸馏回收机推荐
新能源光伏组件接线盒灌封胶生产中,会使用含环氧树脂的溶剂,这类废溶剂含有未聚合的环氧单体和石英砂填料,传统回收设备无法分离石英砂,导致回收溶剂用于灌封时绝缘性能下降。真空蒸馏回收机采用 “石英砂分离 + 环氧单体提纯 + 真空蒸馏” 工艺:通过水力旋流器分离石英砂(密度差异分选),分离效率达 99.7%;通过分子蒸馏技术提纯环氧单体,纯度提升至 99.9%;蒸馏阶段控制真空度在 - 0.097MPa、温度在 110℃,避免环氧单体高温聚合,同时配备绝缘电阻测试仪,确保回收溶剂灌封后接线盒绝缘电阻≥10¹²Ω。某光伏组件企业使用该设备后,环氧树脂溶剂回收率达 91%,每年节省成本约 58 万元,接线盒绝缘失效故障率从 4% 降至 0.2%,在高温高湿环境中运行稳定性提升,减少电子危废排放约 32 吨,助力光伏组件发电安全。真空蒸馏回收机可定制大容量腔体,单次回收量可达1000L以上,适配大规模生产。湖北国产真空蒸馏回收机推荐
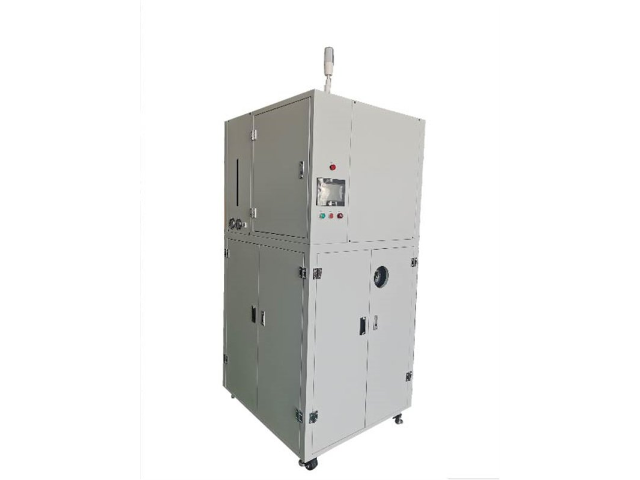
新能源汽车驱动电机转子清洗中,会使用含汽油的清洗溶剂,这类废溶剂含有碳粉和绝缘漆残渣,传统回收设备难以去除碳粉,导致电机绝缘性能下降。真空蒸馏回收机采用 “碳粉吸附 + 绝缘漆分解 + 真空蒸馏” 工艺:通过活性炭吸附碳粉,吸附率达 99%;加入绝缘漆溶解剂,将残渣分解为可溶物;蒸馏阶段控制真空度在 - 0.08MPa、温度在 120℃,实现汽油回收,同时配备绝缘电阻测试仪,确保回收溶剂无导电杂质。某电机企业应用该设备后,汽油回收率达 90%,每年节省溶剂成本约 50 万元,电机绝缘电阻提升至 10¹²Ω 以上,运行故障率降低 60%,减少电机危废排放约 25 吨,符合驱动电机高绝缘要求。海南真空蒸馏回收机日常维护真空蒸馏回收机具备超温、超压报警功能,突发异常自动停机,保障设备与人身安全。
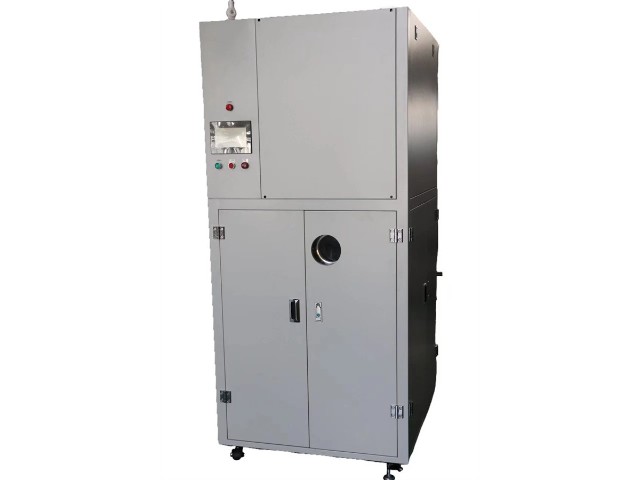
工业离心式压缩机叶轮表面抛光后清洗中,会使用含煤油的清洗溶剂,这类废溶剂含有金属碎屑(如不锈钢、铸铁颗粒)和抛光蜡残留,传统回收设备无法去除抛光蜡,导致叶轮表面出现划痕,影响压缩机气动性能。真空蒸馏回收机采用 “抛光蜡乳化 + 碎屑磁选 + 真空蒸馏” 系统:加入蜡质乳化剂,将固态抛光蜡转化为乳浊液,乳化率达 99.5%;通过高了强度磁选机(磁场强度 12000Gs)分离金属碎屑,分离效率达 99.8%;蒸馏阶段控制真空度 - 0.088MPa、温度 150℃,实现煤油回收,同时配备气动性能测试仪,确保清洗后叶轮压缩效率提升 5% 以上。某压缩机企业应用该设备后,煤油回收率达 90%,每年节省成本约 56 万元,压缩机叶轮划痕率从 7% 降至 0.2%,机组能耗降低 8%,减少机械危废排放约 30 吨,符合工业节能要求。
在氟化工行业生产中,含氟废溶剂具有强腐蚀性且回收难度大,传统设备易受腐蚀导致使用寿命短。真空蒸馏回收机针对这一痛点,采用哈氏合金等耐氟腐蚀材质打造主要蒸馏部件,同时优化密封结构防止氟化物泄漏。某氟化工企业引入该设备后,设备连续无故障运行时间突破 8000 小时,废溶剂回收率稳定在 92% 以上,回收的含氟溶剂经检测纯度符合生产要求,每年为企业减少溶剂采购成本约 90 万元,同时避免了氟化物直接排放对土壤和水源的污染,符合氟化工行业环保治理标准。真空蒸馏回收机可回收食品行业废加工溶剂,符合食品接触材料安全标准。
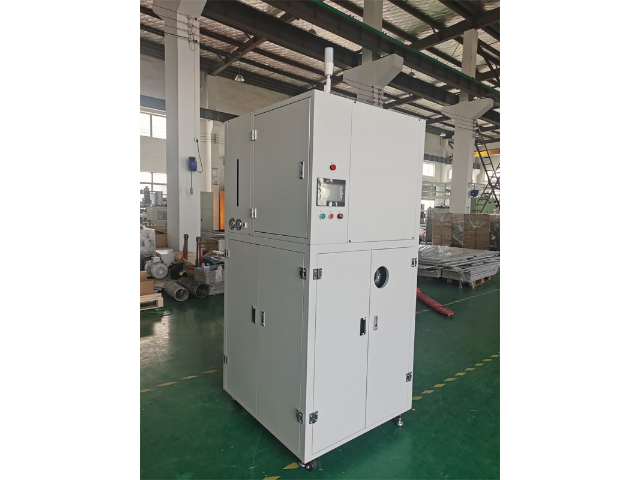
新能源汽车氢燃料电池双极板表面处理中,会使用含氟溶剂的脱脂液,这类废溶剂含有金属氧化物(如钛合金氧化物)和油污,传统回收设备因氟溶剂腐蚀材质,导致设备使用寿命短。真空蒸馏回收机采用 “耐腐材质 + 氧化物吸附 + 真空蒸馏” 工艺:主要部件采用哈氏合金 C276 材质,耐氟腐蚀性能优异;通过活性氧化铝吸附柱吸附金属氧化物,吸附率达 99.5%;蒸馏阶段控制真空度 - 0.095MPa、温度 65℃,实现氟溶剂回收,同时配备氟浓度检测仪,确保车间氟溶剂浓度符合安全标准。某燃料电池企业应用该设备后,氟溶剂回收率达 92%,每年节省成本约 85 万元,设备使用寿命延长至 5 年以上,双极板脱脂后表面粗糙度 Ra≤0.2μm,符合燃料电池导电要求,减少含氟危废排放约 35 吨,推动氢燃料电池产业化发展。真空蒸馏回收机机身采用不锈钢一体冲压成型,无焊缝,清洁无死角。海南真空蒸馏回收机日常维护
真空蒸馏回收机可回收化工行业废合成溶剂,提升企业资源利用率。湖北国产真空蒸馏回收机推荐
工业废水处理用活性炭吸附塔再生中,会使用含甲醇的脱附溶剂,这类废溶剂含有吸附的有机污染物(如苯、甲苯),传统回收设备因污染物挥发,导致甲醇回收率低且污染环境。真空蒸馏回收机采用 “污染物冷凝 + 甲醇蒸馏 + 尾气处理” 系统:通过 - 10℃冷凝装置回收有机污染物(可进一步处理),回收率达 98%;蒸馏阶段控制真空度在 - 0.09MPa、温度在 65℃,实现甲醇回收;尾气通过活性炭吸附 + 催化燃烧处理,排放符合 GB 31571-2015《石油化学工业污染物排放标准》。某环保企业使用该设备后,甲醇回收率达 92%,每年节省溶剂成本约 45 万元,活性炭再生效率提升 25%,减少有机废气排放约 30 吨,推动活性炭吸附技术在废水处理中的广泛应用。湖北国产真空蒸馏回收机推荐