商机详情 -
镇江防爆型真空蒸馏回收机性价比
工业大型冷却塔(如闭式冷却塔)盘管除垢清洗中,会使用含盐酸的除垢溶剂,这类废溶剂含有水垢(碳酸钙、镁)和腐蚀产物(如氧化铁),传统回收设备盐酸回收率低,且水垢易堵塞管道,影响清洗效率。真空蒸馏回收机采用 “水垢沉淀 + 腐蚀产物过滤 + 真空蒸馏” 系统:加入碳酸钙沉淀剂使水垢形成絮状沉淀,沉淀率达 99.8%;通过 5μm 滤网过滤腐蚀产物,过滤效率达 99.5%;蒸馏阶段控制真空度 - 0.088MPa、温度 83℃,实现盐酸回收,浓度可调整至 15% 的除垢标准,同时配备管道自动反吹装置,防止沉淀残留堵塞。某热力企业应用该设备后,盐酸回收率达 90%,每年节省成本约 53 万元,冷却塔盘管除垢效率提升 30%,换热效率恢复至新设备水平的 95%,减少含酸危废排放约 45 吨,降低工业制冷能耗。真空蒸馏回收机可回收电子行业废清洗液,适配高洁净度生产场景。镇江防爆型真空蒸馏回收机性价比
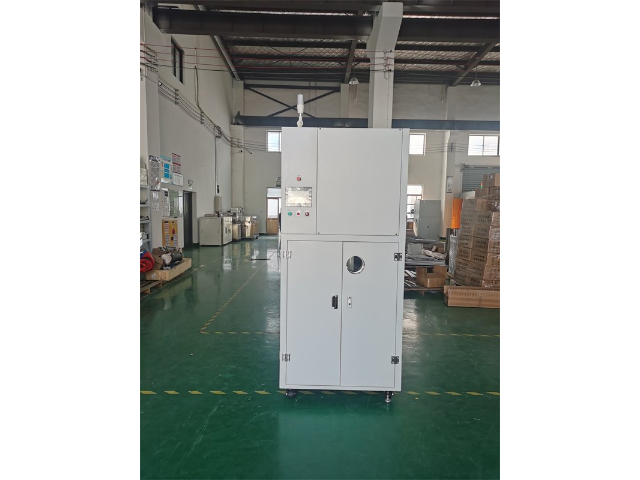
新能源储能系统集装箱外壳防腐处理中,会使用含氯化橡胶的防腐涂料溶剂,这类废溶剂含有氯化橡胶颗粒、颜料和盐分,传统蒸馏设备因盐分结晶易堵塞加热管,导致加热效率下降。真空蒸馏回收机针对该问题,采用 “盐分预处理 + 防结晶加热 + 自动除盐” 系统:预处理阶段采用蒸发结晶装置分离废溶剂中的盐分,除盐率达 98%;加热管采用双螺旋结构,配合导热油加热,避免局部过热导致盐分结晶;同时配备刮板自动除盐装置,定期清理加热管表面残留盐分。某储能系统企业引入该设备后,加热管堵塞频率从原来的每月 2 次降至每季度 1 次,加热效率保持稳定,氯化橡胶溶剂回收率达 90%,回收溶剂用于集装箱外壳防腐处理后,外壳耐盐雾性能达 1000 小时,符合 GB/T 10125-2021《人造气氛腐蚀试验 盐雾试验》。该设备每年为企业节省溶剂成本约 70 万元,减少防腐涂料废溶剂排放约 90 吨,保障储能集装箱在户外恶劣环境下的防腐性能。姑苏区医药行业真空蒸馏回收机多少钱真空蒸馏回收机可回收电子元器件清洗废溶剂,适配高精密生产需求。
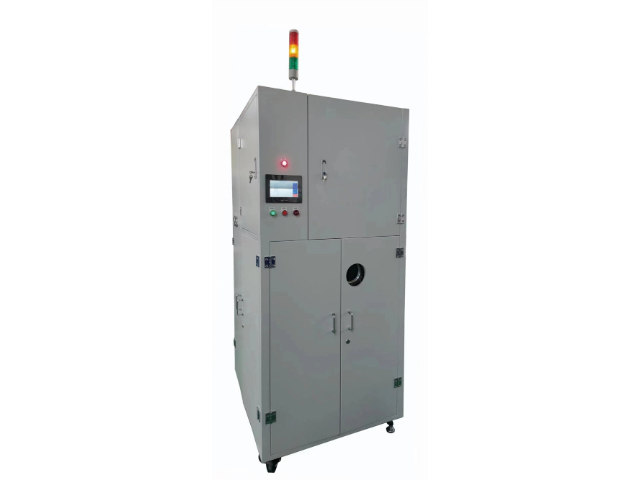
橡胶制品生产过程中,会使用大量有机溶剂用于橡胶溶解和加工,产生的废溶剂含有橡胶残渣等杂质,传统蒸馏设备易出现结垢、堵塞问题,影响设备运行效率。真空蒸馏回收机针对橡胶行业废溶剂特点,配备了自动清洗装置和防结垢涂层,有效解决了设备结垢堵塞难题,延长了设备使用寿命。某橡胶企业引入该设备后,设备连续运行时间提升至原来的 3 倍,废溶剂回收率稳定在 91% 左右,回收的溶剂重新用于橡胶加工,产品质量达标,帮助企业降低了生产成本,同时减少了废溶剂对环境的污染,实现了可持续生产。
新能源汽车动力电池防爆阀壳体激光焊接后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有焊接烟尘和金属氧化物(如镍合金氧化物),传统回收设备无法去除烟尘,导致防爆阀密封性能下降。真空蒸馏回收机采用 “烟尘深度过滤 + 氧化物吸附 + 真空蒸馏” 系统:通过 HEPA H14 级滤网过滤焊接烟尘,去除率达 99.995%;通过活性氧化铝吸附柱吸附金属氧化物,吸附率达 99.6%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,同时配备密封性测试仪检测防爆阀性能。某电池企业应用该设备后,乙醇回收率达 92%,每年节省成本约 58 万元,防爆阀密封合格率从 94% 提升至 99.8%,在 1.5MPa 压力测试中无泄漏,减少焊接危废排放约 32 吨,保障动力电池安全防爆性能。真空蒸馏回收机整机防护等级IP66,防尘防水,适应恶劣车间生产环境。
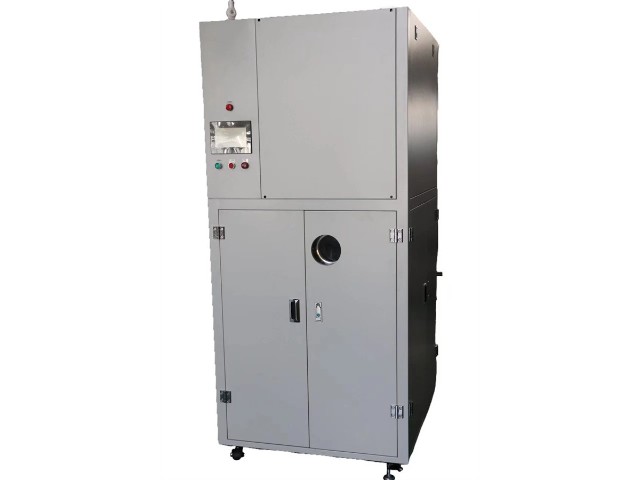
新能源汽车车载充电器(OBC)散热片压铸后清洗中,会使用含三氯乙烯的脱脂溶剂,这类废溶剂含有压铸脱模剂和铝屑,传统回收设备因三氯乙烯高温分解产生有毒气体,存在安全隐患。真空蒸馏回收机采用 “低温蒸馏 + 脱模剂分解 + 铝屑分离” 系统:控制蒸馏温度在 87℃(低于三氯乙烯分解温度 130℃),真空度在 - 0.091MPa,减少有毒气体产生;通过碱性溶液分解脱模剂,降解率达 99.2%;通过磁性分离装置(铝屑经磁化处理)分离金属杂质,分离效率达 99.6%,同时配备有毒气体检测仪,确保车间浓度低于 30mg/m³ 的国家限值。某汽车电子企业使用该设备后,三氯乙烯回收率达 92%,每年节省成本约 63 万元,脱脂后散热片清洁度达 99.8%,散热效率提升 15%,OBC 工作温度降低 8℃,减少有毒溶剂排放约 26 吨,符合汽车电子安全生产要求。真空蒸馏回收机无溶剂泄漏,符合安全生产与环保双重要求。盐城废油真空蒸馏回收机日常维护
真空蒸馏回收机可回收食品包装行业废消毒溶剂,符合食品级安全标准。镇江防爆型真空蒸馏回收机性价比
工业水质在线监测仪(如 COD 在线监测仪)试剂配制中,会使用含硫酸的溶剂,这类废溶剂含有有机物残留(如邻苯二甲酸氢钾)和金属离子(如 Fe³+、Cu²+),传统回收设备硫酸回收率低,且有机物残留影响试剂精度。真空蒸馏回收机采用 “有机物氧化 + 离子吸附 + 真空蒸馏” 系统:通过紫外 - 臭氧协同氧化装置降解有机物,降解率达 99.5%;通过阳离子交换树脂吸附金属离子,去除率达 99.8%;蒸馏阶段控制真空度 - 0.089MPa、温度 105℃,实现硫酸回收,浓度可调整至 98% 的试剂级标准,同时配备 COD 检测仪,确保回收溶剂配制的试剂误差≤±2%。某环保仪器企业应用该设备后,硫酸回收率达 93%,每年节省成本约 48 万元,水质监测数据准确性提升,减少含酸危废排放约 42 吨,符合环保监测仪器高精度要求。镇江防爆型真空蒸馏回收机性价比