标签列表 - 无锡盈连科技有限公司
-
 天津锌合金打磨头设备
维护完成后需通过多维度验证,确保设备达到稳定运行状态,验证标准包括参数检测、空载测试、负载测试三类。参数检测:用转速计测试打磨头实际转速,与设定转速偏差应≤±50rpm;用压力 gauge 检测力控系统输出压力,波动范围需≤±0.02MPa;测量主轴径向跳动,误差应≤0.03mm,确保传动精度。空载测试:设备空载运行 30 分钟,监测电机温度(≤70℃)、轴承温度(≤80℃),无异常噪音(噪音值≤85dB);检查各指示灯与按钮功能正常,紧急停止按钮响应时间≤0.1 秒,确保安全功能可靠。负载测试:选用标准试件(如 45# 钢块或碳纤维板材)进行试打磨,检测工件表面粗糙度(需符合生产要求,如 R...
发布时间:2026.04.13 -
 柔性打磨头厂家
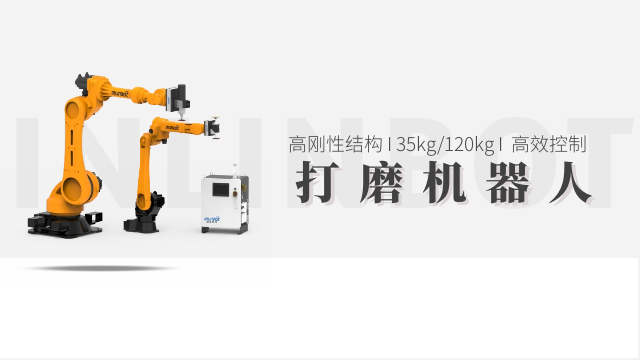
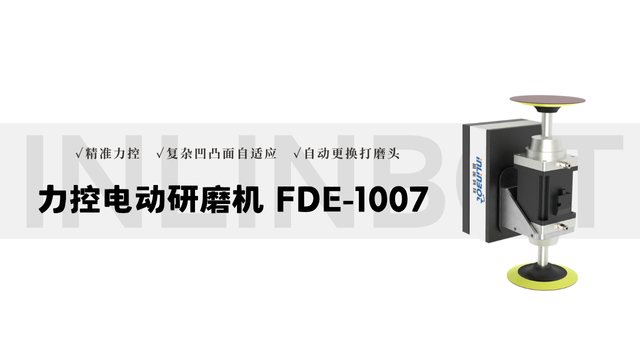
力控系统是机器人打磨头的重心组件,专为解决 “机器人定位误差与工件装夹偏差” 设计。其采用六维力传感器(精度 ±0.5N)安装在末端执行器与机器人法兰之间,实时采集 X、Y、Z 三轴及绕三轴的力矩数据,当打磨头接触工件时,力控系统通过 PID 算法快速计算压力偏差,向机器人控制器发送补偿指令 —— 若实际压力比设定值低 0.05MPa,机器人会自动进给 0.1mm;若压力过高,则反向回退 0.08mm。部分不错系统还具备 “柔顺控制” 功能,可根据工件材质特性调整力控刚度(如铝件设为低刚度 20N/mm,钢件设为高刚度 50N/mm),避免刚性力控导致的工件变形。这种力控配置使机器人打磨头能适...
-
 广东复合材料打磨头价格
多工序集成功能打破传统 “单设备单工序” 的局限,通过模块化组件与流程优化,实现 “粗磨 - 精磨 - 抛光” 多工序一体化作业。设备配备可切换的打磨头模块,粗磨模块选用 46#-80# 粗粒度磨料,去除工件表面毛刺、氧化层;精磨模块选用 120#-240# 中粒度磨料,降低表面粗糙度;抛光模块选用 400#-800# 细粒度磨料,实现高光洁度表面处理。各模块通过自动换刀机构切换,切换时间≤30 秒,且模块更换后无需重新校准定位。软件上,设备支持多工序路径联动编程,操作人员可一次性设定粗磨、精磨、抛光的路径参数(如路径间距、进给速度),系统按工序自动执行,无需人工转移工件。多工序集成功能使工件...
-
 四川曲面打磨头厂家电话
设备关键部件需按周期进行专项保养,重心包括传动系统、力控模块、散热系统三类。传动系统保养每两周一次:拆卸打磨头主轴,清理轴颈处的油污与碎屑,涂抹高温润滑脂(耐温≥200℃),润滑脂用量以覆盖轴颈 1/3 为宜,避免过多导致散热不良;检查传动皮带张力,用手指按压皮带中部,挠度应控制在 5-8mm,过松需调整皮带轮间距,过紧则易导致电机过载。力控模块保养每月一次:校准压力传感器,通过标准砝码加载测试(0.1MPa、0.3MPa、0.5MPa 三个压力点),确保反馈误差≤5%,若偏差超标需重新标定;清洁力控气缸活塞杆,涂抹防锈油,防止气缸内进入杂质导致压力波动。散热系统保养每季度一次:拆开设备侧盖,...
-
 福建复合打磨头抛光
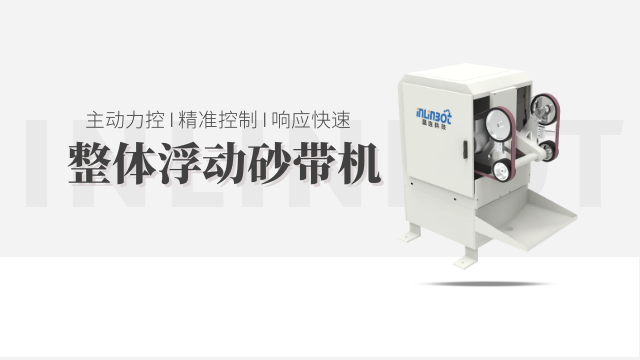
相比传统固定打磨头设备,浮动打磨头设备的优势集中在适配性、精度与安全性上。适配性方面,其浮动机构可兼容平面、曲面、异形面等多种工件形态,无需频繁更换夹具或调整设备,大幅提升作业灵活性。精度上,通过实时压力调节,能将工件表面粗糙度控制在 Ra0.2-Ra2.0μm 之间,且避免因工件表面误差导致的局部过度打磨,确保每处打磨效果一致。安全性层面,浮动机构具备过载保护功能,当打磨头遇到异常阻力(如工件卡死)时,会自动回弹,防止电机过载或打磨头损坏;同时,全封闭的打磨舱配合粉尘收集系统,能有效减少粉尘扩散,保障操作人员健康,符合工业生产的安全规范。自动打磨头设备闲置时需清理打磨头和工作台,做好防尘防潮...
-
河北铝合金打磨头打磨
力控系统是机器人打磨头的重心组件,专为解决 “机器人定位误差与工件装夹偏差” 设计。其采用六维力传感器(精度 ±0.5N)安装在末端执行器与机器人法兰之间,实时采集 X、Y、Z 三轴及绕三轴的力矩数据,当打磨头接触工件时,力控系统通过 PID 算法快速计算压力偏差,向机器人控制器发送补偿指令 —— 若实际压力比设定值低 0.05MPa,机器人会自动进给 0.1mm;若压力过高,则反向回退 0.08mm。部分不错系统还具备 “柔顺控制” 功能,可根据工件材质特性调整力控刚度(如铝件设为低刚度 20N/mm,钢件设为高刚度 50N/mm),避免刚性力控导致的工件变形。这种力控配置使机器人打磨头能适...
-
 天津机器人打磨头去合模线
力控系统是机器人打磨头的重心组件,专为解决 “机器人定位误差与工件装夹偏差” 设计。其采用六维力传感器(精度 ±0.5N)安装在末端执行器与机器人法兰之间,实时采集 X、Y、Z 三轴及绕三轴的力矩数据,当打磨头接触工件时,力控系统通过 PID 算法快速计算压力偏差,向机器人控制器发送补偿指令 —— 若实际压力比设定值低 0.05MPa,机器人会自动进给 0.1mm;若压力过高,则反向回退 0.08mm。部分不错系统还具备 “柔顺控制” 功能,可根据工件材质特性调整力控刚度(如铝件设为低刚度 20N/mm,钢件设为高刚度 50N/mm),避免刚性力控导致的工件变形。这种力控配置使机器人打磨头能适...
-
福建机器人打磨头厂家电话
打磨头设备日常维护需遵循 “清洁 - 检查 - 润滑 - 记录” 的标准化流程,每日作业前与作业后各执行一次。作业前,先清理设备表面及工作台的碎屑、粉尘,重点擦拭打磨头安装法兰面,确保无杂质影响同心度;检查打磨头是否松动,用扭矩扳手按标准力矩(通常 8-12N・m)紧固,避免高速旋转时出现晃动。作业后,拆卸打磨头,用压缩空气(压力 0.4-0.6MPa)吹扫磨料间隙的残留碎屑,若为树脂结合剂打磨头,需用中性清洁剂擦拭表面,防止树脂残留硬化堵塞;检查设备电源线、信号线是否破损,散热风扇是否正常运转。同时填写维护记录表,记录打磨头使用时长、设备运行参数(如转速、压力)及异常情况,为后续维护提供数据...
-
 福建工业打磨头抛光
自动打磨头设备是基于自动化控制技术与精密机械制造的一体化打磨装备,重心由打磨执行机构、智能控制系统、动力驱动单元及辅助定位组件构成。其工作原理通过 PLC 可编程控制器预设打磨参数,结合伺服电机驱动打磨头完成转速调节、进给量控制,搭配视觉识别或传感器定位技术,实现对工件表面的精细打磨。设备打磨头采用高硬度合金材质或金刚石涂层,支持多维度旋转调节,可根据工件形状自动切换打磨角度,配合传送带或机械臂送料系统,形成 “定位 - 打磨 - 检测 - 出料” 的闭环作业流程。相比传统人工打磨,其通过数字化控制消除人为操作误差,确保每批次工件打磨精度一致,重心构造的模块化设计也为后续维护与功能拓展提供了便...
-
 江苏铜合金打磨头厂家
柔性打磨头设备凭借出色的柔性适配能力,普遍应用于多个行业的工件打磨作业。在汽车制造领域,用于汽车内饰件(如仪表盘、门板)的表面抛光、保险杠边角的去毛刺处理,以及密封胶条的打磨修整;消费电子行业中,适配手机外壳、平板电脑边框的精细打磨,尤其是曲面屏手机中框的异形面处理,能有效避免打磨损伤;医疗器械行业,针对注射器、手术器械等精密部件的表面打磨,确保无毛刺、无划痕,符合医疗安全标准;家具制造行业,可对木质家具的弧形边角、雕花部位进行打磨抛光,保留家具原有造型细节,同时避免木材因刚性打磨出现开裂;此外,在玩具制造、橡胶制品加工领域,也可用于玩具表面的打磨修整、橡胶密封件的毛边处理,应用场景十分普遍。...
-
江苏铸件打磨头厂家电话
铸件打磨头的重心设计围绕铸件 “表面粗糙、含砂眼气孔、易产生飞边毛刺” 的特性展开,重点解决传统打磨头效率低、易堵塞的问题。其头部采用 “宽刃切削 + 大间隙排屑” 结构,打磨刃口宽度比普通打磨头增加 30%,可快速切削铸件表面厚实的飞边(厚度通常 2-5mm);同时在刃口间开设 1.5-2mm 宽的排屑槽,配合螺旋式排布设计,使打磨产生的铸铁碎屑(粒径 0.5-2mm)能快速排出,避免堆积堵塞。此外,打磨头基体选用较强度 40Cr 钢,经调质处理后硬度达 HRC35-40,可承受铸件打磨时的冲击载荷(通常 100-150N),防止基体变形导致打磨精度下降。这种设计能适配灰铸铁、球墨铸铁等常见...
-
安徽柔性打磨头生产厂家
选择适配的维护工具与耗材是保障维护效果的关键,需根据设备部件特性精细匹配。工具选用方面:拆卸打磨头需用特用扳手(如梅花扳手或套筒扳手),避免使用活动扳手导致法兰面损伤;清理主轴油污需用无绒抹布,防止纤维残留影响润滑效果;校准压力传感器需用精度≥0.01MPa 的标准压力表,确保校准数据准确。耗材选用方面:主轴润滑需用锂基润滑脂(型号 L-TSA46),其耐温性与抗水性适配打磨设备高温高湿工况;清洁磨料需用中性清洁剂(pH 值 6-8),避免酸性或碱性清洁剂腐蚀结合剂;防锈保养需用脱水防锈油(如 101 防锈油),尤其针对潮湿环境下使用的设备,可有效防止金属部件生锈。此外,需定期检查维护工具的精...
-
 江苏钢铁打磨头去冒口
铸件打磨头与金属、复合材料打磨头在结构、性能上存在明显差异。结构上,金属打磨头注重精细打磨,头部多为致密刃口设计,而铸件打磨头强调粗磨排屑,采用宽刃口 + 大间隙结构,排屑槽面积占头部总面积的 25%-30%,远超金属打磨头的 10%-15%。性能上,复合材料打磨头需柔性缓冲避免材料损伤,硬度控制在 HV1800-3000,而铸件打磨头需高硬度(HV2200-2800)与高韧性,确保切削力与抗冲击性;其使用寿命通常为复合材料打磨头的 2-3 倍,因铸件打磨无树脂粘黏损耗。应用场景上,金属打磨头适用于精密零部件精磨,复合材料打磨头针对纤维材质,而铸件打磨头专为铸件粗磨设计,可高效处理飞边、砂眼、...
-
北京曲面打磨头去合模线
力控系统是机器人打磨头的重心组件,专为解决 “机器人定位误差与工件装夹偏差” 设计。其采用六维力传感器(精度 ±0.5N)安装在末端执行器与机器人法兰之间,实时采集 X、Y、Z 三轴及绕三轴的力矩数据,当打磨头接触工件时,力控系统通过 PID 算法快速计算压力偏差,向机器人控制器发送补偿指令 —— 若实际压力比设定值低 0.05MPa,机器人会自动进给 0.1mm;若压力过高,则反向回退 0.08mm。部分不错系统还具备 “柔顺控制” 功能,可根据工件材质特性调整力控刚度(如铝件设为低刚度 20N/mm,钢件设为高刚度 50N/mm),避免刚性力控导致的工件变形。这种力控配置使机器人打磨头能适...
-
 广东镁合金打磨头供应商
自动打磨头设备凭借灵活的适配性,普遍应用于机械制造、汽车零部件、五金工具、电子元器件、医疗器械等多个行业。在汽车行业,可用于发动机缸体、变速箱壳体的毛刺去除与表面抛光;五金加工领域,适配门把手、紧固件等冲压件的边角打磨;电子行业中,针对手机中框、笔记本外壳等精密件进行高光打磨;医疗器械领域,满足手术器械表面的光滑度处理需求。此外,设备支持对金属、塑料、复合材料等不同材质工件的打磨作业,可根据行业特性定制打磨头类型、送料方式及检测标准,无论是小型精密件还是大型结构件,都能实现高效稳定的打磨效果,成为各行业提升产品质量的关键装备。便携式自动打磨头设备适合大型工件现场打磨,灵活性高、易移动。广东镁合...
-
河北钛合金打磨头设备
浮动打磨头设备凭借出色的自适应能力,普遍应用于多个行业的复杂工件打磨。在汽车制造领域,用于车门内饰板、保险杠等塑料件的边角打磨,以及车身框架焊接处的毛刺去除;家具行业中,适配实木家具曲面、雕花部位的抛光,保留家具原有造型细节;医疗器械领域,针对手术器械的弧形表面、凹槽区域进行精密打磨,确保表面光滑无毛刺;3C 电子行业则用于手机中框、平板电脑外壳的高光打磨,处理金属或复合材料外壳的复杂轮廓。此外,在航空航天零部件加工中,也可用于涡轮叶片、机舱结构件等异形金属件的表面处理,满足高精度与复杂形态的双重打磨需求。自动打磨头设备的生产数据可实时上传至管理系统,便于进度跟踪。河北钛合金打磨头设备曲面打磨...
-
钢铁打磨头去合模线
多工序集成功能打破传统 “单设备单工序” 的局限,通过模块化组件与流程优化,实现 “粗磨 - 精磨 - 抛光” 多工序一体化作业。设备配备可切换的打磨头模块,粗磨模块选用 46#-80# 粗粒度磨料,去除工件表面毛刺、氧化层;精磨模块选用 120#-240# 中粒度磨料,降低表面粗糙度;抛光模块选用 400#-800# 细粒度磨料,实现高光洁度表面处理。各模块通过自动换刀机构切换,切换时间≤30 秒,且模块更换后无需重新校准定位。软件上,设备支持多工序路径联动编程,操作人员可一次性设定粗磨、精磨、抛光的路径参数(如路径间距、进给速度),系统按工序自动执行,无需人工转移工件。多工序集成功能使工件...
-
 河北铝合金打磨头去毛刺
散热是复合材料打磨头设计的重心考量,因复合材料导热性差,打磨热量易积聚导致树脂熔融。打磨头本体采用多孔结构设计,在磨料层与基体之间开设 10-15 个直径 2mm 的散热孔,形成空气对流通道,将打磨热量通过气流带走,使打磨区域温度控制在 120℃以下(树脂软化温度通常为 150℃以上)。结合剂选用导热系数 0.3W/(m・K) 的改性聚氨酯,相比传统树脂结合剂(导热系数 0.1W/(m・K)),散热效率提升 200%,可快速传导磨料产生的热量至打磨头基体。部分不错打磨头还在基体内部嵌入铝制散热片,通过金属导热进一步增强散热效果,尤其在连续打磨碳纤维复合材料时,能有效避免磨头因过热导致的磨料脱落...
-
 钢材打磨头报价
在设备维护过程中,需规避四类常见误区,防止维护行为反而造成设备损伤。误区一:过度润滑主轴,认为润滑脂越多越好,实则过多润滑脂会阻碍散热,导致主轴温度升高,加速轴承磨损,正确做法是按 “少量多次” 原则涂抹,确保润滑均匀即可。误区二:用高压水器直接冲洗设备,易导致电气元件进水短路,尤其控制系统与传感器部位,正确清洁方式是用湿布擦拭设备表面,电气箱区域用压缩空气吹扫粉尘。误区三:打磨头磨损后继续使用,认为 “只要还能打磨就无需更换”,实则磨损的打磨头会导致打磨压力异常升高,增加电机负载,同时造成工件表面粗糙度超标,正确做法是严格按磨损标准及时更换。误区四:维护后不进行试运转,直接投入生产,易忽视维...
-
 北京钣金打磨头抛光
复合材料打磨头与传统金属打磨头在结构、性能与应用场景上存在明显差异。结构上,传统金属打磨头多为实心刚性设计,磨料通过电镀或烧结固定,而复合材料打磨头采用 “多孔柔性基体 + 混合磨料” 结构,基体具备 5%-10% 的弹性形变能力,适配复合材料的柔性特性。性能上,传统金属打磨头注重硬度(HV8000 以上)与耐磨性,而复合材料打磨头更强调 “切削效率与材料保护平衡”,磨料硬度控制在 HV1800-3000 之间,避免过度切削;同时其堵塞率低于传统打磨头 50%,因混合磨料的间隙设计能减少树脂粘黏。应用场景上,传统金属打磨头适用于高硬度金属(如钢、钛合金),而复合材料打磨头专为碳纤维、玻璃纤维等...
-
 安徽镁合金打磨头打磨
安全防护功能围绕 “设备安全 + 人员安全” 双重心设计,构建多层级防护体系。设备硬件防护上,打磨区域配备双层钢化玻璃防护罩(抗冲击强度≥15kJ/m²),防护罩与设备启停联动,打开防护罩时设备立即断电,防止误操作导致的人员伤害;打磨头主轴采用防松脱设计,配备双重锁紧螺母,确保高速旋转时打磨头无脱落风险。人员安全防护上,设备设置急停按钮冗余(操作面板、设备两侧各 1 个),响应时间≤0.1 秒,可在紧急情况下快速切断电源;针对粉尘、噪音污染,设备配备高效粉尘收集系统(粉尘浓度≤8mg/m³)与降噪罩(噪音值≤75dB),符合工业卫生标准。此外,设备还具备电气安全防护,采用 IP54 防护等级的...
-
 上海复合材料打磨头去合模线
设备针对工业打磨场景的安全风险,设计专项防护配置。机械防护方面,打磨区域采用双层钢化玻璃防护罩,抗冲击强度达 15kJ/m²,同时配备联动安全门锁,打开防护罩时设备自动断电,防止误操作引发危险;电气安全上,设备符合 IP54 防护等级,电机接线盒采用防水密封设计,避免粉尘、液体侵入导致短路,同时配备漏电保护装置(动作电流≤30mA),响应时间≤0.1 秒;操作人员防护方面,设备预留外接吸尘接口,可连接中央除尘系统,降低车间粉尘浓度,部分设备还配备声光报警系统,当打磨头磨损超标、压力异常或温度过高时,发出 85dB 以上警报声并伴随红色警示灯闪烁,提醒操作人员及时处理;此外,设备还设置急停按钮冗...
-
广东钢铁打磨头去毛刺
维护完成后需通过多维度验证,确保设备达到稳定运行状态,验证标准包括参数检测、空载测试、负载测试三类。参数检测:用转速计测试打磨头实际转速,与设定转速偏差应≤±50rpm;用压力 gauge 检测力控系统输出压力,波动范围需≤±0.02MPa;测量主轴径向跳动,误差应≤0.03mm,确保传动精度。空载测试:设备空载运行 30 分钟,监测电机温度(≤70℃)、轴承温度(≤80℃),无异常噪音(噪音值≤85dB);检查各指示灯与按钮功能正常,紧急停止按钮响应时间≤0.1 秒,确保安全功能可靠。负载测试:选用标准试件(如 45# 钢块或碳纤维板材)进行试打磨,检测工件表面粗糙度(需符合生产要求,如 R...
-
北京钛合金打磨头报价
在设备维护过程中,需规避四类常见误区,防止维护行为反而造成设备损伤。误区一:过度润滑主轴,认为润滑脂越多越好,实则过多润滑脂会阻碍散热,导致主轴温度升高,加速轴承磨损,正确做法是按 “少量多次” 原则涂抹,确保润滑均匀即可。误区二:用高压水器直接冲洗设备,易导致电气元件进水短路,尤其控制系统与传感器部位,正确清洁方式是用湿布擦拭设备表面,电气箱区域用压缩空气吹扫粉尘。误区三:打磨头磨损后继续使用,认为 “只要还能打磨就无需更换”,实则磨损的打磨头会导致打磨压力异常升高,增加电机负载,同时造成工件表面粗糙度超标,正确做法是严格按磨损标准及时更换。误区四:维护后不进行试运转,直接投入生产,易忽视维...
-
 福建自动打磨头设备
散热是复合材料打磨头设计的重心考量,因复合材料导热性差,打磨热量易积聚导致树脂熔融。打磨头本体采用多孔结构设计,在磨料层与基体之间开设 10-15 个直径 2mm 的散热孔,形成空气对流通道,将打磨热量通过气流带走,使打磨区域温度控制在 120℃以下(树脂软化温度通常为 150℃以上)。结合剂选用导热系数 0.3W/(m・K) 的改性聚氨酯,相比传统树脂结合剂(导热系数 0.1W/(m・K)),散热效率提升 200%,可快速传导磨料产生的热量至打磨头基体。部分不错打磨头还在基体内部嵌入铝制散热片,通过金属导热进一步增强散热效果,尤其在连续打磨碳纤维复合材料时,能有效避免磨头因过热导致的磨料脱落...
-
天津打磨头哪家好
相较于传统刚性打磨设备,柔性打磨头设备的优势体现在适配性、安全性与打磨质量上。适配性方面,其柔性打磨头可兼容金属、塑料、橡胶、木材等多种材质工件,无论是平面、曲面、异形件还是薄壁件,都能通过柔性适配实现紧密贴合,无需频繁更换打磨头或调整夹具,大幅提升作业灵活性。安全性上,柔性打磨头的弹性结构能有效缓冲打磨过程中的冲击力,避免因工件定位偏差或材质不均导致的设备过载、工件破损;同时,设备配备防护罩与紧急停止按钮,当出现异常情况时可快速停机,保障操作人员安全。打磨质量方面,通过实时力控调节,工件表面粗糙度可稳定控制在 Ra0.2-Ra2.0μm 之间,且能避免刚性打磨易产生的划痕、崩边等缺陷,尤其适...
-
 浙江复合材料打磨头价格
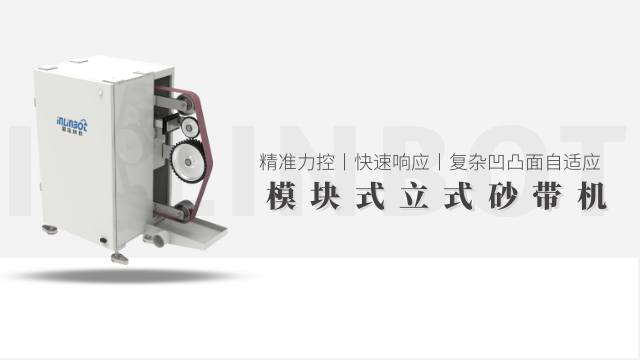
设备主要由柔性打磨单元、动力驱动系统、智能感知组件、控制系统及辅助支撑部件构成。柔性打磨单元是重心,打磨头采用柔性材料制成,如弹性砂轮、海绵砂纸或纤维磨头,部分打磨头还具备可变形结构,能根据工件形态灵活调整外形;打磨头与驱动轴连接部位设有缓冲弹簧或气压缓冲装置,进一步提升柔性适配性。动力驱动系统多采用伺服电机,支持 0-2800rpm 无级调速,可根据工件材质与打磨需求精细调节转速,确保打磨效率与质量平衡。智能感知组件包含力传感器、位移传感器,实时采集打磨过程中的接触力、打磨头位移数据,并反馈至控制系统。控制系统搭载特用操作软件,支持参数可视化设定与打磨路径编程,搭配触摸屏方便操作人员监控与调...
-
浙江全自动打磨头生产厂家
打磨头设备的自适应调节功能是应对工件表面不规整、材质不均的重心能力,通过 “压力自适应 + 转速自适应” 双重机制实现。压力自适应依托高精度力控传感器(精度 ±0.01N),实时采集打磨头与工件的接触压力,当遇到工件凸起区域时,系统自动降低进给压力(从 0.3MPa 降至 0.15MPa),避免过度打磨;接触凹陷区域时,自动提升压力(从 0.15MPa 增至 0.3MPa),确保打磨充分。转速自适应则根据工件材质硬度动态调整,针对高硬度金属(如不锈钢),转速自动提升至 3000-3500rpm 增强切削力;针对软质材料(如塑料),转速降至 1000-1500rpm 防止材料熔融。这种自适应调节...
-
 浙江自动打磨头厂家推荐
复合材料打磨头的磨料选型需严格匹配复合材料的成分与结构,形成明确的选型体系。针对碳纤维复合材料(CFRP),优先选用 “金刚石 - 碳化硅混合磨料”,金刚石占比 30%-50%,可快速切削高硬度碳纤维,同时碳化硅磨料能清理残留树脂,避免磨头堵塞;玻璃纤维复合材料(GFRP)适配 “纯碳化硅磨料”,因玻璃纤维硬度低于碳纤维(HV550 vs HV2800),纯碳化硅磨料(粒度 80#-240#)既能满足打磨效率,又能降低成本;芳纶纤维复合材料(KFRP)则需 “陶瓷 - 碳化硅混合磨料”,陶瓷磨料(HV1800)的韧性可减少芳纶纤维的抽丝现象,碳化硅磨料辅助清理树脂。此外,磨料粒度需根据打磨工序...
-
铝合金打磨头厂家推荐
铸件打磨头的磨料与结合剂配比需兼顾 “高切削力” 与 “抗磨损性”,形成明确的适配体系。针对灰铸铁(硬度 HB180-220),优先选用 “棕刚玉 + 碳化硅混合磨料”,棕刚玉占比 70%(硬度 HV2200),提供强劲切削力去除飞边,碳化硅占比 30%(硬度 HV2800),辅助清理砂眼内残留型砂;结合剂选用低粘度树脂,固化后形成多孔结构,便于排屑。球墨铸铁(硬度 HB220-280)适配 “白刚玉 + 锆刚玉混合磨料”,白刚玉(HV2300)确保切削效率,锆刚玉(HV2400)提升耐磨性,延长打磨头寿命;结合剂添加 15% 的金属粉末,增强结合强度,应对球墨铸铁较高的打磨阻力。此外,磨料粒...