标签列表 - 无锡盈连科技有限公司
-
 广东塑料件自动化测试
铸造件自动化设备的重心功能是实现 “熔炼 - 浇注 - 清理 - 检测” 全流程自动化,需精细适配铸造工艺 “高温、高粉尘、多工序衔接” 的特性。其适配逻辑围绕 “工序协同 + 参数可控” 展开:在熔炼环节,设备通过智能温控系统(精度 ±5℃)实时调节熔炉温度,适配灰铸铁(熔炼温度 1450-1500℃)、球墨铸铁(1500-1550℃)等不同材质的熔炼需求,避免人工控温导致的成分偏差;浇注环节采用机械臂自动浇注,通过流量传感器(精度 ±2L/min)控制铁水浇注量,配合模具定位系统(重复定位精度 ±0.1mm),确保铁水均匀填充型腔,减少浇不足、冷隔等缺陷;清理环节通过自动化抛丸机、去飞边机...
发布时间:2026.01.13 -
 广东自动化供应商
铸造件自动化设备的控制系统是重心中枢,需具备 “多设备联动、参数实时调控、数据追溯” 三大功能。系统采用工业以太网(EtherCAT 协议)实现各设备间的高速通讯(响应时间≤1ms),中间控制器统一调度熔炼、浇注、清理、检测设备,确保工序衔接流畅,例如熔炼完成后,系统自动指令浇注机械臂进入浇注工位,同时通知模具冷却系统启动,避免工序等待。参数调控方面,系统内置不同铸件材质的工艺参数数据库,操作人员可直接调用预设参数(如灰铸铁浇注温度 1480℃、浇注速度 5L/s),也可通过触摸屏自定义参数,参数修改后系统自动同步至对应设备,实时更新运行状态。数据追溯功能通过 MES 系统实现,记录每批次铸件...
-
 天津钢材自动化生产
智能化技术是提升铸造件自动化设备性能的重心支撑,主要体现在 “数据感知、智能决策、自主学习” 三大层面。数据感知环节,设备搭载多类型传感器(温度、压力、振动、视觉等),实现全流程数据实时采集 —— 熔炼阶段通过热电偶传感器(精度 ±1℃)监测铁水温度,浇注阶段用视觉传感器(帧率≥30fps)捕捉模具填充状态,清理阶段靠振动传感器(量程 0-50g)监测抛丸器运行稳定性,所有数据通过边缘计算模块预处理后上传至云端平台,延迟≤50ms。智能决策方面,基于机器学习算法构建工艺优化模型,例如根据历史生产数据(5000 + 批次铸件参数)自动调整熔炼升温速率与浇注速度,当铸件缺陷率超过 1% 时,模型可...
-
 广东铜材自动化厂家电话
模具质量直接影响铸件成型效果,自动化设备需具备完善的模具管理与维护功能。模具安装环节,设备采用快速定位夹紧装置,通过定位销与液压夹具实现模具精细固定,换模时间≤30 分钟,同时支持模具参数存储(可存储 50 + 套模具参数),调用时自动加载对应合模力、冷却参数,无需重新调试。模具冷却系统集成多路单独水路,每路水路流量(1-10L/min)与温度(20-80℃)可单独控制,例如模具型腔区域设定水温 20-40℃、流量 5-10L/min,浇口区域调整为 40-60℃、流量 3-8L/min,防止模具局部过热导致铸件粘模。此外,设备根据模具使用次数(如每生产 10000 件)或使用时间(每月)自动...
-
 广东铸造件自动化报价
机器人在复杂环境作业时需具备自主感知与避障能力,保障作业安全与效率。环境感知模块集成激光雷达、视觉相机与超声波传感器:激光雷达(探测距离 0.1-50m,角度分辨率 0.1°)扫描周围三维环境,构建实时地图;视觉相机(分辨率 2000 万像素)识别作业目标与障碍物(如人员、设备),区分精度≥99%;超声波传感器(探测距离 0.02-4m)补充近距离盲区检测,避免遗漏小型障碍物。避障决策系统采用 “分层避障” 策略:当探测到远距离障碍物(>5m)时,自动规划新路径,绕开障碍物;当障碍物距离≤1m 时,降低运动速度(从 1m/s 降至 0.2m/s);当距离≤0.3m 时,立即停止运动,同时发出声...
-
 广东五金自动化生产厂家
面对铸件品种多、批量小的生产需求,自动化设备需具备高柔性适配能力,实现 “快速换产、多品种兼容”。在模具适配方面,浇注机械臂采用模块化夹具设计,夹具更换通过自动锁紧装置完成,更换时间≤5 分钟,且夹具数据库可存储 50 + 种模具参数,调用时无需重新校准定位,满足不同尺寸(较小铸件直径 50mm,较大铸件长度 3m)、不同形状(圆形、方形、异形)铸件的生产需求。工艺参数柔性调整上,设备控制系统支持 “一键切换” 功能,操作人员选择目标铸件型号后,系统自动加载对应的熔炼温度、浇注量、清理强度等参数,例如从灰铸铁管件切换到球墨铸铁阀体时,参数切换时间≤30s,且切换后首件铸件合格率≥98%。生产线...
-
 广东钛合金自动化价格
模具自动化设备结构复杂、精度要求高,需配备完善的维护保养系统。日常维护方面,设备自动记录各部件运行时间(如主轴运转时长、刀具使用次数),当达到维护周期(如主轴运行 1000 小时、刀具加工 500 件模具)时,自动发出维护提醒,提示更换润滑油、清理导轨或更换刀具;同时支持远程诊断,维护人员可通过设备控制系统查看部件运行数据,提前预判故障风险。故障修复功能上,设备内置故障数据库,存储常见故障(如主轴异响、导轨卡顿)的解决方案,当设备出现故障时,系统自动识别故障类型并推送修复步骤,例如主轴温度过高时,提示检查冷却系统、清理散热通道,故障修复时间缩短 40% 以上。精度恢复方面,设备定期(如每月)自...
-
 四川自动化抛光
为降低操作人员门槛、提升作业效率,设备在人机交互与操作设计上注重人性化。交互界面采用 12 英寸彩色触摸屏,界面布局按 “常用功能优先” 原则,将 “启动 / 停止”“参数调取”“故障查看” 等高频操作放在首页,支持图标化与文字化双重显示,文字字号可调节(12-24 号),适配不同年龄层操作人员。操作指引功能上,设备内置 “分步教学” 模块,新功能或复杂操作(如模具更换、参数校准)可通过文字 + 动态图片的形式,引导操作人员逐步完成,例如更换浇注模具时,界面会依次提示 “定位模具→夹紧固定→加载参数”,每步操作完成后需确认才能进入下一步,减少误操作。此外,设备配备可调节高度的操作控制台(调节范...
-
 上海自动化生产
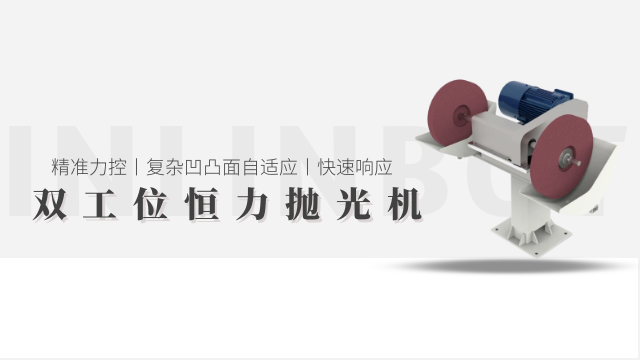
压铸件成型后常带有浇口、飞边等毛刺,自动化设备需配备专项清理模块,实现毛刺自动化去除。浇口清理方面,设备采用特用切断刀具(材质为高速钢或硬质合金),根据浇口尺寸(直径 1-20mm)自动调整切断力(100-1000N)与切断速度(5-50mm/s),切断后浇口残留量≤0.5mm,避免损伤铸件本体。飞边清理上,针对不同部位的飞边,配备不同清理工具:平面飞边采用砂轮打磨(砂轮粒度 120-240#,打磨速度 1-3m/s),狭小区域飞边采用超声波清理(频率 20-40kHz,功率 500-1500W),清理后铸件表面粗糙度 Ra≤1.6μm。清理过程监测功能,通过视觉传感器实时拍摄清理后的铸件,识...
-
 天津木质自动化工具
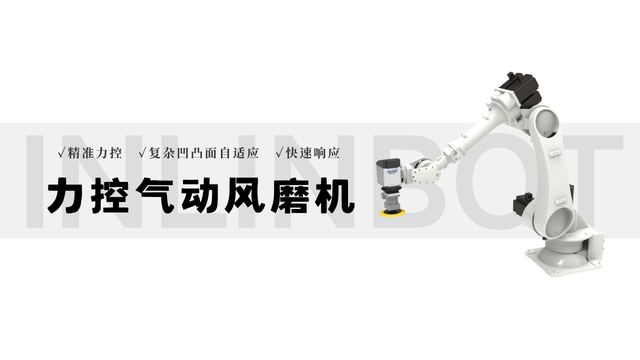
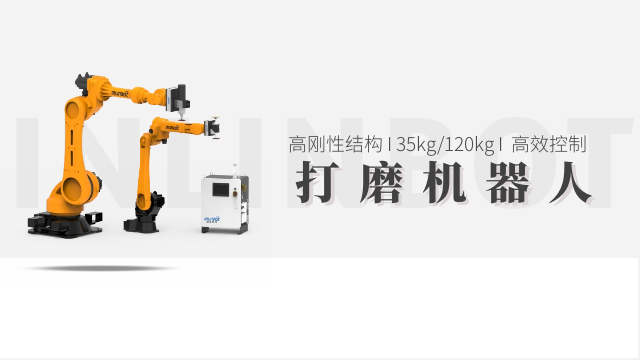
机器人自动化设备需具备跨场景作业能力,通过模块化结构与多功能配置覆盖不同行业需求。在工业装配场景(如汽车零部件装配),设备采用 6 轴关节机器人,配备高精度夹持夹具(重复定位精度 ±0.02mm),可完成螺栓拧紧、零件对接等精细操作,夹具通过快换接口实现 5-10 秒快速更换,适配不同规格零部件(如直径 5-20mm 的螺栓、重量 1-5kg 的壳体)。物流搬运场景中,采用 AGV 机器人与机械臂组合系统,AGV 搭载激光导航模块(定位精度 ±10mm),可在车间内自主规划路径,机械臂负载能力 5-50kg,配合真空吸盘或夹爪,实现货物(如纸箱、托盘)的自动抓取、搬运与码垛,单小时搬运效率达 ...
-
 江苏五金自动化测试
铸造件自动化设备的维护需按 “日常检查 - 定期保养 - 故障预警” 流程进行,确保设备稳定运行。日常检查每日进行:清理设备表面及传感器的粉尘、铁屑,重点检查浇注机械臂关节润滑脂是否充足,抛丸机弹丸存量是否达标(低于 20% 时自动补加);检查设备急停按钮、安全光幕等安全装置是否正常,避免安全事故。定期保养按周期执行:熔炼设备每两周清理一次坩埚内壁(去除结渣),每月更换一次熔炼炉耐火材料;浇注机械臂每季度校准一次定位精度(采用激光跟踪仪,误差超 ±0.1mm 时重新标定);检测设备每半年校准一次视觉系统与尺寸测量模块,确保检测精度。故障预防通过智能诊断系统实现:设备传感器实时采集运行数据(如电...
-
木质自动化机器人厂家
浇注环节需实现铁水定量输送与模具精细填充,自动化设备通过多系统协同达成目标。设备采用伺服电机驱动的浇注机械臂,臂展 3-6m,负载能力 50-200kg,配备防滴漏浇注嘴(材质为耐高温合金),可根据铸件浇口尺寸自动调节嘴口直径(10-50mm)。流量控制系统通过电磁流量计(测量精度 ±2%)实时监测铁水流量,结合铸件重量自动设定浇注速度(3-8L/s),例如 50kg 铸件设定浇注速度 5L/s,100kg 铸件提升至 8L/s,避免流速过快导致卷气或过慢导致冷隔。模具定位系统采用激光定位传感器(重复定位精度 ±0.1mm),确保浇注嘴与模具浇口精细对齐,偏差超过 0.2mm 时自动调整机械臂...
-
天津钛合金自动化售价
压铸件自动化设备需集成多维度质量检测功能,实现铸件缺陷的实时筛查。外观检测方面,配备 2D 视觉检测系统(分辨率≥1200 万像素),拍摄铸件表面图像,通过图像算法识别砂眼、裂纹、缺料等缺陷,检测精度可达 0.1mm,检测速度≥10 件 / 分钟,不合格铸件自动标记并分拣至废料区。尺寸检测上,集成 3D 激光测量系统,对铸件关键尺寸(如孔径、壁厚)进行测量,测量精度 ±0.02mm,例如检测铸件孔径 10mm 时,可精细识别 0.02mm 的尺寸偏差,超差铸件自动剔除。密度检测功能,针对要求较高的压铸件(如汽车安全件),设备可连接密度仪,通过排水法测量铸件密度,密度偏差超过 ±0.05g/cm...
-
 山东五金自动化哪家好
为降低操作门槛,机器人自动化设备需优化任务编程与调试流程,适配不同技能水平的操作人员。编程方式提供多种选择:图形化编程(如流程图式编程),操作人员通过拖拽图标、设置参数(如运动轨迹、作业时间)完成程序编写,无需专业编程知识,10 分钟内可完成简单任务编程;示教编程,通过手动拖动机器人末端执行器沿目标轨迹运动,设备自动记录运动路径与参数,生成程序,适配复杂轨迹作业(如曲面喷涂、异形件装配);高级编程支持 Python、C++ 等语言,满足定制化、复杂任务需求(如多机器人协同作业)。调试功能上,设备配备模拟运行模块,编写完成的程序可在虚拟环境中模拟运行,预览作业效果,避免实际调试中的碰撞风险;同时...
-
 安徽机器人自动化机器人
铸造件自动化设备需深度适配 “熔炼 - 浇注 - 冷却 - 清理” 各环节的工艺特性,确保流程衔接无断点。在熔炼环节,设备进料系统采用分层投料设计,按 “废钢 - 生铁 - 合金” 的顺序自动控制投料速率(100-200kg/min),避免原料混合不均影响熔炼质量,同时炉体倾斜角度可通过伺服电机精细调节(0-30°),满足不同出铁量需求。浇注环节,设备配备防滴漏浇注嘴(采用耐高温合金材质),嘴口直径可根据铸件浇口尺寸自动切换(10-50mm),配合实时流量监测,防止铁水滴漏导致铸件缺陷。冷却环节,设备冷却系统根据铸件厚度自动调整冷却风速(5-15m/s)与冷却时间(5-30min),例如厚壁铸...
-
 上海铸造件自动化测试
智能化技术是提升铸造件自动化设备性能的重心支撑,主要体现在 “数据感知、智能决策、自主学习” 三大层面。数据感知环节,设备搭载多类型传感器(温度、压力、振动、视觉等),实现全流程数据实时采集 —— 熔炼阶段通过热电偶传感器(精度 ±1℃)监测铁水温度,浇注阶段用视觉传感器(帧率≥30fps)捕捉模具填充状态,清理阶段靠振动传感器(量程 0-50g)监测抛丸器运行稳定性,所有数据通过边缘计算模块预处理后上传至云端平台,延迟≤50ms。智能决策方面,基于机器学习算法构建工艺优化模型,例如根据历史生产数据(5000 + 批次铸件参数)自动调整熔炼升温速率与浇注速度,当铸件缺陷率超过 1% 时,模型可...
-
 复合材料自动化哪家好
熔炼是铸造生产的重心环节,自动化设备需通过精细控温与成分调节保障铁水质量。设备以中频感应电炉为重心,配备自动上料系统,可按预设配方(如生铁 60%、废钢 35%、合金 5%)通过皮带输送机定量输送原料,上料精度 ±1%,避免人工配料导致的成分偏差。控温系统采用双热电偶传感器(测量精度 ±1℃)实时监测炉内温度,针对灰铸铁(熔炼温度 1450-1500℃)、球墨铸铁(1500-1550℃)等不同材质,自动调节加热功率(调节范围 10%-100%),当温度接近目标值时,逐步降低功率实现恒温控制,温差波动≤±3℃。同时,设备集成光谱分析仪,每 5 分钟对铁水取样检测,实时分析碳、硅、锰等元素含量,成...
-
 四川金属自动化去冒口
铸件成型后需去除氧化皮、飞边等杂质,自动化设备通过多模块协同实现清理自动化。针对表面氧化皮,设备采用密闭式抛丸清理机,抛丸室内设置 3-4 个高功率抛丸器(总抛丸量 200-500kg/h),通过 PLC 控制抛丸时间(1-5 分钟)与抛丸强度(0.2-0.4MPa),氧化皮较厚时(>0.5mm)延长抛丸时间至 3-5 分钟,较薄时缩短至 1-2 分钟,抛丸后铸件表面粗糙度 Ra≤1.6μm。飞边清理环节,配备去飞边机器人,搭载定制化打磨头(材质为硬质合金),通过力控系统(压力精度 ±0.02MPa)控制打磨压力(0.3-0.5MPa),针对浇口、冒口等不同部位的飞边,自动调整打磨轨迹与转速(...
-
江苏金属自动化设备
为确保铸件质量,自动化设备需集成多维度检测功能,实现缺陷实时筛查。外观检测环节,配备 2D 视觉检测系统(分辨率 2000 万像素),通过高速相机拍摄铸件表面,利用图像算法识别砂眼(直径≥0.2mm)、裂纹(长度≥1mm)、缺料等缺陷,检测速度≥10 件 / 分钟,不合格铸件自动标记并分拣至废料区。尺寸检测上,集成 3D 激光测量系统,对铸件关键尺寸(如孔径、壁厚)进行测量,测量精度 ±0.02mm,例如检测铸件孔径 10mm 时,可精细识别 0.02mm 的尺寸偏差,超差铸件自动剔除。针对重要铸件(如汽车安全件),设备还可连接力学性能检测模块,通过拉伸试验、硬度检测(如布氏硬度 HB 检测)...
-
浙江锌合金自动化去毛刺
铸造生产涉及多工序衔接,自动化设备需通过协同调度实现全流程高效运转。设备搭载中间控制系统,采用工业以太网(EtherCAT 协议)实现熔炼、浇注、清理、检测等设备间的高速通讯(响应时间≤1ms),当熔炼炉完成铁水制备后,系统自动指令浇注机械臂进入作业工位,同时通知模具预热系统启动,避免工序等待。生产计划管理方面,系统支持导入生产订单,自动分解订单任务(如每日生产 500 件灰铸铁管件),分配至各设备单元,实时显示各工序进度(如熔炼完成率、浇注合格率、清理进度),当某一工序出现延迟时,自动调整后续工序计划,确保整体生产节奏稳定。此外,系统支持与企业 MES 系统对接,共享生产数据(如产量、能耗、...
-
北京钢材自动化厂家电话
熔炼是铸造生产的重心环节,自动化设备需通过精细控温与成分调节保障铁水质量。设备以中频感应电炉为重心,配备自动上料系统,可按预设配方(如生铁 60%、废钢 35%、合金 5%)通过皮带输送机定量输送原料,上料精度 ±1%,避免人工配料导致的成分偏差。控温系统采用双热电偶传感器(测量精度 ±1℃)实时监测炉内温度,针对灰铸铁(熔炼温度 1450-1500℃)、球墨铸铁(1500-1550℃)等不同材质,自动调节加热功率(调节范围 10%-100%),当温度接近目标值时,逐步降低功率实现恒温控制,温差波动≤±3℃。同时,设备集成光谱分析仪,每 5 分钟对铁水取样检测,实时分析碳、硅、锰等元素含量,成...
-
河北机器人自动化厂家
压射参数直接影响压铸件质量,自动化设备需建立 “实时监测 - 动态调节 - 闭环控制” 的参数调控体系。压射速度控制上,设备通过位移传感器(精度 ±0.01mm)实时采集压射杆运动位置,结合预设速度曲线自动调整驱动电机功率,确保压射速度偏差≤±5%,例如设定高速压射速度 5m/s 时,实际速度稳定在 4.75-5.25m/s 之间。压射压力调控方面,配备压力传感器(精度 ±0.1MPa)监测压射腔内压力,当压力超过设定值(如 100MPa)时,自动降低压射功率;压力低于设定值时,提升功率补压,压力波动范围控制在 ±2MPa 以内。金属液定量控制上,设备采用定量勺或柱塞式定量装置,精确控制每次压...
-
 江苏复合材料自动化哪家好
浇注环节需实现铁水定量输送与模具精细填充,自动化设备通过多系统协同达成目标。设备采用伺服电机驱动的浇注机械臂,臂展 3-6m,负载能力 50-200kg,配备防滴漏浇注嘴(材质为耐高温合金),可根据铸件浇口尺寸自动调节嘴口直径(10-50mm)。流量控制系统通过电磁流量计(测量精度 ±2%)实时监测铁水流量,结合铸件重量自动设定浇注速度(3-8L/s),例如 50kg 铸件设定浇注速度 5L/s,100kg 铸件提升至 8L/s,避免流速过快导致卷气或过慢导致冷隔。模具定位系统采用激光定位传感器(重复定位精度 ±0.1mm),确保浇注嘴与模具浇口精细对齐,偏差超过 0.2mm 时自动调整机械臂...
-
 安徽3c电子自动化测试
铸造生产环境存在高温、粉尘、机械冲击等多重风险,自动化设备的安全防护设计需构建 “多层级、全场景” 防护体系。在高温防护方面,熔炼炉与浇注机械臂配备耐高温防护罩(采用陶瓷纤维材质,耐温≥1600℃),防护罩表面加装红外热感应装置,当表面温度超过 80℃时自动触发声光报警,同时启动冷却风扇(风速≥15m/s),防止人员误触烫伤;浇注区域设置防喷溅挡板(厚度≥5mm 的耐热钢板),挡板与机械臂联动,机械臂启动时挡板自动闭合,避免铁水喷溅引发安全事故。粉尘防护上,清理设备(如抛丸机、打磨机器人)集成密闭式除尘系统,除尘效率≥99%,设备操作区域设置粉尘浓度传感器(检测精度 ±0.1mg/m³),浓度...
-
 铝合金自动化供应商
铸造生产环境存在高温、粉尘、机械冲击等多重风险,自动化设备的安全防护设计需构建 “多层级、全场景” 防护体系。在高温防护方面,熔炼炉与浇注机械臂配备耐高温防护罩(采用陶瓷纤维材质,耐温≥1600℃),防护罩表面加装红外热感应装置,当表面温度超过 80℃时自动触发声光报警,同时启动冷却风扇(风速≥15m/s),防止人员误触烫伤;浇注区域设置防喷溅挡板(厚度≥5mm 的耐热钢板),挡板与机械臂联动,机械臂启动时挡板自动闭合,避免铁水喷溅引发安全事故。粉尘防护上,清理设备(如抛丸机、打磨机器人)集成密闭式除尘系统,除尘效率≥99%,设备操作区域设置粉尘浓度传感器(检测精度 ±0.1mg/m³),浓度...
-
北京复合自动化厂家
五金件加工对精度要求严苛,自动化设备需构建 “精细定位 - 实时监测 - 误差补偿” 的控制体系。定位系统采用伺服电机 + 滚珠丝杠驱动,配合光栅尺反馈(分辨率 0.001mm),确保设备运动部件定位精度≤±0.002mm,例如加工五金件的螺纹孔时,孔位坐标偏差可控制在 0.005mm 以内。加工过程中,设备通过力传感器(精度 ±0.1N)监测切削、冲压等工序的受力情况,当受力超过预设阈值(如切削力超过 500N)时,自动调整加工参数(降低进给速度、减小切削深度),避免刀具磨损或工件变形。针对加工误差,设备内置误差补偿算法,通过采集历史加工数据(1000 + 件样本),自动补偿因温度变化、刀具...
-
广东复合自动化抛光
铸造件自动化设备的控制系统是重心中枢,需具备 “多设备联动、参数实时调控、数据追溯” 三大功能。系统采用工业以太网(EtherCAT 协议)实现各设备间的高速通讯(响应时间≤1ms),中间控制器统一调度熔炼、浇注、清理、检测设备,确保工序衔接流畅,例如熔炼完成后,系统自动指令浇注机械臂进入浇注工位,同时通知模具冷却系统启动,避免工序等待。参数调控方面,系统内置不同铸件材质的工艺参数数据库,操作人员可直接调用预设参数(如灰铸铁浇注温度 1480℃、浇注速度 5L/s),也可通过触摸屏自定义参数,参数修改后系统自动同步至对应设备,实时更新运行状态。数据追溯功能通过 MES 系统实现,记录每批次铸件...
-
 江苏自动化生产厂家
铸造件自动化设备按工序可分为熔炼设备、浇注设备、清理设备、检测设备四类,各类设备分工明确且协同联动。熔炼设备以中频感应电炉为重心,配备自动上料系统(料仓容量 5-10t),可按预设配方自动添加生铁、废钢、合金等原料,熔炼过程中通过光谱分析仪实时检测铁水成分,成分超标时自动补加合金,确保铁水成分符合铸件要求。浇注设备以多轴浇注机械臂为主,机械臂负载能力 50-200kg,臂展 3-6m,可适配不同尺寸的铸造模具(较大模具尺寸 3m×2m),浇注轨迹通过离线编程预设,支持多模具切换,换模时间≤10 分钟。清理设备包括自动化抛丸机(抛丸量 200-500kg/h)、去飞边机器人(配备特用铸件打磨头)...
-
广东锌合金自动化去冒口
为减少故障停机时间、降低生产损失,设备构建 “监测 - 报警 - 处置 - 恢复” 的全链条应急体系。故障监测环节,设备传感器实时采集电机电流、温度、压力等关键数据,当数据超出正常范围(如电机电流骤增 20%、温度超过 80℃)时,立即触发声光报警(报警声≥85dB,警示灯红色闪烁),同时触摸屏显示故障类型(如 “电机过载”“温度异常”)与故障位置示意图,方便快速定位。应急处置上,设备针对不同故障预设处理方案:若发生铁水泄漏,立即停止浇注机械臂运动,自动关闭熔炉出铁口,同时启动防喷溅挡板;若出现电路故障,自动切断故障回路电源,切换至备用电源保障重心控制系统运行。故障恢复后,设备支持 “断点续工...
-
铝件自动化工具
五金件品类繁杂(如紧固件、冲压件、精密配件等),自动化设备需通过模块化设计实现多品类兼容加工。针对紧固件(如螺丝、螺母),设备配备特用数控车床模块,可自动完成车削、攻丝工序,通过更换不同规格的刀架(支持 5-8 把刀具同时安装),适配 M3-M20 不同型号的紧固件加工,单件加工时间可控制在 10-30 秒。对于冲压类五金件(如金属垫片、外壳),设备集成多工位冲压机构,冲压模具采用快换设计,换模时间≤20 分钟,可实现 0.5-5mm 厚度金属板材的冲压成型,冲压力根据板材材质(不锈钢、铝合金)调节(50-500kN),保障冲压件边缘无毛刺。针对精密五金配件(如轴承套圈),设备搭载高精度磨削模...