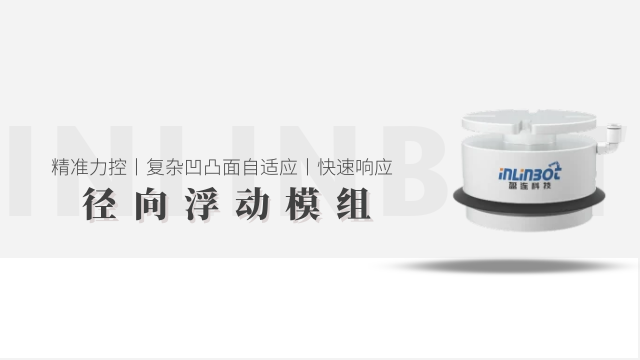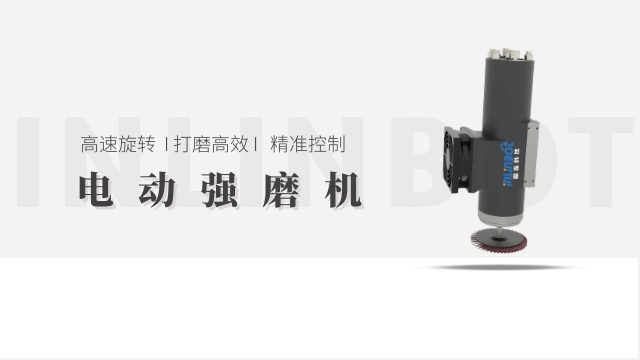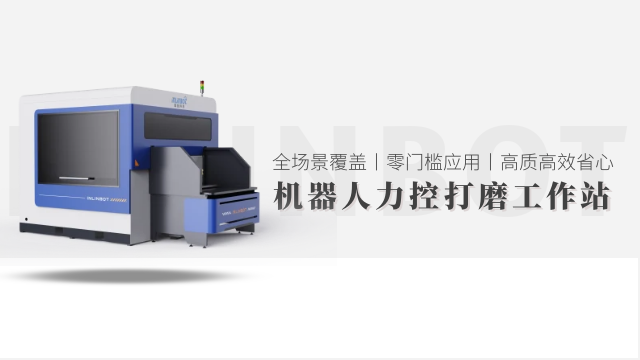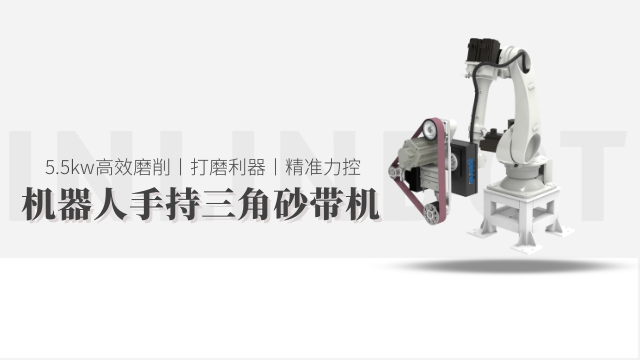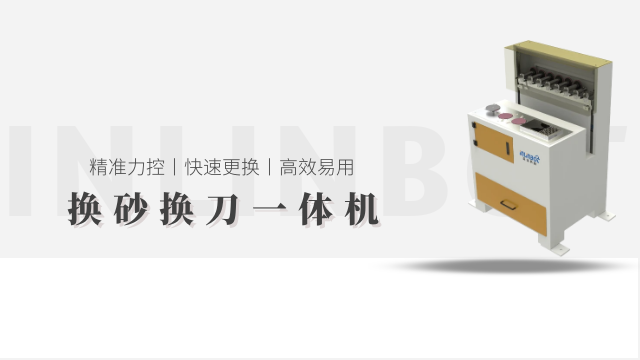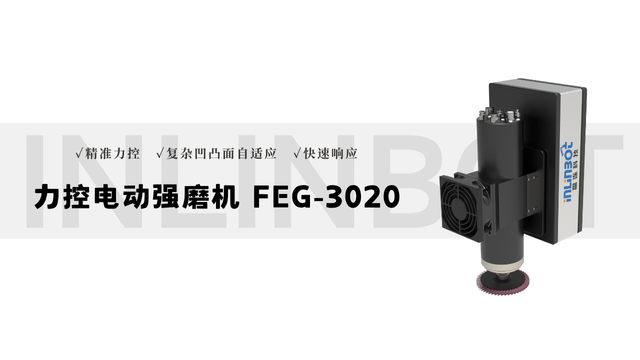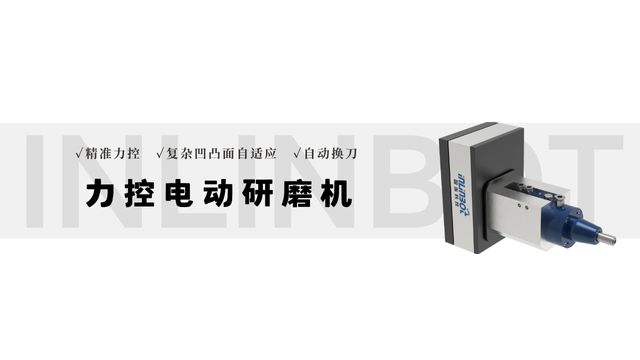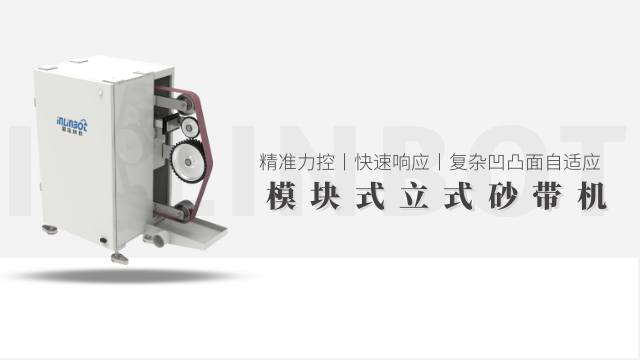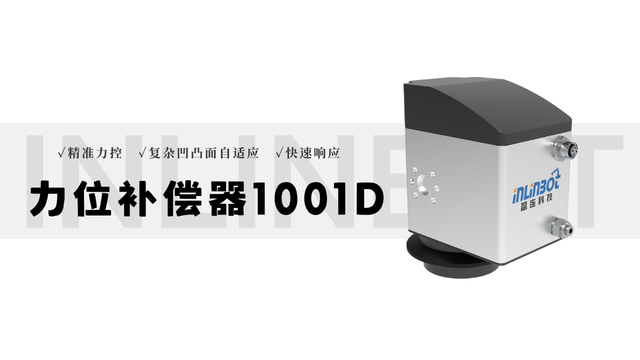
设备主要由柔性打磨单元、动力驱动系统、智能感知组件、控制系统及辅助支撑部件构成。柔性打磨单元是重心,打磨头采用柔性材料制成,如弹性砂轮、海绵砂纸或纤维磨头,部分打磨头还具备可变形结构,能根据工件形态灵...
柔性力控打磨具备多种功能特点,使其在实际应用中表现出色。它可以根据预设的打磨路径和力度要求,通过高精度的传感器和控制系统实时监测打磨力的变化,并自动调整打磨头的位置和压力,实现精确的打磨控制。这种技术...
自动抛光打磨机通过模块化设计与参数定制,适配多行业作业场景。在汽车零部件行业,针对轮毂、车门把手等工件,设备配备多工位旋转工作台,实现 “上料 - 抛光 - 打磨 - 下料” 同步进行,单工位处理时间...
针对清漆层、色漆层、哑光漆等不同漆面类型,需制定专属抛光方案,避免损伤漆面特性。清漆层抛光(如汽车原厂清漆、家具钢琴漆)侧重光泽提升:采用 “中抛 + 精抛” 两阶段,中抛用 2000# 抛光剂 + ...
曲面抛光工艺需针对不同曲面类型(如球面、柱面、自由曲面)制定差异化处理策略,确保抛光效果均匀。球面抛光时,采用 “双轴联动 + 恒力控制”,抛光头围绕球面球心做圆周运动,同时沿轴向缓慢进给,转速控制在...
在设备维护过程中,需规避四类常见误区,防止维护行为反而造成设备损伤。误区一:过度润滑主轴,认为润滑脂越多越好,实则过多润滑脂会阻碍散热,导致主轴温度升高,加速轴承磨损,正确做法是按 “少量多次” 原则...
为减少故障停机时间、降低生产损失,设备构建 “监测 - 报警 - 处置 - 恢复” 的全链条应急体系。故障监测环节,设备传感器实时采集电机电流、温度、压力等关键数据,当数据超出正常范围(如电机电流骤增...
五金件品类繁杂(如紧固件、冲压件、精密配件等),自动化设备需通过模块化设计实现多品类兼容加工。针对紧固件(如螺丝、螺母),设备配备特用数控车床模块,可自动完成车削、攻丝工序,通过更换不同规格的刀架(支...
自动抛光工艺的质量控制需贯穿 “前 - 中 - 后” 全流程,确保抛光效果稳定达标。前期控制重点是工件预处理,通过超声波清洗(清洗时间 5-10 分钟,温度 50-60℃)彻底去除表面油污、毛刺,若预...
工件夹持方案需根据工件材质、结构特性设计,重心目标是 “稳定固定 + 无损伤 + 快速换型”,常见方案分为三类。针对规则形状工件(如轴类、方块件),采用刚性夹具,通过 V 型块、定位销与气动压块组合定...
去毛刺测试需严格控制误差,确保数据真实可靠。误差控制主要从三方面入手:设备误差控制(定期校准测试仪器,如粗糙度仪每年校准 1 次,显微镜每半年校准 1 次,确保测量精度≤±0.001mm)、操作误差控...
切削修整类工具通过刀刃的切削作用精细去除毛刺,重心包括特用去毛刺铣刀、倒角刀、刮刀等,适合规则形状与复杂结构工件的精细去毛刺。去毛刺铣刀按刃口设计分为单刃铣刀(刃口锋利,适合去除薄壁件、深孔件的丝状毛...
四川木质品打磨工作台厂家电话
河北汽车零部件打磨抛光哪家好
河北自动力控打磨厂家电话
四川漆面打磨抛光售价
上海自动打磨工艺报价
北京铸件去飞边打磨工艺厂家
浙江工业打磨工艺生产厂家
河北精密力控打磨生产厂家
四川自动化力控打磨系统
浙江自动化打磨抛光报价