标签列表 - 湖南博厚新材料有限公司
-
 滚刀模具钢/高速钢粉末材料分类
博厚新材料高速钢粉末激光熔覆层硬度均匀,偏差≤2HRC。这得益于该粉末优异的成分均匀性和良好的激光吸收性能,在激光熔覆过程中,粉末能够均匀地吸收激光能量,实现充分且均匀的熔化。同时,公司通过优化粉末的粒度分布和球形度,使得粉末在熔覆过程中能够均匀地铺展和凝固,避免出现局部过热或冷却速度不均的现象。经检测,激光熔覆层的硬度从边缘到中心的偏差控制在 2HRC 以内,例如,某熔覆层的平均硬度为 62HRC,高硬度为 63HRC,低硬度为 61HRC,均匀性较好。这种均匀的硬度分布保证了熔覆层在使用过程中能够均匀磨损,避免因局部硬度偏低而导致的早期失效。在某轧辊修复案例中,使用博厚高速钢粉末进行激光熔...
发布时间:2026.09.08 -
 3D打印模具钢/高速钢粉末质检
模具钢粉末选博厚新材料,助力模具企业降低生产成本 15%。这一成本优势体现在多个环节:首先,粉末的近净成形率达 90%,相比传统锻造模具钢的 70% 材料利用率,可减少 20% 的原材料浪费,单套汽车覆盖件模具的材料成本即可降低 1.2 万元;其次,粉末冶金工艺省去了锻造、轧制等热加工工序,生产周期从 45 天缩短至 25 天,节省了 30% 的加工工时;再者,材料的高耐磨性使模具的维护频率降低,以家电外壳冲压模为例,每年的修模费用从 5 万元降至 3 万元;再,公司通过规模化生产降低单位成本,粉末售价相比进口产品低 15%,且提供定制化粒度服务,减少客户的二次筛分成本。综合测算,采用该粉末的...
-
 航空轴承模具钢/高速钢粉末行业报价
博厚新材料高速钢粉末不断迭代升级,满足制造新需求。公司每年投入销售额的 8% 用于研发,近三年完成 5 代粉末升级:从初代的 W6Mo5Cr4V2 基础配方,到第 3 代添加 0.3% 稀土元素提升红硬性,再到第 5 代纳米复合粉末(含 5% 纳米 WC 颗粒),使刀具寿命提升至传统产品的 2 倍。针对新能源汽车电机壳加工需求,开发出超细晶粉末(晶粒尺寸≤5μm),制成的刀具可加工硬度 HRC55 的电机轴,效率提升 30%;为航空航天领域定制的低氧粉末(氧含量≤30ppm),3D 打印成型件致密度达 99.8%,满足飞行器结构件要求。研发团队与中科院合作建立 "高速钢粉末数据库",收录 30...
-
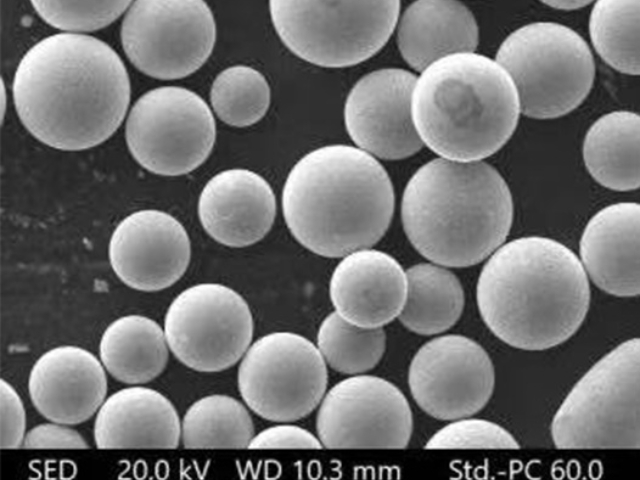 成本低模具钢/高速钢粉末质量检测
高速钢粉末选博厚新材料,售后服务完善,提供技术支持。博厚建立了 "售前 - 售中 - 售后" 全链条服务体系:售前通过材料工程师上门调研,根据客户的刀具类型(铣刀 / 钻头 / 滚刀)和加工材料(钢材 / 铝材 / 钛合金),推荐匹配的粉末牌号及粒度(15-53μm 或 53-106μm);售中提供工艺适配指导,包括烧结温度曲线(如 1200℃×2h 真空烧结)、热处理参数(560℃三次回火),并提供 5kg 试用装进行工艺验证;售后配备 24 小时技术热线,48 小时内响应现场问题。某航空刀具企业使用时出现涂层结合不良,技术团队 36 小时内抵达现场,通过调整雾化气压从 0.8MPa 增至 ...
-
 氧含量低模具钢/高速钢粉末进货价
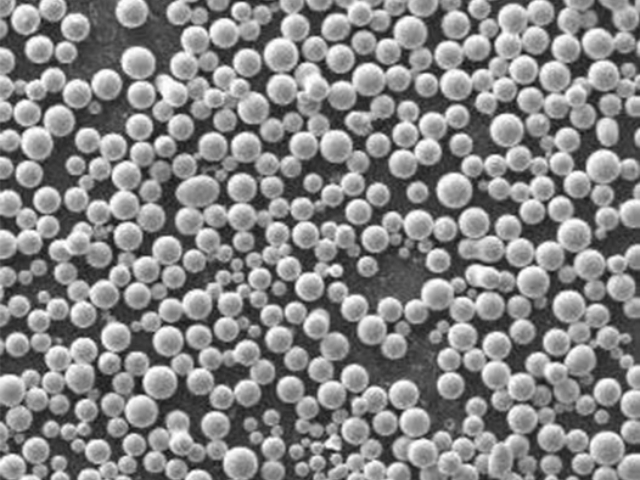
博厚新材料高速钢粉末添加钒元素,耐磨性与红硬性双提升。粉末中钒含量精确控制在 3.0%-3.2%,在烧结过程中与碳结合形成 VC 硬质相,其显微硬度高达 HV2800,且颗粒细小(1-2μm),均匀分布在基体中,提升了材料的耐磨性。在切削灰铸铁的对比实验中,含钒高速钢刀具的磨损量为 0.08mm / 小时,比低钒高速钢减少 40%。同时,钒元素的添加细化了晶粒,提高了材料的高温稳定性,经 600℃保温 4 小时后,材料硬度仍保持在 60HRC 以上,红硬性远超普通高速钢。在高速切削工况下,如以 180m/min 的速度切削 40Cr 钢,该粉末刀具的刃口温度可达 550℃,但仍能保持锋利,切削...
-
 耐磨性模具钢/高速钢粉末价钱
博厚新材料的模具钢粉末耐磨损腐蚀,适合盐雾环境下的模具。该模具钢粉末中添加了较高含量的铬、镍等耐腐蚀元素,形成了致密的氧化膜,能够有效抵御盐雾等腐蚀性环境的侵蚀。在盐雾测试中,将使用该粉末制作的模具样品置于 5% 的氯化钠溶液中,经过 500 小时的连续测试后,样品表面有轻微的锈蚀,而使用普通模具钢粉末的样品在 200 小时后就出现了明显的腐蚀现象。这种优异的耐磨损腐蚀性能使得该模具钢粉末特别适合在沿海地区、潮湿环境以及接触腐蚀性介质的模具中使用。例如,某水产养殖设备厂使用博厚模具钢粉末制作的塑料模具,在潮湿且带有盐分的环境中使用,模具使用寿命达到了 2 年,而使用普通模具钢粉末的模具,在半年...
-
 耐磨模具钢/高速钢粉末性能
博厚新材料高速钢粉末适配激光熔覆,涂层结合强度超 60MPa。这一性能得益于粉末的特殊设计:粉末粒度控制在 53-150μm,流动性达 20s/50g,能在激光熔覆过程中均匀送入熔池,避免因颗粒过大导致的熔合不良;同时,粉末的成分与基材(如 45# 钢)匹配,通过添加 0.5% 的硅元素降低熔池粘度,促进界面冶金结合。经测试,激光熔覆后的涂层与基材结合强度达 62-65MPa,远超行业 50MPa 的标准,且涂层内无裂纹、气孔等缺陷。在轧辊修复应用中,采用该粉末熔覆的轧辊表面硬度达 60HRC,结合强度确保在轧制过程中不脱落,使用寿命从 3 个月延长至 8 个月,单根轧辊的修复成本为更换新辊的...
-
冷作模具模具钢/高速钢粉末材料
博厚新材料模具钢粉末经特殊工艺处理,流动性优于行业标准。公司通过两项关键技术提升流动性:一是采用超音速气雾化制粉,使粉末颗粒呈现规则的球形,球形度达 92%,远超行业平均的 80%;二是对粉末进行低温退火与筛分分级,去除棱角分明的细粉与不规则粗颗粒,控制粒度分布在 20-100μm,其中 325 目以下细粉占比≤5%。经测试,该粉末的霍尔流速为 22s/50g,松装密度 4.6g/cm³,相比行业标准的 28s/50g 与 4.2g/cm³,流动性提升。在自动化粉末成型生产线中,优异的流动性确保粉末在送粉管道中不堵塞,填充模具型腔时无死角,使每模的填充时间缩短 10 秒,生产效率提升 15%。...
-
 气雾化模具钢/高速钢粉末供应商家
博厚新材料的模具钢粉末用于玻璃模具,耐高温且不粘模。该粉末专为玻璃成型设计,含 10% 铬和 5% 钼形成抗氧化层,在 600-800℃工作温度下氧化速率≤0.005mm / 年,远低于普通模具钢的 0.02mm / 年。通过添加 2% 硼元素降低玻璃与模具的界面张力,使玻璃制品脱模力减少 40%,某玻璃瓶厂使用后,瓶口破损率从 3% 降至 0.5%。其独特的 "微孔隙设计"(孔隙率控制在 1-2%)能储存脱模剂,延长润滑周期:传统模具每 8 小时需喷涂一次脱模剂,而使用该粉末的模具可延长至 24 小时,单日产能提升 15%。在耐热冲击测试中,经 1000 次 600℃→20℃循环后,模具无裂...
-
丝锥模具钢/高速钢粉末销售电话
博厚新材料的模具钢粉末热处理工艺简单,易操作。该模具钢粉末在成分设计上充分考虑了热处理工艺的简便性,通过合理调配合金元素的种类和比例,使得粉末在烧结后的热处理过程中,无需复杂的温控曲线和多道工序。通常情况下,只需经过一次淬火和一次回火处理,就能达到理想的硬度和韧性指标。例如,淬火温度控制在 1050-1100℃,保温 1-2 小时后空冷,然后在 550-600℃回火 2 小时,即可使模具钢的硬度达到 58-62HRC,且性能稳定。这种简单的热处理工艺不降低了对设备和操作人员技能的要求,还减少了热处理过程中的能耗和时间成本。某小型模具厂在使用博厚模具钢粉末后,热处理工序的时间从原来的 8 小时缩...
-
M4模具钢/高速钢粉末性能
博厚新材料模具钢粉末适配冷作模具,耐磨性比传统材料高 30%。这一优势源于其独特的粉末冶金工艺:通过控制粉末中的碳含量在 1.0%-1.2%,并添加 1.5%-2.0% 的铬元素,经烧结后形成均匀分布的碳化物硬质相,显微硬度可达 HV1200-1500,有效抵御冷作模具在冲压、剪切过程中的磨粒磨损。在针对厚度 3mm 的 65Mn 弹簧钢冲压模具的对比测试中,采用该粉末制作的模具刃口磨损量为 0.12mm / 万次,而传统锻造 Cr12MoV 模具的磨损量为 0.17mm / 万次,耐磨性提升。此外,粉末中添加的 0.3% 镍元素改善了材料韧性,避免冷作模具因冲击载荷产生崩刃,使模具的维护周期...
-
 对标海外模具钢/高速钢粉末交易价格
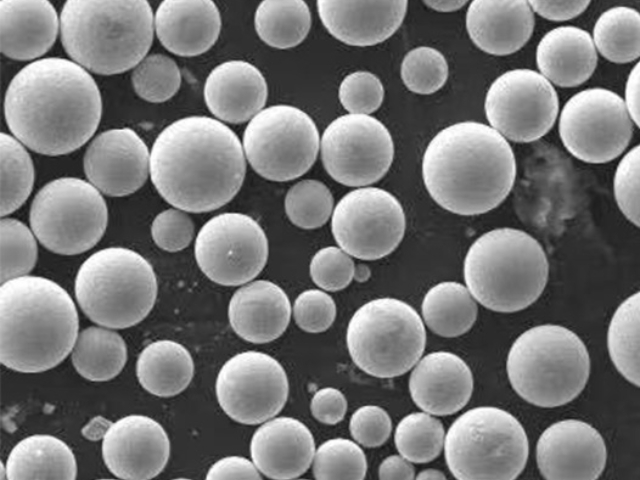
用博厚新材料高速钢粉末制作的钻头,寿命延长至原来的 3 倍。这主要得益于该高速钢粉末优异的耐磨性、红硬性和韧性,使得钻头在钻进过程中能够保持锋利的刃口,有效抵御岩石、金属等材料的磨损和冲击。在针对合金结构钢的钻孔测试中,使用博厚高速钢粉末制作的钻头,其使用寿命达到了 3000 次,而使用普通高速钢钻头的使用寿命为 1000 次左右,寿命延长了 3 倍。在实际应用中,某机械加工厂使用该钻头加工汽车发动机缸体的螺栓孔,原来每月需要更换 100 把钻头,现在只需更换 30 把左右,降低了刀具的采购成本和更换时间。同时,由于钻头寿命的延长,减少了因更换钻头导致的加工中断,提高了生产效率和产品质量的稳定...
-
 滚刀模具钢/高速钢粉末市场报价
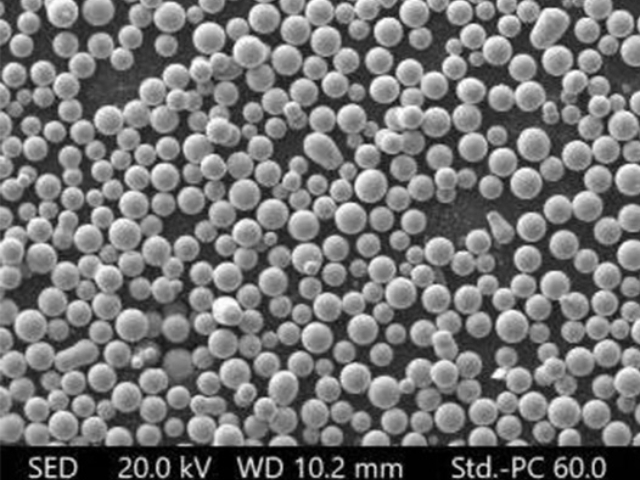
博厚新材料模具钢粉末粒度分布集中,工艺稳定性强。公司通过三级筛分工艺严格控制粒度:首先采用 100 目筛去除粗颗粒,再用 325 目筛分离细粉,保留 100-325 目的粉末颗粒,其中 150-200 目颗粒占比达 70%,粒度分布跨度(D90/D10)≤2.5,远低于行业的 4.0 标准。这种集中的粒度分布使粉末在压制过程中的密度均匀性偏差≤0.02g/cm³,烧结后的尺寸收缩率稳定在 1.3%±0.1%,确保每批次模具的尺寸一致性。在精密连接器模具的批量生产中,采用该粉末制作的 100 套模具,型腔尺寸偏差≤0.003mm,远优于客户要求的 ±0.005mm,产品互换性达 100%。工艺稳...
-
粉末冶金模具钢/高速钢粉末设备
高速钢粉末选博厚新材料,售后服务完善,提供技术支持。博厚建立了 "售前 - 售中 - 售后" 全链条服务体系:售前通过材料工程师上门调研,根据客户的刀具类型(铣刀 / 钻头 / 滚刀)和加工材料(钢材 / 铝材 / 钛合金),推荐匹配的粉末牌号及粒度(15-53μm 或 53-106μm);售中提供工艺适配指导,包括烧结温度曲线(如 1200℃×2h 真空烧结)、热处理参数(560℃三次回火),并提供 5kg 试用装进行工艺验证;售后配备 24 小时技术热线,48 小时内响应现场问题。某航空刀具企业使用时出现涂层结合不良,技术团队 36 小时内抵达现场,通过调整雾化气压从 0.8MPa 增至 ...
-
耐磨模具钢/高速钢粉末报价
博厚新材料模具钢粉末用于冲压模具,可延长刃口寿命 2 倍。这一提升源于材料的优良耐磨性与韧性平衡:粉末中添加 1.8% 的铬和 0.8% 的钼,形成 M7C3 型碳化物,提高刃口硬度至 60HRC,同时 0.3% 的镍元素改善韧性,避免刃口崩裂。在厚度 1mm 的不锈钢板冲压测试中,传统 Cr12 模具刃口在冲压 5 万次后出现明显磨损,需停机修磨,而采用该粉末制作的模具在冲压 10 万次后仍保持良好刃口状态,实际寿命延长 2 倍。此外,粉末冶金工艺使材料组织均匀,刃口磨削后的表面粗糙度达 Ra0.2μm,减少了冲压件的划伤风险,产品合格率从 95% 提升至 99%。对于汽车安全带卡扣等大批量...
-
粉末冶金模具钢/高速钢粉末质检
博厚新材料模具钢粉末成本优势明显,性价比高于进口产品。博厚新材料通过优化生产工艺、实现规模化生产以及采用国产原材料等方式,有效降低了模具钢粉末的生产成本。与进口同类产品相比,其价格低 20-30%,而性能指标却不相上下,甚至在某些方面更优。例如,某进口模具钢粉末的价格为 150 元 / 公斤,而博厚模具钢粉末的价格为 110 元 / 公斤,价格降低了 27%,但在硬度、耐磨性等关键性能上,博厚产品与进口产品相当。对于下游模具企业来说,使用博厚模具钢粉末能够在保证产品质量的前提下,大幅降低原材料成本。某大型模具企业每年使用模具钢粉末 100 吨,采用博厚产品后,每年可节省成本 400 万元以上,...
-
抗热疲劳模具钢/高速钢粉末市场报价
高速钢粉末选博厚新材料,可用于修复废旧刀具,降低损耗。博厚新材料的高速钢粉末具有良好的焊接性和兼容性,能够与废旧刀具的基体实现良好的结合,通过激光熔覆、氧乙炔喷焊等工艺,在废旧刀具的磨损部位形成一层新的耐磨层,使刀具恢复使用性能。例如,某刀具维修厂接收了一批因刃口磨损而报废的高速钢铣刀,使用博厚高速钢粉末进行激光熔覆修复后,铣刀的刃口硬度恢复至 65HRC,使用寿命达到了新刀的 80%,而修复成本为新刀采购成本的 30%。这种修复方式不降低了刀具的损耗,减少了资源浪费,还为企业节省了大量的刀具采购费用。某机械加工企业通过对废旧刀具进行修复再利用,每年可降低刀具成本 50% 以上。博厚新材料高速...
-
特殊耐热耐磨零部件模具钢/高速钢粉末对比价
博厚新材料的模具钢粉末与基体结合紧密,不易脱落。这得益于该粉末独特的成分设计和先进的制备工艺,粉末中添加了适量的硅、硼等元素,这些元素在烧结或喷涂过程中能形成低熔点的共晶相,促进粉末与基体之间的冶金结合。经测试,其涂层与基体的结合强度高达 65MPa 以上,远超行业平均的 40MPa。在实际应用中,无论是用于冷作模具的表面喷涂,还是热作模具的整体烧结,都能展现出优异的结合性能。例如,某汽车零部件厂将博厚模具钢粉末喷涂在冲压模具的工作表面,经过 10 万次的冲压作业后,涂层依然完好无损,没有出现任何起皮、脱落的迹象,而使用普通模具钢粉末的同类模具,在 6 万次左右就出现了明显的涂层脱落现象。这种...
-
工具钢模具钢/高速钢粉末应用
博厚新材料高速钢粉末氧含量低,≤50ppm,减少涂层气孔。公司通过全流程惰性气体保护控制氧含量:原料熔炼在氩气保护下进行,氧分压控制在 10Pa 以下;雾化制粉采用纯度 99.999% 的氮气作为雾化介质;粉末储存与运输全程密封,避免二次氧化。经氧氮分析仪检测,粉末氧含量稳定在 30-50ppm,远低于行业 80ppm 的标准。低氧含量使粉末在激光熔覆或等离子堆焊过程中,不易形成氧化夹杂与气孔,涂层气孔率≤0.5%,而普通粉末涂层的气孔率常达 2% 以上。在液压活塞杆的激光熔覆修复中,采用该粉末的涂层经 20MPa 水压测试无渗漏,而普通粉末涂层在 15MPa 时即出现渗漏。低气孔率涂层的耐腐...
-
复杂刀具模具钢/高速钢粉末工业化
博厚新材料模具钢粉末成本优势明显,性价比高于进口产品。博厚新材料通过优化生产工艺、实现规模化生产以及采用国产原材料等方式,有效降低了模具钢粉末的生产成本。与进口同类产品相比,其价格低 20-30%,而性能指标却不相上下,甚至在某些方面更优。例如,某进口模具钢粉末的价格为 150 元 / 公斤,而博厚模具钢粉末的价格为 110 元 / 公斤,价格降低了 27%,但在硬度、耐磨性等关键性能上,博厚产品与进口产品相当。对于下游模具企业来说,使用博厚模具钢粉末能够在保证产品质量的前提下,大幅降低原材料成本。某大型模具企业每年使用模具钢粉末 100 吨,采用博厚产品后,每年可节省成本 400 万元以上,...
-
气雾化模具钢/高速钢粉末直销价格
博厚新材料高速钢粉末用于齿轮刀具,精度可达 IT5 级。这一高精度得益于粉末冶金工艺的优势:粉末经等静压成型与真空烧结后,材料致密度达 99.8%,内部组织均匀,无锻造缺陷,刀具刃口的磨削精度可达 0.001mm。在滚刀制作中,齿形误差控制在 0.01mm 以内,导程误差≤0.005mm/100mm,远超普通高速钢滚刀的 IT7 级精度。用该粉末制作的模数 3mm 的渐开线滚刀,加工 45# 钢齿轮时,齿轮精度达 IT5 级,齿面粗糙度 Ra0.8μm,无需后续珩齿工序。在汽车变速箱齿轮生产中,这种高精度刀具使齿轮的啮合噪音降低 3 分贝,传动效率提升 2%。此外,粉末冶金刀具的刃口保持性好,...
-
铣刀模具钢/高速钢粉末渠道
博厚新材料模具钢粉末适配冷作模具,耐磨性比传统材料高 30%。这一优势源于其独特的粉末冶金工艺:通过控制粉末中的碳含量在 1.0%-1.2%,并添加 1.5%-2.0% 的铬元素,经烧结后形成均匀分布的碳化物硬质相,显微硬度可达 HV1200-1500,有效抵御冷作模具在冲压、剪切过程中的磨粒磨损。在针对厚度 3mm 的 65Mn 弹簧钢冲压模具的对比测试中,采用该粉末制作的模具刃口磨损量为 0.12mm / 万次,而传统锻造 Cr12MoV 模具的磨损量为 0.17mm / 万次,耐磨性提升。此外,粉末中添加的 0.3% 镍元素改善了材料韧性,避免冷作模具因冲击载荷产生崩刃,使模具的维护周期...
-
 3D打印模具钢/高速钢粉末市面价
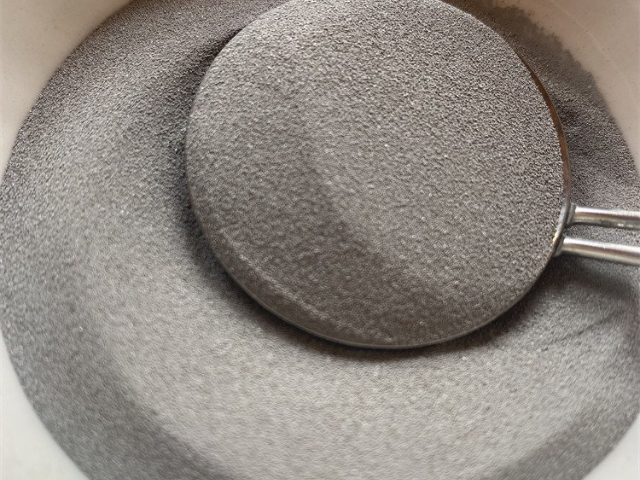
高速钢粉末选博厚新材料,可实现刀具表面梯度耐磨强化。博厚新材料通过特殊的粉末配比和工艺设计,使得高速钢粉末在喷涂或烧结过程中,能够在刀具表面形成从表层到芯部的硬度梯度变化。表层具有较高的硬度,可达 65-68HRC,以保证优异的耐磨性;而靠近芯部的区域硬度逐渐降低,保持较好的韧性,避免刀具在使用过程中出现崩刃现象。这种梯度结构的形成,是通过控制粉末中合金元素的分布和热处理工艺实现的,例如在粉末中添加不同比例的碳化物形成元素,并通过分段式的加热和冷却过程,使合金元素在不同区域形成不同的析出相。在实际应用中,采用这种梯度强化的刀具,在加工高硬度材料时,既能够承受剧烈的磨损,又能抵御冲击载荷,使用寿...
-
抗氧化模具钢/高速钢粉末行业报价
博厚新材料模具钢粉末适合热作模具,耐高温氧化性能优异。其优势在于科学的合金体系设计:粉末中铬含量达 5%-6%,钼含量 2%-3%,经 1050℃淬火 + 550℃回火处理后,表面形成致密的 Cr₂O₃与 MoO₃复合氧化膜,在 600℃高温下的氧化速率为 0.005mm/h,是传统 H13 钢的 1/3。在铝合金压铸模具的实际使用中,模具工作表面温度常达 550-600℃,采用该粉末制作的模具经 10 万次压铸后,表面氧化层厚度 0.05mm,而传统模具氧化层厚度达 0.15mm,且无明显热裂纹。此外,材料的高温硬度达 45HRC(600℃时),确保模具在高温下保持足够强度,型腔变形量控制在...
-
高载荷模具模具钢/高速钢粉末大概多少钱
博厚新材料的模具钢粉末用于玻璃模具,耐高温且不粘模。该粉末专为玻璃成型设计,含 10% 铬和 5% 钼形成抗氧化层,在 600-800℃工作温度下氧化速率≤0.005mm / 年,远低于普通模具钢的 0.02mm / 年。通过添加 2% 硼元素降低玻璃与模具的界面张力,使玻璃制品脱模力减少 40%,某玻璃瓶厂使用后,瓶口破损率从 3% 降至 0.5%。其独特的 "微孔隙设计"(孔隙率控制在 1-2%)能储存脱模剂,延长润滑周期:传统模具每 8 小时需喷涂一次脱模剂,而使用该粉末的模具可延长至 24 小时,单日产能提升 15%。在耐热冲击测试中,经 1000 次 600℃→20℃循环后,模具无裂...
-
耐磨模具钢/高速钢粉末市场报价
模具钢粉末选博厚新材料,用于塑料模具可提高表面光洁度。博厚新材料的模具钢粉末具有较高的纯度,杂质含量低于 0.01%,且粉末颗粒细小均匀,经过烧结或抛光处理后,模具表面能够达到较高的光洁度。在实际应用中,使用该粉末制作的塑料模具,其型腔表面粗糙度可控制在 Ra0.08μm 以下,远优于普通模具钢粉末制作的模具 Ra0.4μm 的表面粗糙度。这种高表面光洁度使得塑料产品在成型后,表面光滑平整,无需进行后续的打磨和抛光处理,提高了产品的生产效率和质量。例如,某家电企业使用博厚模具钢粉末制作的电视机外壳注塑模具,生产出的外壳表面光泽度达到了 90 以上,客户满意度大幅提升,同时省去了每台产品的打磨工...
-
M4模具钢/高速钢粉末应用行业
博厚新材料模具钢粉末经特殊工艺处理,流动性优于行业标准。公司通过两项关键技术提升流动性:一是采用超音速气雾化制粉,使粉末颗粒呈现规则的球形,球形度达 92%,远超行业平均的 80%;二是对粉末进行低温退火与筛分分级,去除棱角分明的细粉与不规则粗颗粒,控制粒度分布在 20-100μm,其中 325 目以下细粉占比≤5%。经测试,该粉末的霍尔流速为 22s/50g,松装密度 4.6g/cm³,相比行业标准的 28s/50g 与 4.2g/cm³,流动性提升。在自动化粉末成型生产线中,优异的流动性确保粉末在送粉管道中不堵塞,填充模具型腔时无死角,使每模的填充时间缩短 10 秒,生产效率提升 15%。...
-
特殊耐热耐磨零部件模具钢/高速钢粉末参考价
模具钢粉末选博厚新材料,粉末松装密度控制,成型一致性好。博厚新材料通过多维度工艺调控实现松装密度的控制:首先采用激光粒度分析仪对粉末进行分级筛选,确保 15-53μm 粒径颗粒占比稳定在 90% 以上;其次通过超音速气雾化工艺将粉末球形度提升至 95%,减少颗粒间的机械咬合;再经低温退火去除颗粒表面应力,使表面粗糙度控制在 Ra0.8μm 以下。这些措施让松装密度稳定在 4.5-4.8g/cm³,每批次波动不超过 ±0.1g/cm³。在实际成型中,这种稳定性体现为压坯密度偏差≤±0.02g/cm³,某汽车模具厂用其生产的 1000 件冲压模坯体,尺寸公差全部控制在 ±0.03mm 内,硬度波动...
-
耐磨模具钢/高速钢粉末市场价格
博厚新材料模具钢粉末适配冷作模具,耐磨性比传统材料高 30%。这一优势源于其独特的粉末冶金工艺:通过控制粉末中的碳含量在 1.0%-1.2%,并添加 1.5%-2.0% 的铬元素,经烧结后形成均匀分布的碳化物硬质相,显微硬度可达 HV1200-1500,有效抵御冷作模具在冲压、剪切过程中的磨粒磨损。在针对厚度 3mm 的 65Mn 弹簧钢冲压模具的对比测试中,采用该粉末制作的模具刃口磨损量为 0.12mm / 万次,而传统锻造 Cr12MoV 模具的磨损量为 0.17mm / 万次,耐磨性提升。此外,粉末中添加的 0.3% 镍元素改善了材料韧性,避免冷作模具因冲击载荷产生崩刃,使模具的维护周期...
-
冲压模模具钢/高速钢粉末供应
高速钢粉末选博厚新材料,可用于修复废旧刀具,降低损耗。博厚新材料的高速钢粉末具有良好的焊接性和兼容性,能够与废旧刀具的基体实现良好的结合,通过激光熔覆、氧乙炔喷焊等工艺,在废旧刀具的磨损部位形成一层新的耐磨层,使刀具恢复使用性能。例如,某刀具维修厂接收了一批因刃口磨损而报废的高速钢铣刀,使用博厚高速钢粉末进行激光熔覆修复后,铣刀的刃口硬度恢复至 65HRC,使用寿命达到了新刀的 80%,而修复成本为新刀采购成本的 30%。这种修复方式不降低了刀具的损耗,减少了资源浪费,还为企业节省了大量的刀具采购费用。某机械加工企业通过对废旧刀具进行修复再利用,每年可降低刀具成本 50% 以上。博厚新材料的模...