标签列表 - 成都万可瑞特金属科技有限公司
-
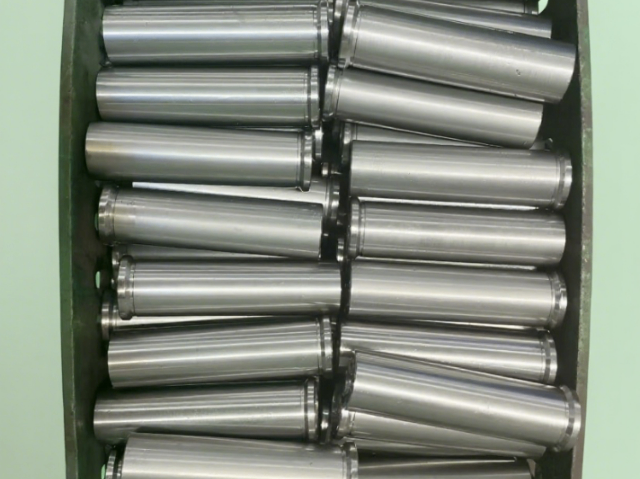 上海工件退磁处理设备
电子制造业的精密化发展对五金件的状态管控提出了日益严苛的要求。连接器端子、屏蔽罩、散热片、继电器轭铁等电子五金件,在冲压成型、电镀及热处理工序中容易获得不同程度的剩磁。这些带磁的微小零件在高速自动化产线中会引发连锁反应:振动盘供料时相互吸附导致卡料与叠料,破坏供料节拍;焊接工位上因磁性吸附在夹具上造成定位偏移,引发虚焊缺陷;在信号传输场景中,剩磁与外部电磁场耦合干扰高频信号完整性,降低电子产品的可靠性。成都万可瑞特针对电子行业批量加工的特点,提供高效的交流退磁处理服务。工件通过传送带连续进入衰减交变磁场区域,磁畴在快速交变中失序,单件节拍需数秒,满足大批量连续生产的需求。工艺的优势在于无热损伤...
发布时间:2026.09.21 -
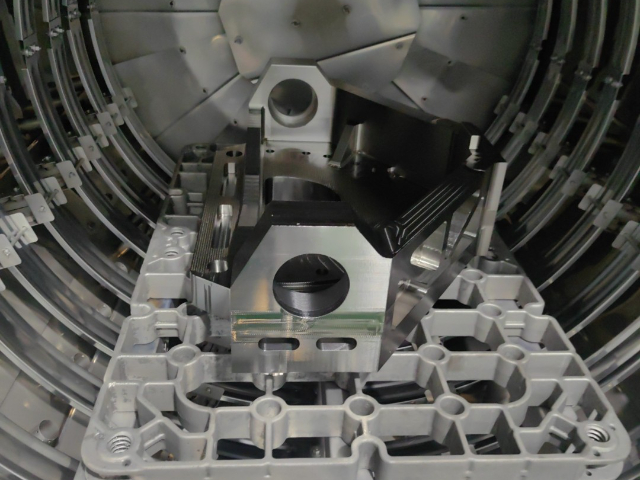 宜宾退磁处理过程
低温环境使用的阀门、管道配件,带磁吸附杂质易造成阀芯卡滞,成都万可瑞特金属科技有限公司低温工况金属配件退磁加工。制冷设备、户外低温管道阀体经过车铣加工后剩磁,介质内金属杂质吸附在阀芯,低温下杂质硬化,阀门开关卡顿,维修难度提升。公司针对低温用合金钢、不锈钢阀体多角度消磁,阀腔内部充分穿过交变磁场,消除凹槽、流道内部残磁;工序无低温冲击,工件材料低温韧性不受影响,加工后配套低温防锈清洗,制冷设备、市政低温管道配件批量订单稳定交付。我们为客户产品性能更优而提供热处理解决方案。宜宾退磁处理过程不同应用领域对退磁后的剩磁残留量有着差异化的要求。退磁处理前需根据零件的材质、尺寸及初始剩磁强度,针对性调整...
-
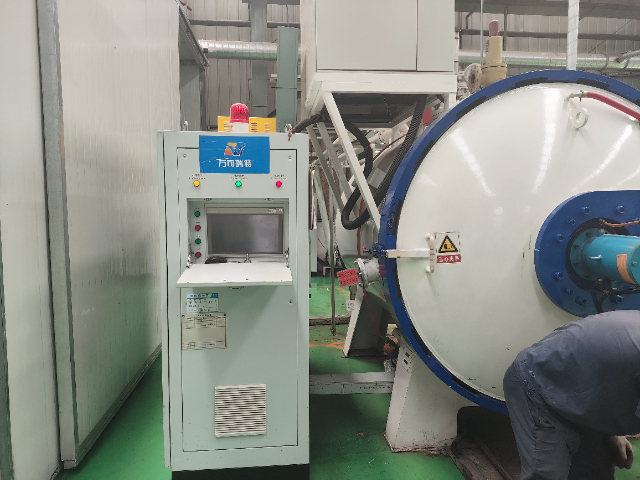 深圳金属件退磁处理厂家
铁路与矿山装备长期在多粉尘、高负荷的恶劣环境中运行,其传动件与耐磨零件若残留剩磁,会持续吸附环境中的铁粉与金属磨屑。这些杂质进入齿轮啮合面与轴承滚道后,会明显加剧表面磨损,加快疲劳裂纹的萌生,缩短装备的整体使用寿命,增加设备维护与更换的频率。退磁处理能够彻底消除重载零件的内部剩磁,减少杂质吸附,延缓磨损速度,提升零件的抗疲劳性能,从而延长装备在严苛工况下的服役周期。该工艺不会改变零件原有的硬度与耐磨性能,完全保留其应对重载冲击的力学特性。成都万可欣科技有限公司服务覆盖铁路与矿山装备制造领域,拥有30余台热处理加工设备,可加工大尺寸重载零件,配备10余台专业检测仪器,保障处理质量稳定,满足客户对...
-
金属件退磁处理哪家好
链条、链轮传动工件加工后带磁会加剧链节磨损,成都万可瑞特金属科技有限公司传动配件退磁处理服务。链轮齿面、链条销轴磨削产生的铁粉被磁性吸附,啮合过程持续研磨齿面,缩短传动部件使用周期,自动化产线频繁停机更换配件,影响生产效率。公司针对不同规格链条设计配套周转治具,整串链条匀速穿过退磁通道,链节缝隙充分消磁;中碳钢、合金钢链轮批量流水线加工,末端抽样检测残磁,不合格复处理。退磁不破坏工件表面耐磨层,加工后可直接上油防锈,输送设备、包装机械链条配件大批量订单可持续排产,稳定匹配产线流转节奏。退磁处理通过特定工艺调整磁场,消除工件内部残留的多余磁性。金属件退磁处理哪家好钛钢复合医疗植入件磁场管控严苛,...
-
自贡退磁处理怎么检测
户外工程机械金属配件长期处于震动作业环境,工件剩磁吸附砂石铁粉会加速磨损,成都万可瑞特金属科技有限公司提供工程机械零部件退磁处理服务。挖掘机油缸轴、齿轮泵、行走销轴等工件加工后带磁,户外作业扬尘、金属碎屑吸附在工件表面,往复受力部位持续磨损,维修频次增加;设备电控感应部件易被工件磁场干扰,出现信号失灵停机问题。公司针对中厚壁工程机械锻件加大交变磁场覆盖范围,复杂异形销轴多角度往复退磁,消除凹槽、台阶内部残留磁性;加工工序无高温冲击,工件调质、氮化后的强度、韧性不受影响,可配套大型热处理同步排产,大批量工程机械配件集中加工,交期可根据项目工期灵活调整,适配重工制造企业配套需求。成都万可欣可承接批...
-
 泸州不锈钢退磁处理必要性
全流程的质量管控是成都万可瑞特赢得航空航天、汽车制造及石油机械等领域客户长期信赖的基石。公司的质量管控体系从材料源头开始延伸,所有抵达公司的待处理件不会直接进入产线,而是首先接受严格的材料鉴别与追溯。通过光谱分析等检测手段核实材料成分,确保与客户要求及工艺标准完全一致;同时进行外观与尺寸检验,确保来料状态受控。这一前置检测步骤有效杜绝了因材质不明导致的批量性质量事故。在热处理工序完成后,产品进入检测中心接受终的性能验证,检测项目通常包括洛氏或维氏硬度检测、金相组织分析等指标。金相分析能够直观揭示材料内部的微观组织是否达到理想状态,是评判热处理工艺是否成功的“金标准”。所有检测数据被真实、详尽地...
-
内江不锈钢退磁处理方法
木工机械刀轴、铣刀盘高速运转,带磁吸附木屑金属混合杂质,刀面快速磨损,成都万可瑞特金属科技有限公司木工刀具退磁处理。刀具磨削后剩磁吸附金属砂粒、铁钉碎屑,切削时杂质刮伤木材与刀刃,刀具更换周期缩短,木工产品表面出现划痕瑕疵。公司针对圆形刀轴、盘状铣刀定制工装,穿过交变磁场,刀齿缝隙充分消磁;加工不破坏刀具淬火硬度,处理后可直接开刃、防锈,木工设备配件批量流水线加工,交期贴合家具制造厂生产进度,降低刀具损耗成本。航空航天配套的精密金属部件,完工后均需执行合规退磁处理工序,以满足先进装备对磁洁净度的极限要求。内江不锈钢退磁处理方法残余应力的控制与消除是热处理技术的命题之一,直接关系到金属构件在复杂...
-
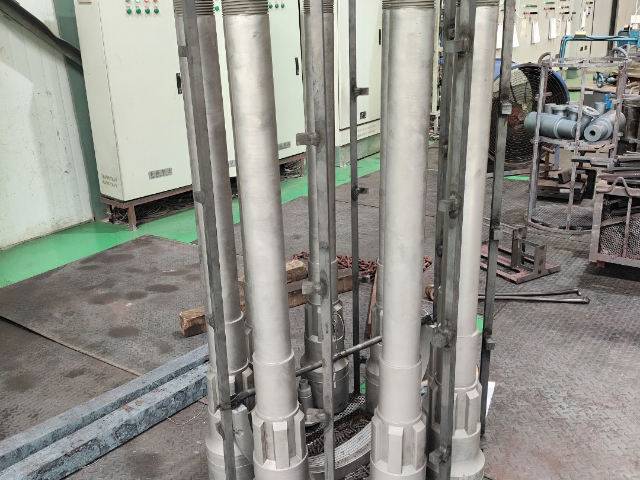 泸州退磁处理在线询价
部分加工企业在生产收尾阶段对退磁处理重视不足,认为微量剩磁不会带来实质影响。实际上,剩磁会干扰精密测量工具的读数准确性,导致尺寸不合格的零件误判为合格品流出,影响后续装配精度。在运转环境中,剩磁持续吸附金属磨屑,这些杂质进入轴承、导轨等精密配合部位后,会明显加速表面磨损,使零件提前失效。对于靠近电子元件的机械结构,剩磁还可能干扰电路信号,引发功能异常。规范的退磁处理只需较短的加工时间,即可彻底消除上述隐患,明显提升零件的整体可靠性与使用寿命,是高精度制造链条中不可或缺的收尾环节。成都万可欣科技有限公司专注于金属热处理加工服务,成立于2006年,占地2500平方米,拥有专业技术人员10人,可根据...
-
山东退磁表面处理工艺
精密加工后的铁磁性零件内部,磁畴的有序排列往往形成一定强度的剩磁。这类剩磁会干扰精密量具的检测精度,导致尺寸判定出现偏差,同时吸附生产环境中的金属磨屑,加速轴承、齿轮等配合面的异常磨损,甚至对周边敏感电子元件造成干扰,留下安全隐患。退磁处理通过施加逐渐衰减的交变磁场,或加热至材料居里点以上,打乱内部整齐排列的磁畴,使零件整体磁通量回归接近零的状态。交流退磁无需高温加热,可在常温下完成,不会改变零件原有组织性能,适合对温度敏感的薄壁精密件;热退磁则通过高温打乱磁畴后再缓慢冷却,适配剩磁强度较高的大尺寸厚壁零件。经过规范退磁的零件,测量稳定性得以保障,配合面免于因吸附碎屑而加剧磨损,周边电路环境也...
-
成都模具退磁处理怎么做
氮化处理作为表面热处理技术的重要手段,在提升金属零件耐磨性、抗疲劳性与耐腐蚀性方面具有效果,成都万可瑞特在这一领域拥有成熟的工艺体系与丰富的应用经验。氮化处理是在特定温度下(通常在500至600摄氏度范围内),通过一定介质使氮原子渗入工件表层,形成高硬度、高耐磨性的氮化层。由于渗氮温度较低,处理过程中工件芯部未发生相变,因此氮化后的零件变形量极小,特别适合对尺寸精度要求较高的精密零件。对于热作模具钢,通常在淬火与回火后于低温回火温度区间进行渗氮处理;对于有特殊要求的冷作模具钢,也可以在氮化后进行淬火与回火热处理。成都万可瑞特配备了气氛控制氮化炉与离子氮化炉等专业设备,能够针对不同材质与使用工况...
-
绵阳退磁处理公司排名
渗氮工艺的深化应用是成都万可瑞特在表面工程技术领域的重要技术方向,公司在气体渗氮与离子渗氮两种主流工艺上均积累了成熟的生产能力。气体渗氮是在密封的炉罐内通入氨气,在500至560摄氏度的温度下,氨气分解产生的活性氮原子被工件表面吸收并向内扩散,形成具有高硬度的化合物层与扩散层。这一工艺适合大批量零件的同炉处理,渗层均匀,工艺稳定性好。离子渗氮则是在真空环境中利用辉光放电原理,将电离的氮离子加速轰击工件表面,在渗氮的同时实现表面加热与净化。离子渗氮具有渗速快、渗层组织可调控、工件变形极小以及可处理不锈钢等钝化金属的优势。成都万可瑞特根据客户工件的材质、形状与性能需求,灵活选择适配的渗氮工艺方案,...
-
深圳纯铁退磁处理公司排名
食品机械接触式金属零部件需要无磁标准,避免吸附金属碎屑混入食材,成都万可瑞特金属科技有限公司食品设备配件退磁加工。和面辊、输送销轴、模具镶块等工件带磁,磨削、打磨产生的铁粉吸附在表面,生产过程掉落至食品中,存在安全管控隐患,食品加工行业对工件残磁管控严格。公司选用温和交变磁场工艺,不锈钢食品件不会破坏表层耐腐蚀结构,加工后逐批抽检,残磁数值满足食品机械通用加工标准;工序无尘无污染,处理后可配套食品级防锈清洗,批量食品设备配件集中加工,适配食品机械制造企业长期配套需求,保障设备生产环节安全合规。公司拥有台车炉等热处理设备。深圳纯铁退磁处理公司排名弱电控制柜内部金属支架、固定片不能带有残余磁性,避...
-
深圳退磁表面处理公司排名
全流程的质量管控是成都万可瑞特赢得航空航天、汽车制造及石油机械等领域客户长期信赖的基石。公司的质量管控体系从材料源头开始延伸,所有抵达公司的待处理件不会直接进入产线,而是首先接受严格的材料鉴别与追溯。通过光谱分析等检测手段核实材料成分,确保与客户要求及工艺标准完全一致;同时进行外观与尺寸检验,确保来料状态受控。这一前置检测步骤有效杜绝了因材质不明导致的批量性质量事故。在热处理工序完成后,产品进入检测中心接受终的性能验证,检测项目通常包括洛氏或维氏硬度检测、金相组织分析等指标。金相分析能够直观揭示材料内部的微观组织是否达到理想状态,是评判热处理工艺是否成功的“金标准”。所有检测数据被真实、详尽地...
-
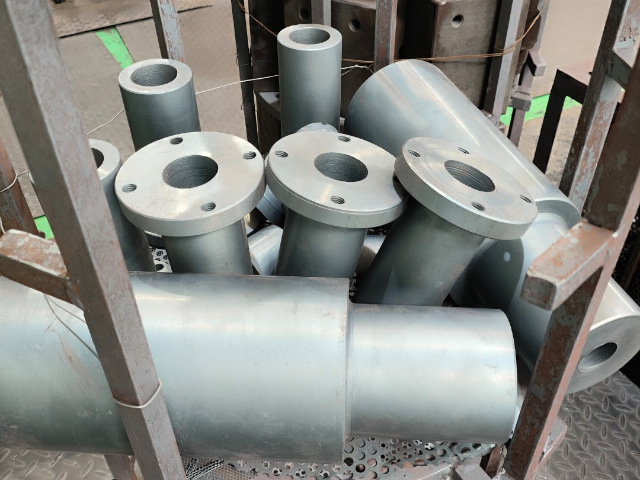 乐山磁钢退磁处理哪家好
特种装备中的精密传动件与高强度合金结构件,在历经切割、打磨及磁性检测等加工环节后,内部极易残留剩磁。这类剩磁不*可能影响精密仪器的正常工作,还会吸附环境中的铁屑杂质,加速活动部件的磨损,严重时甚至引发装备故障,对可靠性构成直接威胁。退磁处理通过反向磁场或加热手段,彻底消除零件内部剩磁,使磁性能符合特种产品配套要求,从而提升使用过程中的稳定性与安全性。由于特种零件对尺寸稳定性要求较高,退磁工艺需严格控制温度与变形量,确保原有精度与力学性能不受任何影响。规范的退磁流程已成为特种产品生产链条中不可或缺的收尾工序,直接关系到装备的长期可靠运行。成都万可欣科技有限公司已通过GJB9001C-2017质量...
-
金属件退磁处理排行榜
不同应用领域对退磁后的剩磁残留量有着差异化的要求。退磁处理前需根据零件的材质、尺寸及初始剩磁强度,针对性调整工艺参数:交流退磁需匹配适当的磁场强度与衰减梯度,热退磁则需精确控制加热温度与冷却速率,以保障处理后的剩磁水平符合对应行业的交付标准。加工完成后,必须借助专业磁检测仪器对剩磁强度进行确认,只有达标产品方可交付客户,防止不合格品流入下游工序引发生产隐患。严格的参数控制与完备的检测流程,共同构成了退磁质量的双重保障,也是规模化制造供应链稳定运行的基础。成都万可欣科技有限公司配备10余台专业检测设备,可对退磁后的零件实施全检或抽检,同时拥有30余台热处理加工设备,能够灵活承接小批量定制与大批量...
-
德阳退磁处理过程
成都万可瑞特将绿色制造理念融入热处理与退磁处理的生产实践中,积极探索节能降耗与环保生产的工艺路径。热处理与退磁加工属于高能耗环节,电力消耗与冷却介质的使用对环境有一定影响。公司通过优化设备结构、改进保温材料、采用变频调速与智能温控技术,有效降低了单位产品的能耗水平。在氮化处理领域,公司采用的离子氮化技术相较于传统气体氮化,具有能量利用效率高、氨气消耗少、无有害废气排放的环保优势。在退磁处理方面,交流退磁设备本身能耗较低,且全程无化学试剂参与,属于清洁生产工艺。公司还积极探索热处理余热回收利用的可行性,将设备散发的废热用于工件预热或车间采暖,进一步提升能源利用效率。在质量管理体系中,环境因素被纳...
-
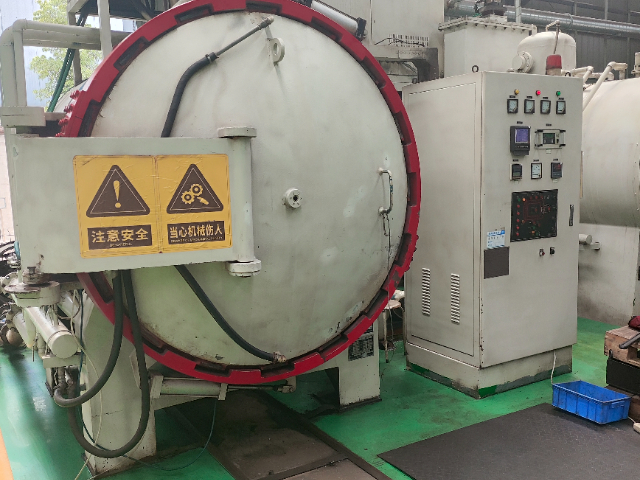 退磁表面处理费用
高精度模具与工业刀具在完成加工后,几乎都会带有一定剩磁。这些剩磁会在实际使用过程中持续吸附金属碎屑,坚硬的碎屑划伤模具成型表面与刀具刃口,直接降低后续加工工件的表面质量,同时加速模具与刀具的异常磨损,缩短其整体使用寿命,推高企业的生产工具更换成本。退磁处理能够彻底消除模具与刀具表面及内部的剩磁,从根本上避免加工过程中铁屑吸附的问题,保持成型面与刃口的光洁度,减少因杂质介入导致的崩刃与拉伤,从而明显延长使用周期。经过规范退磁的模具与刀具,其原有尺寸精度与加工性能完全不受影响,硬度与耐磨性亦保持原有水平,适配高硬度精密模具与刀具的严苛加工需求。成都万可欣科技有限公司坐落于成都市郫都区,拥有多年热处...
-
宜宾纯铁退磁处理工艺
热处理淬火后的工件内部应力大,同时伴随高强度剩磁,成都万可瑞特金属科技有限公司淬火后配套退磁加工服务。工件淬火冷却过程中受磁场设备、工装影响,磁畴定向排列,剩磁强度大幅提升,直接精加工会吸附大量淬火氧化磨屑,划伤硬化表层。公司将退磁工序安排在回火之后,工件应力释放完成再消磁,采用中强度交变磁场缓慢衰减,兼顾消磁效果与工件尺寸稳定性;高硬度模具钢、淬火齿轮延长磁场衰减周期,深层磁性充分消散。加工不损伤淬火硬化层硬度,处理后工件可直接进入精磨工序,热处理加工厂可同步配套消磁服务,减少工件跨厂转运工序,降低加工综合成本。公司对外承接真空淬火等热处理加工业务。宜宾纯铁退磁处理工艺成都万可瑞特的热处理技...
-
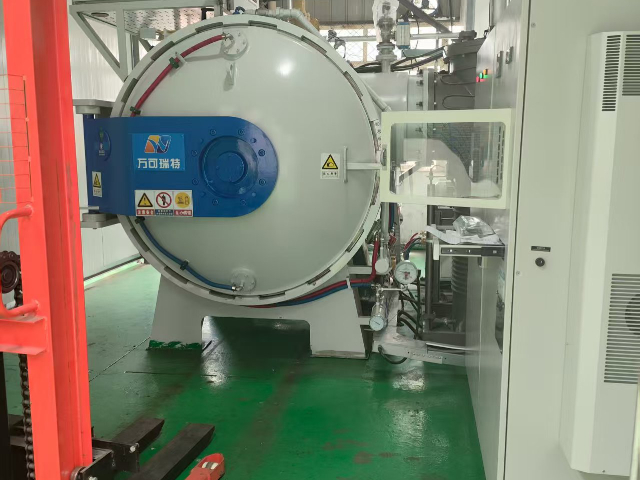 内江退磁处理工艺
线切割加工后的工件切口边缘聚集磁性,后续研磨、装配持续出问题,成都万可瑞特金属科技有限公司线切割工件前置退磁工序。线切割放电过程使工件切口磁畴定向排布,边缘剩磁偏高,研磨时大量钼屑吸附在切口,抛光后表面布满细小划痕,装配时切口相互吸附,组装效率下降。公司将退磁安排在线切割出料后,工件未堆叠前单独处理,切口完整覆盖交变磁场,多层梯度衰减,消除切口集中磁性;加工不改变工件切割尺寸,可同步对接研磨加工厂,线切割单件、批量工件均可灵活排产,减少后道工序瑕疵报废。退磁处理后金属零件表面洁净无杂质残留,符合先进制造品质要求。内江退磁处理工艺全流程的质量管控是成都万可瑞特赢得航空航天、汽车制造及石油机械等领...
-
成都金属件退磁处理多少钱
成都万可瑞特将绿色制造理念融入热处理与退磁处理的生产实践中,积极探索节能降耗与环保生产的工艺路径。热处理与退磁加工属于高能耗环节,电力消耗与冷却介质的使用对环境有一定影响。公司通过优化设备结构、改进保温材料、采用变频调速与智能温控技术,有效降低了单位产品的能耗水平。在氮化处理领域,公司采用的离子氮化技术相较于传统气体氮化,具有能量利用效率高、氨气消耗少、无有害废气排放的环保优势。在退磁处理方面,交流退磁设备本身能耗较低,且全程无化学试剂参与,属于清洁生产工艺。公司还积极探索热处理余热回收利用的可行性,将设备散发的废热用于工件预热或车间采暖,进一步提升能源利用效率。在质量管理体系中,环境因素被纳...
-
内江纯铁退磁处理多少钱
液压阀块内部流道复杂,多处台阶、小孔易藏残余磁性,成都万可瑞特金属科技有限公司液压阀块退磁服务。阀块加工后流道带磁,液压油内金属磨屑吸附在孔道内壁,长期使用堵塞油路,压力不稳,设备故障频发。公司采用可翻转工装,阀块多角度往复通过梯度交变磁场,大小流道全部均匀消磁,消除隐蔽台阶内部剩磁;工序温度平稳,阀块密封尺寸无变动,加工后可直接清洗装阀,液压元件加工厂大批量订单可持续排产,减少油路堵塞故障。官方联系渠道成都万可瑞特金属科技有限公司我们将竭诚为您服务。公司针对量具刃具提供高精度的退磁处理服务。内江纯铁退磁处理多少钱3C电子行业的各类手机、电脑、平板的精密五金结构件、中框、支架、接插件等,在冲压...
-
南充磁钢退磁处理方法
成都万可瑞特金属科技有限公司面向各类精密金属零部件提供标准化退磁处理加工服务,机械加工、磨削、线切割工序后的工件极易产生残余磁场,若不做消磁处理会引发一系列生产隐患。带磁工件会持续吸附金属磨屑、铁粉,精加工阶段磨屑卡在配合面会划伤工件精密表面,造成尺寸偏差,增加返工损耗;检测环节残余磁场会干扰千分尺、高度规等精密量具,出现测量数值浮动,影响质检判定;装配时磁性工件相互吸附,卡涩卡顿,降低组装效率。公司采用梯度交变衰减磁场工艺,根据工件材质、厚度、尺寸调整磁场强度与衰减周期,中小型轴类、齿轮采用通道式连续退磁,大型模具、厚重锻件使用台式大功率退磁设备,处理后残磁数值稳定控制在行业常规合格区间。整...
-
四川模具退磁处理技术
热处理行业的各类金属零件,在淬火、回火、渗碳、氮化等热处理过程中,会因电磁加热、磁性工装等原因产生残留磁性,残磁会影响零件的后续加工、磨削、装配与使用性能,退磁处理是热处理工序后重要的配套处理工艺。成都万可瑞特金属科技有限公司深耕金属热处理领域多年,能够为各类热处理后的零件提供专业的配套退磁处理服务,针对不同热处理工艺、不同材质的零件,定制专属的退磁处理方案。公司通过更准的工艺控制,采用适配的退磁工艺,能够彻底消除热处理后零件的残留磁性,同时不会改变零件热处理后的硬度、金相组织与力学性能,保障热处理的效果不受影响。经过退磁处理的热处理零件,能够更好地适配后续的磨削、加工与装配工序,帮助热处理加...
-
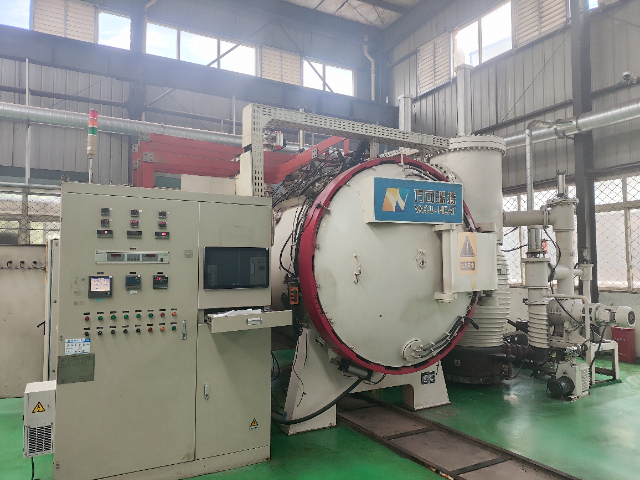 成都金属件退磁处理步骤
链条、链轮传动工件加工后带磁会加剧链节磨损,成都万可瑞特金属科技有限公司传动配件退磁处理服务。链轮齿面、链条销轴磨削产生的铁粉被磁性吸附,啮合过程持续研磨齿面,缩短传动部件使用周期,自动化产线频繁停机更换配件,影响生产效率。公司针对不同规格链条设计配套周转治具,整串链条匀速穿过退磁通道,链节缝隙充分消磁;中碳钢、合金钢链轮批量流水线加工,末端抽样检测残磁,不合格复处理。退磁不破坏工件表面耐磨层,加工后可直接上油防锈,输送设备、包装机械链条配件大批量订单可持续排产,稳定匹配产线流转节奏。公司对外承接固溶处理等热处理加工业务。成都金属件退磁处理步骤木工机械刀轴、铣刀盘高速运转,带磁吸附木屑金属混合...
-
泸州退磁表面处理必要性
实验室检测类金属试样、标准件对无磁环境要求严格,成都万可瑞特金属科技有限公司承接科研试样退磁处理加工。各类力学检测试样、磁学对比标准件若带有剩磁,会改变检测磁场环境,拉伸、硬度、磁导率试验数据出现偏差,无法作为有效试验数据。公司设置低磁加工区域,隔绝外部机床、行车产生的杂散磁场,试样单件分开定位处理,薄型片状试样控制磁场输出,避免试样弯曲变形;退磁完成后使用专业测磁仪器逐件记录数值,提供纸质检测单据,试样尺寸、材质多样均可灵活加工,少量试验样品加急排产,不与工业批量工件混线处理,保证试样消磁精度,适配高校、材料检测机构长期试样加工合作。合规的退磁处理聚焦剩磁消除,不引入额外热输入或机械应力,因...
-
德阳工件退磁处理在线询价
工业退磁处理主要分为交流退磁与热退磁两类,分别适配不同的零件特性与生产约束。交流退磁向工件施加幅度逐级降低的交变磁场,通过不断改变磁畴方向,使内部排列趋于杂乱无章,从而将剩磁降至符合要求的范围。该工艺无需对工件进行高温加热,能够在常温下完成,不会改变工件原有的组织性能与尺寸精度,因此适合大部分钢铁零件,尤其适合壁厚较薄、对温度变化敏感的精密部件。热退磁则将工件加热至铁磁性材料的居里点以上,利用高温打乱磁畴的有序排列,再经过缓慢冷却实现剩磁的彻底消除。该方式更适合常规交流退磁难以达标的大尺寸厚壁零件,能够处理内部剩磁强度较高的工件。两种工艺的选择需综合考量材质、尺寸及初始剩磁水平,以匹配不同的交...
-
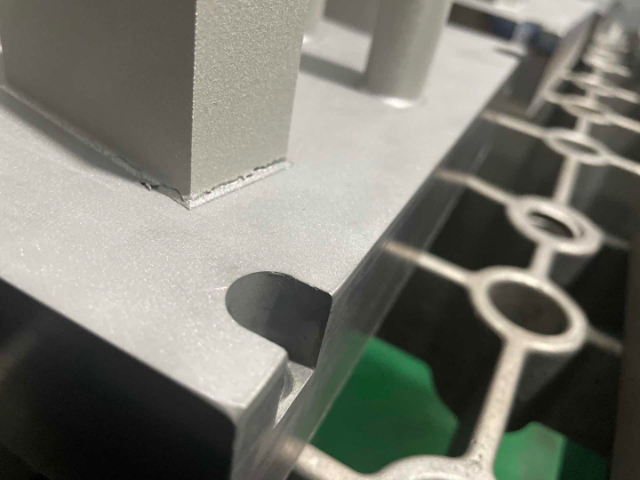 贵州纯铁退磁处理在线咨询
轨道交通行业的各类列车传动零件、轴承、紧固件、制动系统零件、轨道配套结构件等,在加工、装配过程中会产生残留磁性,残磁会加剧零件的磨损,影响制动系统的运行精度,干扰列车的信号与控制系统,对列车的安全稳定运行带来隐患,退磁处理是保障轨道交通设备安全运行的重要工序。成都万可瑞特金属科技有限公司针对轨道交通行业的高可靠性要求,提供专业合规的退磁处理服务,针对轨道交通行业的各类零件,定制专属的退磁处理方案。公司严格遵循轨道交通行业的相关标准,采用高稳定性的退磁工艺,能够将零件的残磁量控制在行业标准要求的范围内,同时不会改变零件的力学性能与尺寸精度,保障零件的使用性能符合轨道交通的严苛要求。经过退磁处理的...
-
宜宾退磁表面处理方案
电子制造业的精密化发展对五金件的状态管控提出了日益严苛的要求。连接器端子、屏蔽罩、散热片、继电器轭铁等电子五金件,在冲压成型、电镀及热处理工序中容易获得不同程度的剩磁。这些带磁的微小零件在高速自动化产线中会引发连锁反应:振动盘供料时相互吸附导致卡料与叠料,破坏供料节拍;焊接工位上因磁性吸附在夹具上造成定位偏移,引发虚焊缺陷;在信号传输场景中,剩磁与外部电磁场耦合干扰高频信号完整性,降低电子产品的可靠性。成都万可瑞特针对电子行业批量加工的特点,提供高效的交流退磁处理服务。工件通过传送带连续进入衰减交变磁场区域,磁畴在快速交变中失序,单件节拍需数秒,满足大批量连续生产的需求。工艺的优势在于无热损伤...
-
四川不锈钢退磁处理工艺
长线类金属轴杆、活塞杆工件退磁难度更高,长条工件两端易留存残余磁场,成都万可瑞特金属科技有限公司设计长条工件退磁工装,保障整根工件消磁均匀。液压活塞杆、直线导轨、长传动轴加工后带磁,往复运动时吸附磨粒,拉伤密封件与滑动面,液压系统容易出现渗漏故障;长线工件单端消磁会出现另一端磁残留,影响后续电镀附着力。公司采用贯通式长通道退磁设备,工件匀速缓慢穿过交变磁场区域,从头到尾均匀衰减磁性,针对三米以上超长轴杆可分段连续处理,保证两端、中间位置残磁指标统一。工序温度温和,不会改变工件调质后的力学性能,可安排在粗磨、精磨两道工序之间加工,批量长线工件流水线作业,交期可控,适配液压设备、线性传动制造企业配...
-
重庆磁钢退磁处理工艺
机加工行业的各类零件,在电镀、化学镀、阳极氧化等表面处理工序之前,需要进行彻底的退磁处理,零件的残留磁性会导致表面处理过程中吸附金属杂质,造成镀层小孔、麻点、厚薄不均、结合力差等问题,严重影响表面处理的品质,退磁处理是保障表面处理品质的关键前处理工序。成都万可瑞特金属科技有限公司针对表面处理前的退磁需求,提供专业的退磁处理服务,针对各类需要进行表面处理的金属零件,定制专属的退磁处理方案。公司通过更准的工艺控制,采用适配的退磁工艺,能够彻底消除零件的残留磁性,同时不会改变零件的表面状态与尺寸精度,保障后续的表面处理工序能够顺利进行。经过退磁处理的零件,在表面处理过程中不会吸附金属杂质,镀层更均匀...