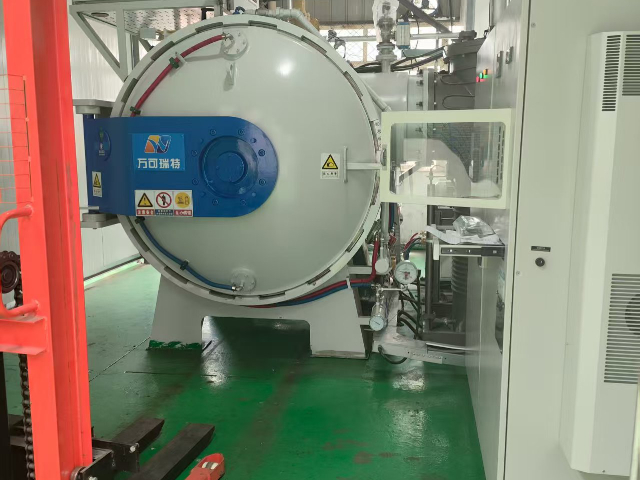
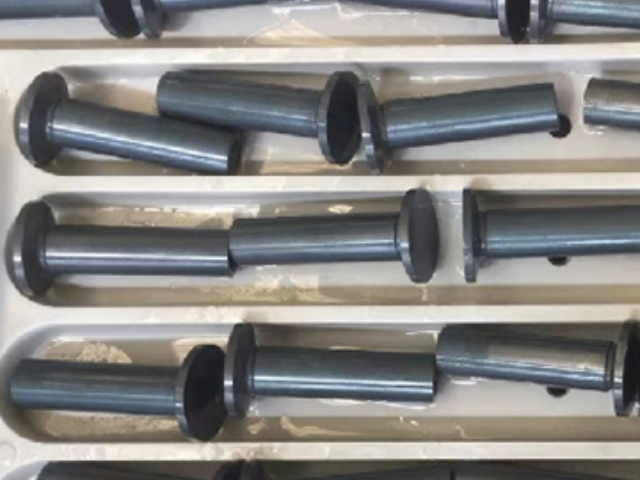
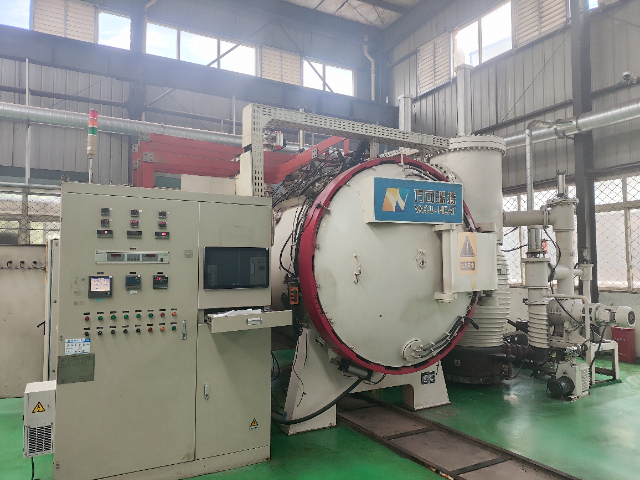
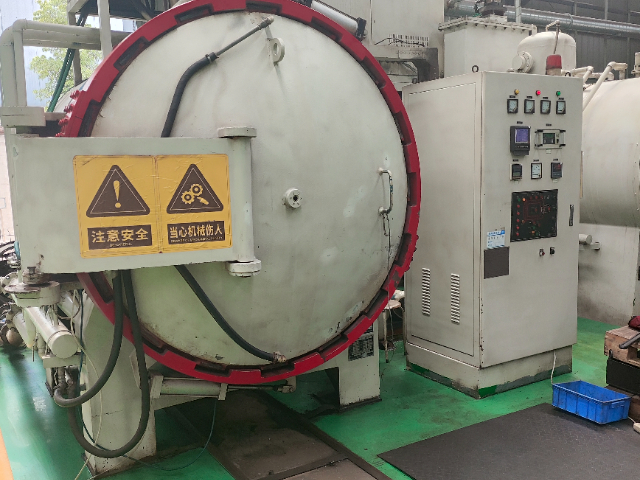
线切割加工后的工件切口边缘聚集磁性,后续研磨、装配持续出问题,成都万可瑞特金属科技有限公司线切割工件前置退磁工序。线切割放电过程使工件切口磁畴定向排布,边缘剩磁偏高,研磨时大量钼屑吸附在切口,抛光后表...
很多制造企业会纠结氮化处理与渗碳工艺该如何选择,二者同属化学热处理,但是工艺温度、工件变形、终性能各有差异,需要结合零部件实际工况进行挑选。氮化处理加工温度更低,工件整体变形量更小,更适合精度要求高,...
轨道交通行业的各类列车传动零件、轴承、紧固件、制动系统零件、轨道配套结构件等,在加工、装配过程中会产生残留磁性,残磁会加剧零件的磨损,影响制动系统的运行精度,干扰列车的信号与控制系统,对列车的安全稳定...
工业退磁处理主要分为交流退磁与热退磁两类,分别适配不同的零件特性与生产约束。交流退磁向工件施加幅度逐级降低的交变磁场,通过不断改变磁畴方向,使内部排列趋于杂乱无章,从而将剩磁降至符合要求的范围。该工艺...
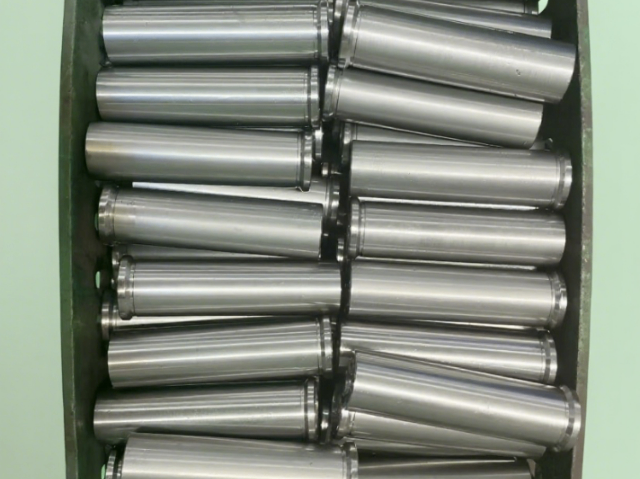
长线类金属轴杆、活塞杆工件退磁难度更高,长条工件两端易留存残余磁场,成都万可瑞特金属科技有限公司设计长条工件退磁工装,保障整根工件消磁均匀。液压活塞杆、直线导轨、长传动轴加工后带磁,往复运动时吸附磨粒...
针对小型、微型精密金属零件的退磁处理,更大的难点在于保障每一件零件的退磁效果均匀一致,避免出现漏磁、退磁不彻底的问题,同时不能损伤零件的微小尺寸与表面状态,成都万可瑞特金属科技有限公司拥有成熟的微型精...
氮化处理加工的渗层深度,是衡量工艺效果的指标之一,渗层深度没有统一标准,需要结合零部件实际工况来确定,并非渗层越厚工件性能就越好。如果零部件主要承受轻微摩擦,不需要很深的氮化层,过度延长氮化保温时间,...
很多客户会关心氮化处理之工件还能不能再开展机加工,氮化处理形成的表层硬度很高,普通切削刀具很难加工,一般氮化处理放在零件精加工之完成,只预留微小的尺寸变化余量。成都万可瑞特金属科技有限公司在氮化处理业...
合金钢凭借优良综合力学性能,量应用在重载机械零部件上,合金钢工件做氮化处理,铬、钼、铝这类合金元素能够和氮原子反应生成高硬度氮化物,氮化处理可以获得很高的表面硬度,是氮化处理工艺适配度很高的材料类别抖...
模具氮化处理的时候,很多客户希望氮化之模具可以直接装配投产,要注意氮化处理会带来极其微小尺寸变化,模具加工前期,就需要预留对应微小余量,不能精加工完全到位之直接氮化,容易出现尺寸超差。成都万可瑞特金属...
四川工件退磁处理加工
贵州磁钢退磁处理过程
北京退磁表面处理标准
北京退磁表面处理措施
杭州中碳钢退磁热处理措施
广州不锈钢退磁处理方法
深圳无磁钢固溶时效标准
山东工件退磁处理要求
杭州铁件退磁处理怎么检测
绵阳加热退磁处理价格