商机详情 -
内江真空淬火氮化处理尺寸
很多客户会关心氮化处理之工件还能不能再开展机加工,氮化处理形成的表层硬度很高,普通切削刀具很难加工,一般氮化处理放在零件精加工之完成,只预留微小的尺寸变化余量。成都万可瑞特金属科技有限公司在氮化处理业务前期沟通中,会主动告知客户氮化前机加工的先逻辑,给到工件加工工序建议。如果氮化之强行做量切削打磨,会把高硬度氮化层直接去除,氮化处理带来的耐磨性能就会直接消失,工件失去强化效果。少数情况下工件氮化只需要轻微抛光,是可以操作的,但要控制去除量,不能磨穿氮化强化层。企业接收工件时,核对工件加工完成状态,确认已经完成主要机加工工序,只留有氮化微小形变余量,再安排续预处理与氮化处理作业。加工结束之检测工件尺寸、硬度、渗层,确认全部指标满足装配使用,再完成交付,帮助客户理顺热处理和机加工工序,规避因工序顺序出错,导致氮化处理达不到预期效果。氮化处理售后完善,提供技术咨询与工艺指导。内江真空淬火氮化处理尺寸
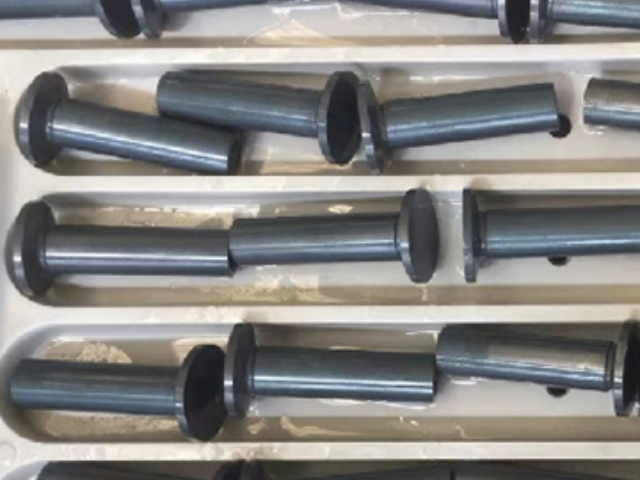
氮化处理工件加工完成之,存放环境也会对工件状态产生影响,氮化层具备一定防锈能力,但并不是完全不怕腐蚀,如果长期处在高盐雾、强腐蚀环境,依旧会发生锈蚀,需要做好期防锈防护。成都万可瑞特金属科技有限公司在氮化处理工件交付的时候,会提醒客户工件续存储防护要点。氮化处理工件出炉之,待工件充分冷却,再开展续防锈处理,比如涂抹防锈油,避免工件接触潮湿空气久放生锈。很多客户误以为氮化处理就可以完全省略防锈工序,技术人员会提前做好科普,分清氮化处理的耐蚀适用边界。工件出厂包装过程,也会做好防锈防护,包装内部放置干燥剂,隔绝运输途中水汽。氮化处理带来主要增益是耐磨、抗疲劳,防腐属于附加性能,客观区分工艺能力,帮助客户做好工件期保管,避免氮化处理合格工件,因为存放不当出现锈蚀报废。泸州钛合金氮化处理怎么做氮化处理服务依托成熟工艺,提升金属表面性能。
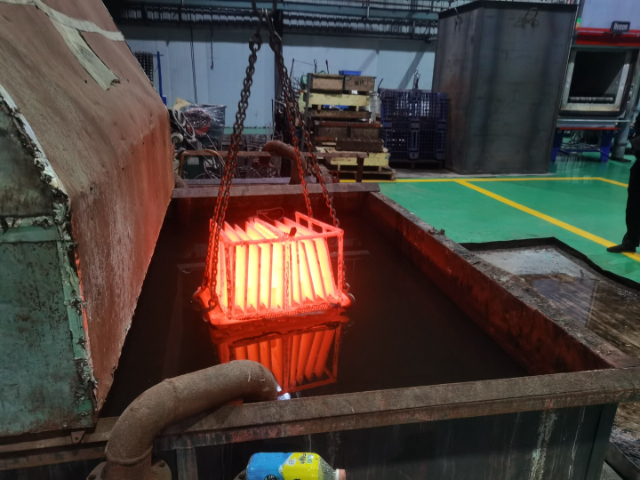
工装夹具是车间生产的消耗品,工装长期夹紧摩擦,工作面很容易磨损,工装一旦磨损,加工精度就会下降,频繁更换工装会抬高生产成本,氮化处理是提升工装夹具耐磨寿命经济有效的热处理手段。成都万可瑞特金属科技有限公司承接各类工装夹具氮化处理业务,工装夹具结构五花八门,部分工装带有沟槽、定位孔,装炉时优化摆放,保证工作面可以充分氮化。很多工装前期经过焊接、机加工,内部留存残余应力,优先做去应力处理,再开展氮化处理,防止氮化过程工装变形,影响定位尺寸。技术人员结合工装使用磨损强度,确定氮化处理渗层与硬度目标,不盲目追求过高硬度,兼顾工装韧性。氮化加工完成检测定位工作面硬度,复核关键定位尺寸。经过氮化处理的工装夹具,工作面耐磨性能提升,减少工装更换频次,帮助生产企业降低工装采购消耗,提升生产连续性。
氮化处理工艺效果,和工件前期调质处理紧密相关,调质处理得到回火索氏体基体组织,能够为氮化层提供强韧基体支撑,如果调质不达标,基体强度不足,即便氮化层硬度很高,工件使用过程中氮化层也容易发生脱落失效抖音百科。成都万可瑞特金属科技有限公司承接氮化处理业务,工件来料之会了解工件前期热处理状态,和客户确认是否完成调质工序。部分客户来料工件没有完成调质,会和客户说明风险,告知优先完成调质,再开展氮化处理的工艺逻辑。如果客户需要,企业也可以配套提供调质热处理加工,一站式完成调质加氮化处理整套工序,省去客户对接多家加工厂的麻烦。完成调质之再开展工件去应力、表面清洁,之进入氮化处理环节。氮化结束开展全套性能检测,确认基体与氮化表层综合性能达标。一站式热处理配套服务,帮助制造企业简化供应链对接,保障氮化处理工件整体使用性能。各类精密机械构件常采用氮化工艺,满足高精度、高负载工况的表面强化需求。
不少零部件长期处在潮湿介质环境中工作,容易出现锈蚀问题,氮化处理形成的致密氮化层,能够形成物理阻隔,阻挡水汽、部分弱腐蚀性介质接触金属基体,带来不错的抗腐蚀效果。成都万可瑞特金属科技有限公司做氮化处理加工,针对阀杆、液压阀芯、紧固件这类容易接触水汽介质的工件,会针对性优化工艺参数,打造致密完整的氮化防护层。需要明确的是,氮化处理的耐腐蚀能力来源于表层完整的氮化物结构,如果工件表面存在磕碰划痕,破坏氮化层完整性,防护效果就会打折扣,因此加工完成之工件转运环节,也会做好防护,避免磕碰损伤氮化表层。不同材料氮化之耐腐蚀表现不一样,不锈钢工件氮化主要目的更多是提升耐磨性能,不能单纯依靠氮化处理实现强防腐,技术人员会提前和客户做好说明,避免对工艺效果产生误判。企业拥有完整的质量管控流程,来料检验、前处理管控、炉内工艺监控、成品检测多道关卡层层把关,兼顾小订单,为各类装备制造客户提供靠谱的氮化处理热处理配套服务。氮化处理后金属件耐高温,适配高温工况。重庆不锈钢氮化处理方法
氮化处理解决金属件表面硬度不足、易变形问题。内江真空淬火氮化处理尺寸
氮化处理加工过程中,工件装炉的数量、排布方式,会直接影响炉内温度场、气氛流通,就算温度时间参数设置完全正确,装炉不合理依旧会造成氮化处理工件品质不稳定,装炉是不可忽视的实操环节。成都万可瑞特金属科技有限公司有标准化装炉作业规范,装炉工件不能堆叠挤压,工件互相之间预留足够间隙,保障炉内活性气氛可以流通到每一件工件全部表面。件工件做好支撑,分散自重,细长轴件优先悬挂放置,薄壁件采用工装承托。不同材质工件,评估之再同炉加工,避免材质差异干扰氮化效果。盲孔零件孔位合理朝向,防止气体滞留在腔体内部。每炉装炉完成,做好装炉记录,记录工件种类、数量、工装形式。严格的装炉管控,减少同炉工件之间性能差异,保障氮化处理每炉加工品质稳定。内江真空淬火氮化处理尺寸