机加工行业的各类零件,在电镀、化学镀、阳极氧化等表面处理工序之前,需要进行彻底的退磁处理,零件的残留磁性会导致表面处理过程中吸附金属杂质,造成镀层小孔、麻点、厚薄不均、结合力差等问题,严重影响表面处理...
在航空制造领域,精密零件的检测精度直接关系到飞行安全与整机可靠性。航空发动机叶片、涡轮盘、传动轴等构件,多采用高强度模具钢或合金结构钢等铁磁性材料,在锻造、切削、磨削及真空热处理工序中,内部磁畴沿加工...
不同应用领域对退磁后的剩磁残留量有着差异化的要求。退磁处理前需根据零件的材质、尺寸及初始剩磁强度,针对性调整工艺参数:交流退磁需匹配适当的磁场强度与衰减梯度,热退磁则需精确控制加热温度与冷却速率,以保...
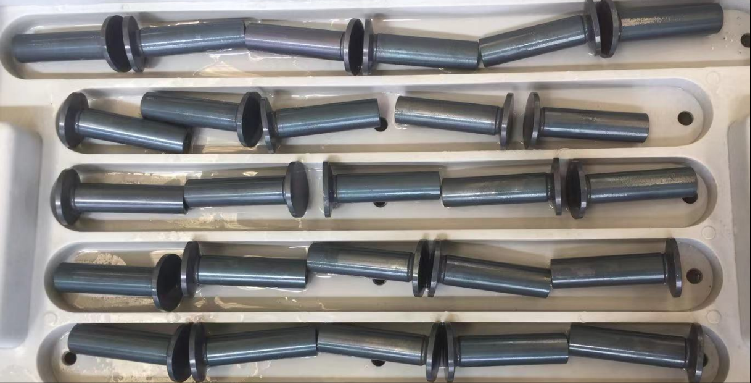
小零件批量氮化处理,难点在于整炉工件氮化效果一致性,零件数量多,装炉摆放拥挤,很容易出现部分工件气氛流通差,渗层厚薄不一,同一炉工件性能差距的问题。成都万可瑞特金属科技有限公司处理量小型标准件氮化处理...
汽车行业当中量传动、发动机零部件会选用氮化处理做表面强化,齿轮、曲轴、气门配件等零部件,长期处于高速往复运动,同时承受交变载荷,很容易发生磨损以及疲劳损伤,氮化处理可以同步改善耐磨性与抗疲劳性能,提升...
模具氮化处理的时候,很多客户希望氮化之模具可以直接装配投产,要注意氮化处理会带来极其微小尺寸变化,模具加工前期,就需要预留对应微小余量,不能精加工完全到位之直接氮化,容易出现尺寸超差。成都万可瑞特金属...
氮化处理加工会出现的常见缺陷包含渗层不足、硬度偏低、工件变形超标、局部氮化不均,这些缺陷多来源于前期预处理不到位、残余应力没有释放、工艺参数设置不当、装炉不合理等因素,依靠完善流程可以极降低缺陷发生概...
氮化处理工艺效果,和工件前期调质处理紧密相关,调质处理得到回火索氏体基体组织,能够为氮化层提供强韧基体支撑,如果调质不达标,基体强度不足,即便氮化层硬度很高,工件使用过程中氮化层也容易发生脱落失效抖音...
不少零部件长期处在潮湿介质环境中工作,容易出现锈蚀问题,氮化处理形成的致密氮化层,能够形成物理阻隔,阻挡水汽、部分弱腐蚀性介质接触金属基体,带来不错的抗腐蚀效果。成都万可瑞特金属科技有限公司做氮化处理...
离子氮化属于氮化处理当中应用的加工方式,依托辉光放电效应激发产生活性氮原子,氮原子可以更加高效均匀地向金属基体内部扩散,相比部分传统氮化手段,具备渗层可控、加工周期短、能耗更低的特点。成都万可瑞特金属...
氮化处理加工过程中,工件装炉的数量、排布方式,会直接影响炉内温度场、气氛流通,就算温度时间参数设置完全正确,装炉不合理依旧会造成氮化处理工件品质不稳定,装炉是不可忽视的实操环节。成都万可瑞特金属科技有...
合金钢凭借优良综合力学性能,量应用在重载机械零部件上,合金钢工件做氮化处理,铬、钼、铝这类合金元素能够和氮原子反应生成高硬度氮化物,氮化处理可以获得很高的表面硬度,是氮化处理工艺适配度很高的材料类别抖...
乐山锻件固溶时效处理方式
绵阳模具固溶时效处理多少钱
重庆锻件固溶时效处理
北京锻件固溶时效处理步骤
泸州钛合金固溶时效处理公司排名
乐山无磁钢固溶时效过程
北京材料固溶时效处理厂家
贵州不锈钢固溶时效处理必要性
山东模具固溶时效处理过程
山东钛合金固溶时效处理标准