这个要看是使用的什么切割工艺。不同的切割工艺,使金刚石线与工件之间的接触面积是不同的,工件与金刚石线的接触面积越小,越容易切割,金刚石线自身的损耗越小,金刚石线的使用寿命越长。客观来说,想知道一贮丝筒...
加工质量下降及调整方法线切割在加工过程中,有时会出现加工质量下降的情况,如切口不整齐、加工速度变慢等。这可能是由于放电参数设置不当或者工件磨损等原因。为了解决加工质量下降的问题,可以通过调整放电参数来...
数控机床的总体结构布局应按上述要求,既满足从机床性能、加工适应范围等内部因素考虑确定各构件间位置,同时亦满足从外观、操作、管理到人机关系等外部因素考虑安排机床总布局。数控机床不同的布局形式给机床工作带...
对于承接精密模具和复杂零件订单的企业来说,快走丝线切割机床的“内角清根”问题是一项工艺挑战。由于电极丝具有一定直径,在切割内角时天然会留下一个半径等于丝半径加上放电间隙的圆弧。在某些模具的镶块、型腔或...
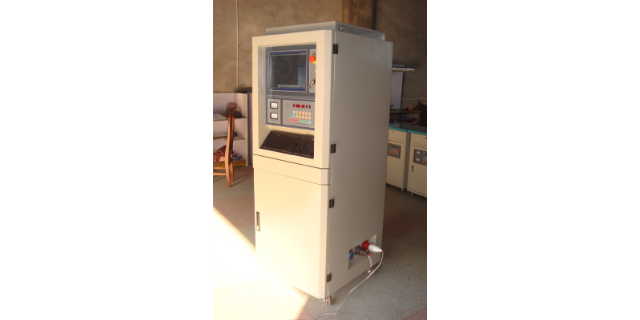
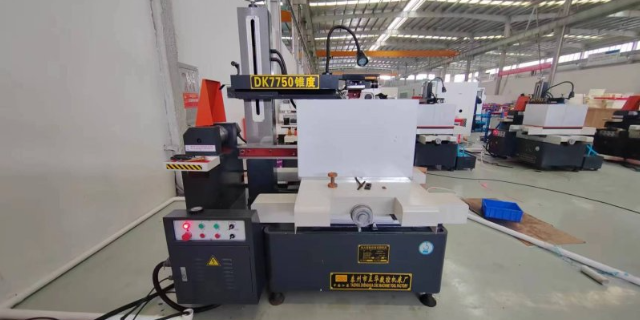
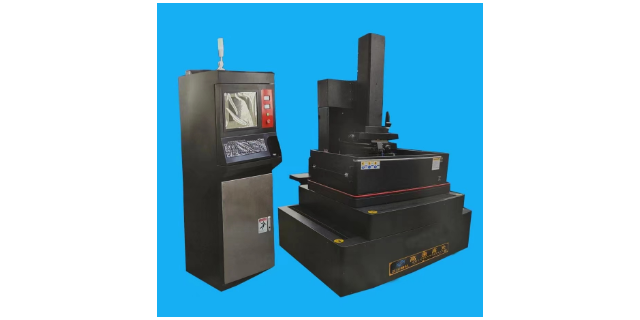
线切割机床是一种直接利用电火花进行加工的工艺方法,通过电火花的瞬时高温来熔化、氧化以及腐蚀金属,属于电加工范畴。线切割机床本身具有断丝报警,短路回退,编程序传程序,按照程序加工,发送指令给步进电机加工...
1.准备工作(1)检查切割液的质量和数量,保证充足、清洁;(2)检查电极的制造工艺、材料和磨损程度,保证加工质量;(3)检查工件夹紧和安装,保证加工位置正确。2.机床操作(1)开机前要检查各设备的接线...
总结由于社会对产品多样化的需求更加强烈,多品种、中小批量生产的比重明显增加,中走丝加工采用传统的普通加工设备已难以适应高效率、高质量、多样化的加工要求,但中走丝加工具有结构简单、造价低以及使用消耗少等...
脉冲宽度的选择操作方法:旋转“脉宽选择”旋钮,可选择8μs~80μs脉冲宽度,分五档,分别为1档为8μs,二档为20μs,三档为40μs,四档为60μs,五档为80μs选择原则说明:脉冲宽度宽时,放电...
高频脉冲电源的改造以往的HS-WEDM所用的高频脉冲电源是基于一次切割工艺而设计,既要获得较高的切割速度,又要保证加工表面质量不能太差,即在加工表面粗糙度RA《=2.5UM的情况下,有较高的切割速度,...
解决方法:导致线切割机出现漏电的原因主要有以下七种,大家可以从这里着手,逐一排查线切割机漏电原因:没加装地线或地线接地电阻太大电网电位过高,三相用电严重失衡或零线在输送途中的接触不良所致机床内的电源变...
(一)开机与关机程序1.开机程序(1)合上机床主机上电源总开关;(2)松开机床电气面板上急停按钮SB1;(3)合上控制柜上电源开关,进入线切割机床控制系统;(4)按要求装上电极丝;(5)逆时针旋转SA...
四川大功率快走丝线切割机床加工
四川高速切割线切割机床维修改造团队
成都全自动穿孔机厂家现货
成都数控智能自动穿丝线切割机床厂
家政穿孔机厂家
自动穿丝线切割机床多少钱一台
高效便捷砂线机厂价
快走丝线切割机床维修团队
德阳实验室自动穿丝线切割机床生产厂家
达州市大锥度线切割机床批发