数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术、伺服电机加工控制技术、直线传感分辨率技术、角度传感分辨率技术和数控系统现场总线技术等。3数控机床产...
多次切割工艺的研究3.1次切割次切割的主要任务是高速稳定切割。各有关参数选取用原则如下:(1)脉冲参数:应选用高峰值电流大能量切割,采用分组脉冲和脉冲电源逐个增大方法,控制脉冲电流上升率,经获得更好的...
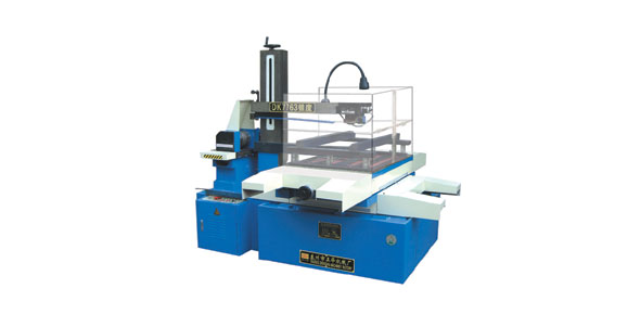
在金属加工制造行业里,大家对于与慢走丝加工、中走丝加工以及快走丝加工应该都不会陌生,它们都是指的电火花线切割机床,它们广泛应用于模具制造行业。那么这三种加工技术有什么区别呢?慢走丝加工技术的优点精密、...
线切割单板机操作方法高频电源使用方法电火花线切割加工是利用电火花放电对导电材料产生电蚀现象实现加工的,是电、热和流体动力综合作用的结果。在火花放电过程中,脉冲电压是产生电火花放电的必要条件,而高频电源...
线切割机床起源于20世纪70年代初,在实行市场经济以前线切割机床的发展比较缓慢,主要是因为当时中国的电子工业比较落后,线切割机床的生产厂均为国有企业。虽然技术能力强,但是由于与市场脱节,加之计划经济的...
这个要看是使用的什么切割工艺。不同的切割工艺,使金刚石线与工件之间的接触面积是不同的,工件与金刚石线的接触面积越小,越容易切割,金刚石线自身的损耗越小,金刚石线的使用寿命越长。客观来说,想知道一贮丝筒...
慢走丝电火花线切割机又被称作低速单向走丝线切割机,一般选用铜丝作为电极丝。电极丝以0.2m/s的速度进行单向连续放电腐蚀,因电极丝速度较低且不重复使用,且设备有恒张力控制的措施,故加工平稳、抖动较小、...
第二次切割第二次切割的主要任务是修光。各有关参数选用如下:(1)脉冲参数:要达到修光的目的,就必须减少脉冲放电能量,但放电能量太小,又会影响第二次切割的速度,在兼顾加工表面质量及切割速度的情况下,所选...
机床的布局机床的布局通常分为三种:床身式、立柱式和龙门式。其中床身式是常见的。床身式机床的主要部件包括床身、主轴、进给机构和切削刀具等。床身部分用于承载各种工件以及加工时所产生的切削力,主轴则负责旋转...
金刚石线切割机能不能割金属材料呢?我们可以肯定地是:“能,我们切过”。但不推荐用金刚石线切金属。金刚石线切割机能切割一切比砂线硬度小的脆性材料,包括导电材料、半导电材料、不导电的材料。但是,使用金刚石...
数控机床加工中的摩擦等均会引起温升及变形而影响加工精度。为确保加工精度,在数控机床结构布局设计中可考虑尽量采用对称结构(如对称立柱等),进行强制冷却(如采用空冷机),使排屑通道对称布置等措施。有良好的...
四川大功率快走丝线切割机床加工
四川高速切割线切割机床维修改造团队
成都全自动穿孔机厂家现货
成都数控智能自动穿丝线切割机床厂
家政穿孔机厂家
自动穿丝线切割机床多少钱一台
高效便捷砂线机厂价
快走丝线切割机床维修团队
德阳实验室自动穿丝线切割机床生产厂家
达州市大锥度线切割机床批发