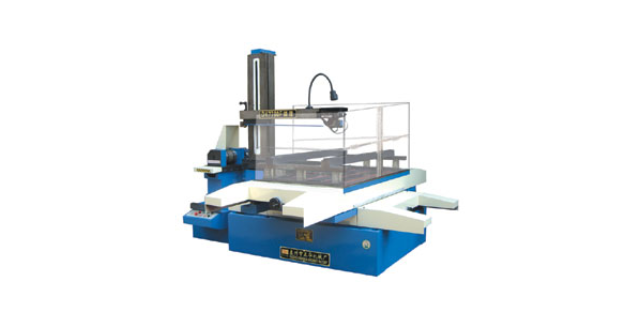
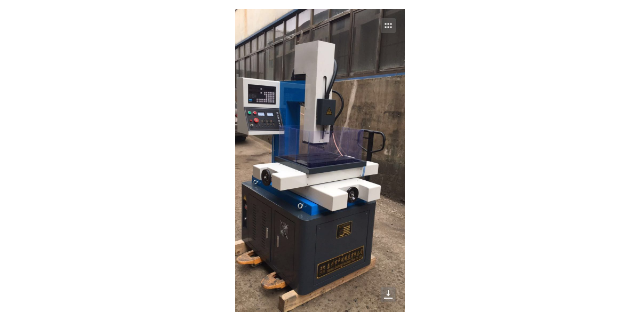
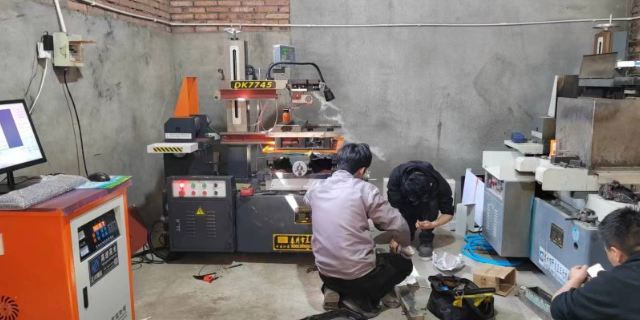
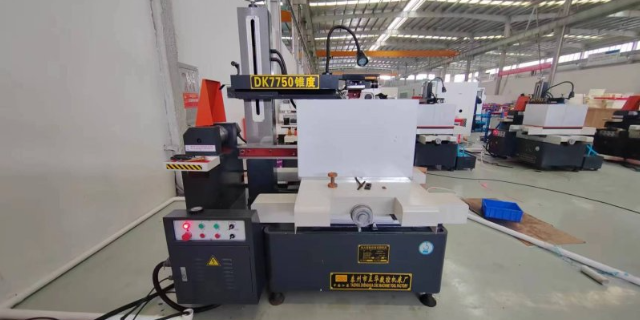
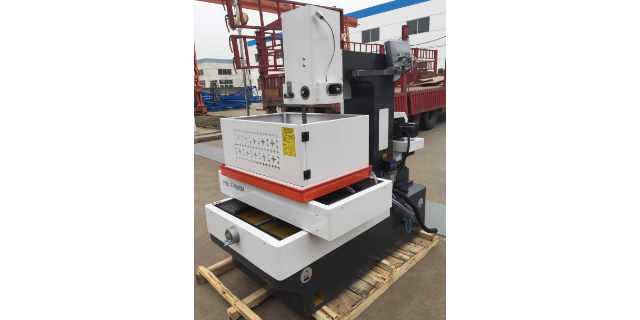
很多企业采购快走丝线切割机床后,面临技术支持不足的问题。尤其是刚接触电加工行业的企业,操作人员缺乏经验,遇到加工参数设置不合理、零件精度不达标、常见故障排除等问题时,无人指导。部分厂家只负责设备销售,...
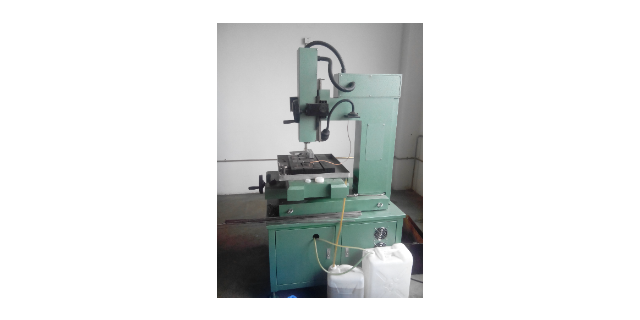
数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主要组成部分,也是机床的硬件,是机床的重要机械附件部分,也是容易通过肉眼直观看到的部分,包括床身及底座...
可以加工用传统切削加工方法难以加工或无法加工的形状复杂的工件。由于数控电火花线切割机床是数字控制系统,因此加工不同的工件只需编制不同的控制程序,对不同形状的工件都很容易实现自动化加工。很适合于小批量形...
(一)开机与关机程序1.开机程序(1)合上机床主机上电源总开关;(2)松开机床电气面板上急停按钮SB1;(3)合上控制柜上电源开关,进入线切割机床控制系统;(4)按要求装上电极丝;(5)逆时针旋转SA...
穿孔机轧辊形状有哪些?穿孔机轧辊形状主要有盘式辊、桶形辊和锥形辊,盘式辊现很少使用,常用的是桶形辊和锥形辊。从大体的形状来看,桶形辊和锥形辊度一般是由两个锥形段组成的,即入口锥和出口锥。如果细分的话,...
成都正川精机机电设备有限公司推出的数控穿孔机,配备了先进的电极损耗自动补偿技术,有效解决了传统穿孔机加工过程中电极损耗导致的孔径偏差、深度偏差问题,大幅提升了加工精度与批次一致性。该穿孔机的数控系统可...
加工不稳定电极出液口偏斜,出液不直,造成加工不稳定。电极质量不高可能引起这种情况,请更换电极。加工深孔时常短路回退,可能是电极前端不直或钻夹头中心孔与导向器中心孔不同心。若电极前端不直,请换电极方向,...
(1)钢质缺陷。如果管坯低倍组织不合格(中心疏松严重、残余缩孔超标、中心裂纹,非金属夹杂物富集)、柱状晶发达等,毛管内表面容易产生内折和内结疤。塑性较差的合金钢,穿孔时产生内折的几率比碳钢大。(2)操...
化整为零把原理图中按功能不同,划分为主电路、控制电路。主电路主要包括运丝电机、水泵电机电路。控制电路主要包括触发电路、调整电路、驱动电路、单板机控制电路等。当出现故障时,根据故障现象分析,该故障应属哪...
电火花线切割机故障诊断原则1先外部后内部随着电火花加工机床控制系统的不断改进,控制部分出现故障的几率越来越小,而绝大部分故障的发生都不是单板机或其他部分控制与触发电路造成的,而是由于外部电路或器件损坏...
常常有客人问金刚石线切割机和电火花线切割机比较哪个好?金刚石线切割和线切割机是不是同一种设备等问题?虽然听起来两种机床都是线切割设备,但是,两种线切割却是不一样的设备,一种是切韧性导电金属的叫电火花线...
总结由于社会对产品多样化的需求更加强烈,多品种、中小批量生产的比重明显增加,中走丝加工采用传统的普通加工设备已难以适应高效率、高质量、多样化的加工要求,但中走丝加工具有结构简单、造价低以及使用消耗少等...
四川大功率快走丝线切割机床加工
四川高速切割线切割机床维修改造团队
成都全自动穿孔机厂家现货
成都数控智能自动穿丝线切割机床厂
家政穿孔机厂家
自动穿丝线切割机床多少钱一台
高效便捷砂线机厂价
快走丝线切割机床维修团队
德阳实验室自动穿丝线切割机床生产厂家
达州市大锥度线切割机床批发