-
 资阳市大功率快走丝线切割机床生产厂家
发布时间:2024.12.01
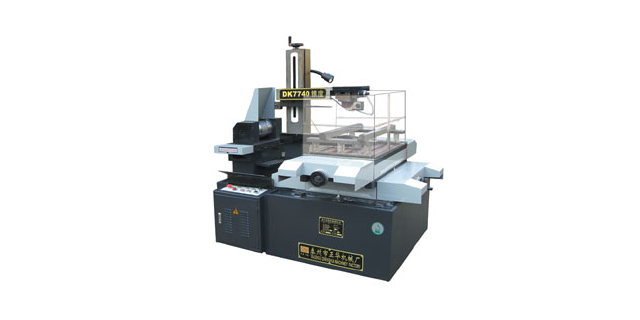
编程序包括处理图档,这也是个主要的工作,这个在电脑上完成,这要考验你电脑软件的熟练程度。编程序是一个容易出错误的环节,所以一定要头脑清醒,情况明了,技术熟练,这样才能又快又好的编好程序。把图纸放在电脑...
-
 郫都区高效便捷快走丝线切割机床
发布时间:2024.12.01
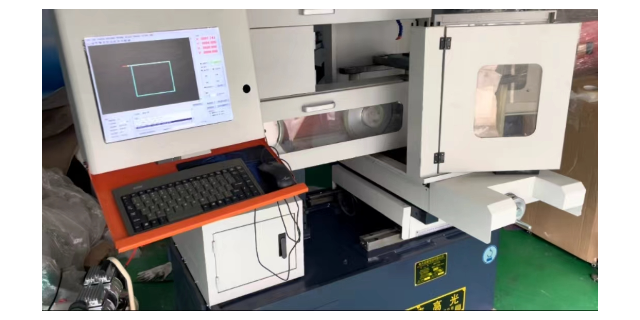
打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速度,我一般给自己定了一个数字就是打表要在来回五次以内搞定,不要摇来摇去好多次,没必要,打表有个误差范...
-
 武侯区电火花快走丝线切割机床经销商
发布时间:2024.11.30
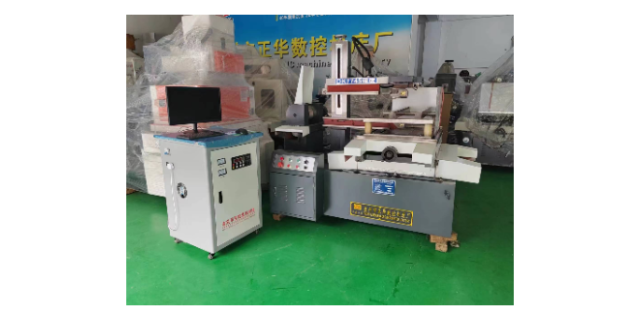
切割技术加工特点: 1、能加工传统方法难以加工或无法加工的高硬度、高脆性、高韧性等导体材料及半导体材料。 2、由于电极丝很细小,可以加工细微异型孔、窄缝和复杂形状零件。 3、工件...
-
 青白江区高速精密快走丝线切割机床电话多少
发布时间:2024.11.30
快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给脉冲电源的阳较高频脉冲电源供电后,工件与电极之间的距离小于放电距离时,脉冲功率将介质(操作液)电离...
-
 德阳市金刚石砂线机
发布时间:2024.11.29
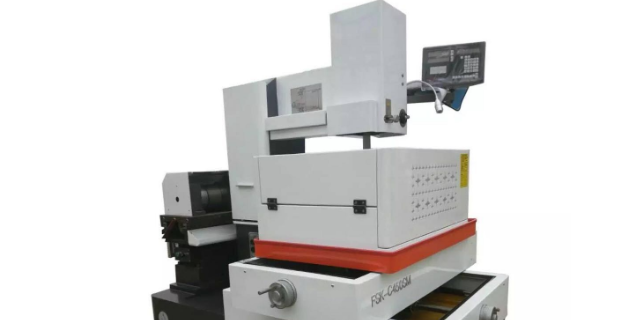
单向环形线结构的金刚石线切形机,该结构由一根圆环形的金刚石线由导向轮带动朝着一个方向单方向高速运动,在数控指令控制下工作台带动工件移动与金刚石线接触产生磨削,从而达到切削加工的目的。金刚石线切割机中切...
-
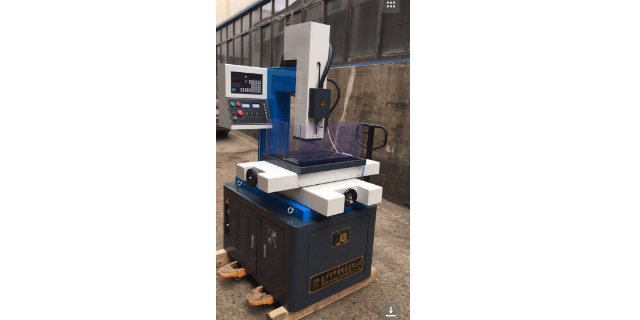 昆明实验室陶瓷切割机生产企业
发布时间:2024.11.29
在此提醒一下用户朋友:机床平时一定要保养!机床平时一定要保养!机床平时一定要保养!重要的事情讲三遍。不管你用不用,平时一定要注意保养机床的重要部位。为了保证机床的刚性和精度,我们机床重要部件使用的是传...
-
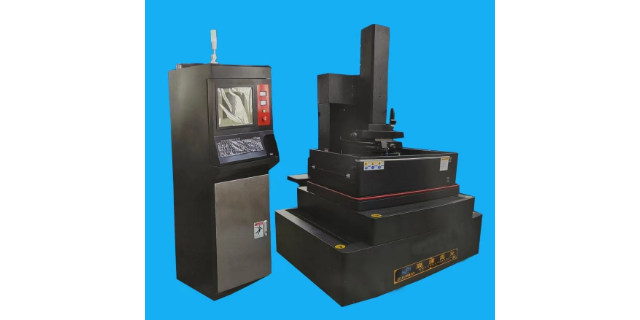 郫都区DK7735快走丝线切割机床常见问题
发布时间:2024.11.28
第五、成本不同。快走丝线切割机床比较普遍,技术含量也较低,生产厂家比较多,机床价格便宜。而且钼丝循环使用,加工效率也较高,加工费低。慢走丝线切割机床技术含量高,设备造价昂贵。加工成本也高。在冲压模具加...
-
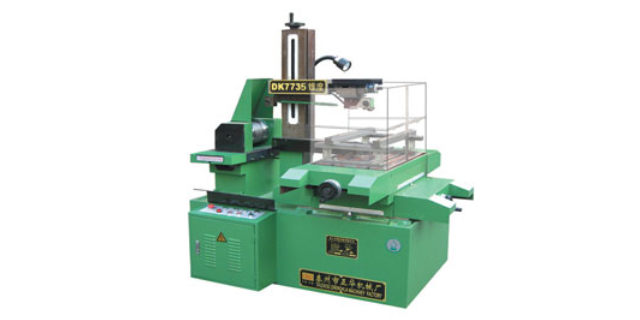 重庆DK7745快走丝线切割机床产品介绍
发布时间:2024.11.27
工作液介质:快走丝线切割设备在切割过程中需要浇注工作液介质,主要是为了冷却电极丝和工件,同时也可以清洗切割过程中产生的碎屑和氧化物,保证切割质量。控制系统:快走丝线切割设备的控制系统包括数控系统、伺服...
-
 德阳市中走丝线切割机床批发
发布时间:2024.11.27
一般来说数控机床的常见故障大体分为确定性和随机性两种。1、确定性故障确定性故障是指控制系统主机中的硬件损坏或只要满足一定的条件,必然会发生的故障。这一类故障现象在数控机床上是常见的,但由于它具有一定的...
-
遂宁物流实验室陶瓷切割机
发布时间:2024.11.26
但是,同一种材料同一种金刚石线径切割速度一致的情况下,环形线切形机的切割质量却可能优于往复走丝结构金刚石线切形机。因为环形线切形机是单向循环不用换向,往复走丝结构却需要停顿换向,换向会有个几秒钟的停顿...
-
 赤水市自动穿丝线切割机床
发布时间:2024.11.26
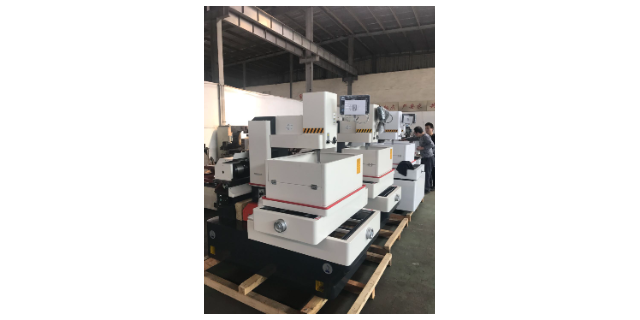
线切割机床的半自动穿丝装置,包括丝筒,收卷装置,过桥导轮,第二过桥导轮,工作导轮和第二工作导轮,金属丝依次绕过丝筒,过桥导轮,工作导轮,第二工作导轮,第二过桥导轮和丝筒,收卷装置为两个,其中一个收卷装...
-
 清镇市中走丝自动穿丝线切割机床
发布时间:2024.11.25
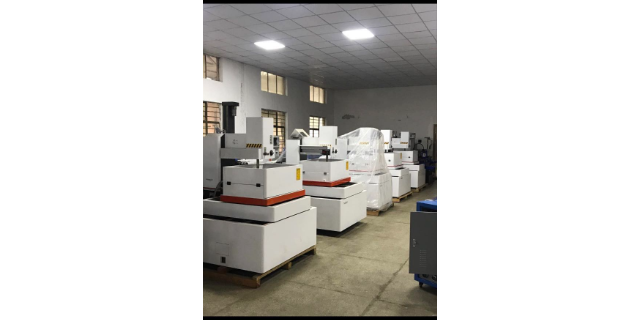
数控电火花线切割机床基本组与功能目前我使用快速走丝电火花线切割机床由床身、坐标工作台、走丝机构、丝架、脉冲电源、数控装置工作液循环系统等几部组1.床身床身支承固定工作台、走丝机构等基体其材料般铸铁要求...
-
 南充实验室陶瓷切割机价格走势
发布时间:2024.11.25
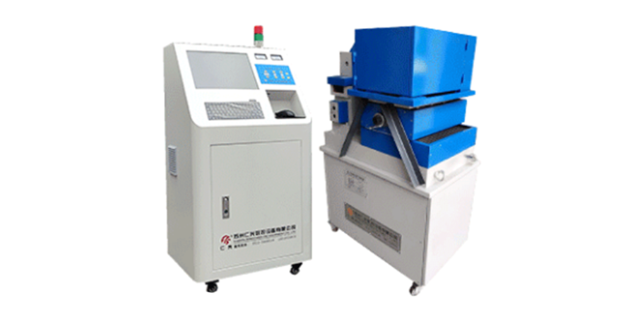
材料的原因。1.材料硬度大,对金刚石线的磨损加快。2.材料不是脆性材料,比如切割韧性的金属材料,排屑不顺畅,切屑堵塞切缝,机床继续高速运转拉断金刚石线。切割工艺的原因。切割工艺也有一定的原因,比如我们...
-
 龙泉驿区数控智能自动穿丝线切割机床
发布时间:2024.11.25
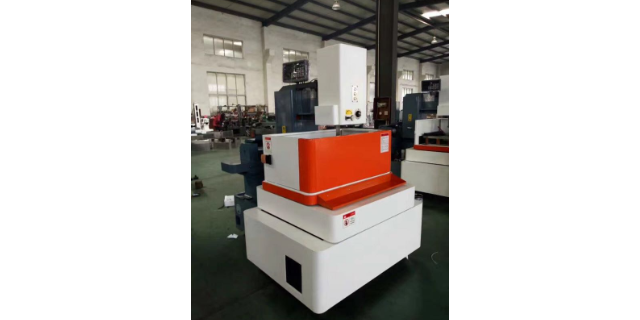
电火花线切割机床是采用钼丝或硬性黄铜丝作为电极丝,在高频脉冲电压的作用下,击穿液体介质,形成电火花放电,同时产生热量,使工件表面的金属局部熔化(也叫电腐蚀),同时切割液对切割部位进行冲洗,并通过控制器...
-
 宜宾市实验室快走丝线切割机床电话多少
发布时间:2024.11.25
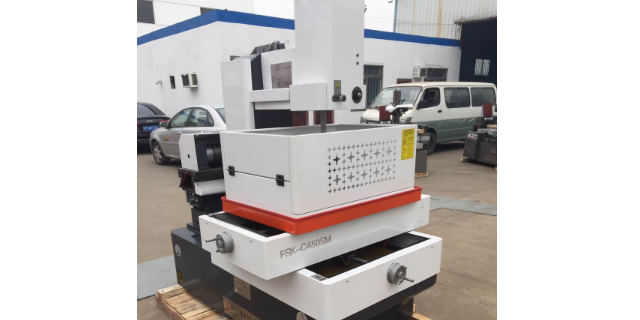
线切割机床的工作原理线切割机床是一种属于电加工的范畴的机器,是1960年的前苏联人发明,是一种利用了在场中积累自由正离子和电子很快地形成一个类似于线状的被电离的导电通道来进行切割,这就是线切割机床的工...
-
 广安咨询实验室陶瓷切割机
发布时间:2024.11.24
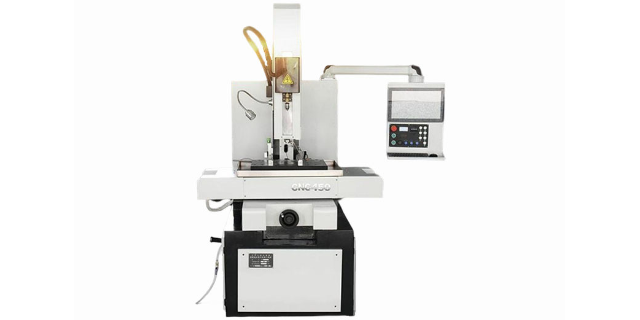
一种砂线切割机,包括底座,工作台,夹具组件,滑轮机构和贮线机构;其中:所述夹具组件,包括基座,转盘,夹具,转盘电机和转盘蜗轮箱;转盘电机与转盘蜗轮箱传动连接,转盘锁固在转盘蜗轮箱的输出轴上,由其驱动旋...
-
 郫都区高速精密快走丝线切割机床批发
发布时间:2024.11.24
切割技术加工特点: 1、能加工传统方法难以加工或无法加工的高硬度、高脆性、高韧性等导体材料及半导体材料。 2、由于电极丝很细小,可以加工细微异型孔、窄缝和复杂形状零件。 3、工件...
-
重庆电火花快走丝线切割机床供应商家
发布时间:2024.11.24
机床问题处理线割机床使用时间长了会有各种问题出来,有时候甚至经常需要维修,其实好多问题可以自己解决,比如如果机床开不了机,首先看看保险丝,保险丝坏了的可能性很大,然后看看电源、插座有没有问题,加工不导...
-
 贵阳怎样实验室陶瓷切割机
发布时间:2024.11.24
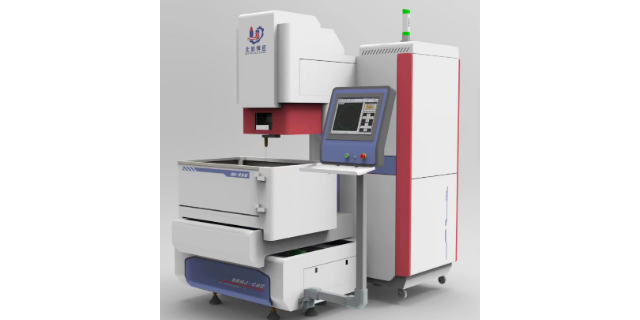
设备功能:切割直体形状。利用一根两端电镀有金刚石颗粒的钢丝线上下往复运动,与工件磨檫产生切削,达到切割加工的目的。加工时,工件在数控装置或计算机控制下自动的按程序确定的轨迹运动,得到所需形状的工件。(...
-
 郫都区本地快走丝线切割机床
发布时间:2024.11.24
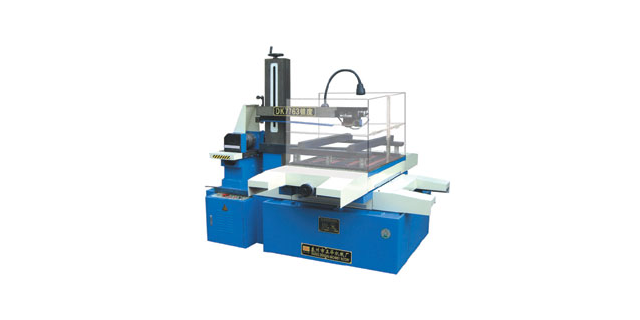
l斜顶座,实数加工l铲基:外形割实数,斜孔是配斜导柱的,它固定住斜导柱不动,一般割紧一点,不要配斜导柱的时候松动,l行位:外形有要求的,要留余量,因为行位比较重要,它是有胶位的,一般行位是用快走丝切割...
-
 内江市穿孔机产品介绍
发布时间:2024.11.23
斜轧穿孔机常见的生产故障有管坯不咬入、轧卡、打滑、链带,毛管穿不透和破尾等。管坯不咬入管坯不咬入可能是由以下原因造成的:轧制中心线偏离、顶伸量太大、管坯直径太大或太小(烧损严重)、管坯压下量太大或太小...
-
 雅安市自动穿丝线切割机床批发
发布时间:2024.11.23
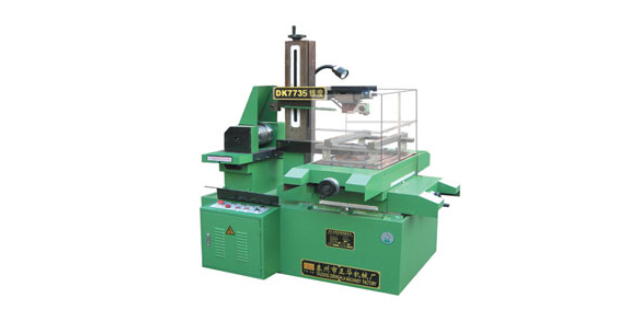
数控机床的总体结构布局应按上述要求,既满足从机床性能、加工适应范围等内部因素考虑确定各构件间位置,同时亦满足从外观、操作、管理到人机关系等外部因素考虑安排机床总布局。数控机床不同的布局形式给机床工作带...
-
 绵阳市砂线机供应商家
发布时间:2024.11.23
三种加工工艺的设置1、直切直切工艺为材料与金刚石线接触的那一面到对面的长度基础上加4~8cm。比如一个长方形碳化硅晶体材料,长50cm,宽42cm,我们要从42cm的一面进刀,那么切割长度就是50cm...
-
 巴中市小型线切割机床批发公司
发布时间:2024.11.23
线切割机床(Wire cut Electrical Discharge Machining简称WEDM),属电加工范畴,线切割机也于1960年发明于前苏联,其基本物理原理是自由正离子和电子在场中积累,...
-
成都市DK7735快走丝线切割机床
发布时间:2024.11.23
先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工件,火花太大很快就能在模具上割一条槽,这样很不好。有的模具对外形光洁度有要求,这样在外形上碰出槽,分...
-
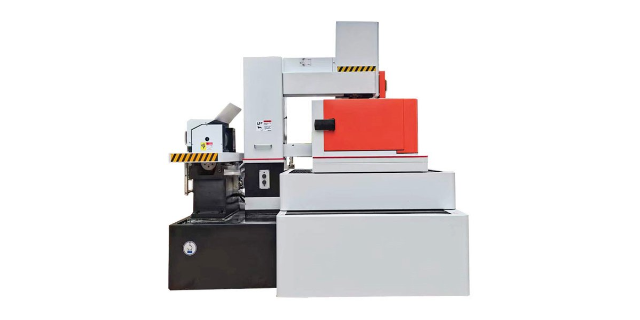 彭州实验室陶瓷切割机类型
发布时间:2024.11.22
立式结构的金刚石线切割机床行程不适合超大尺寸超重的材料,框架结构的刚性和稳定性保持不够。特点:立式结构金刚石线切割机床适合小尺寸精度要求高的工件,框架结构金刚石线切割机床适合对精度要求不高的大尺寸材料...
-
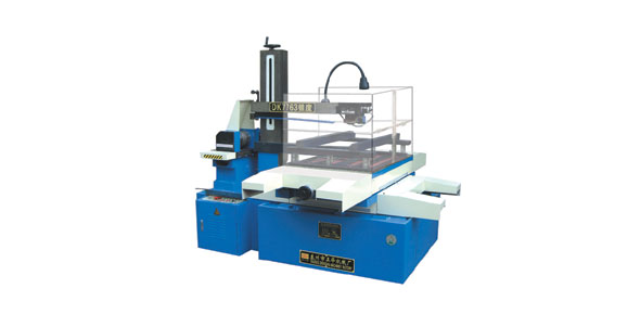 南充市高效便捷线切割机床咨询报价
发布时间:2024.11.22
线切割的应用1.金属材料加工线切割在金属材料切割加工中应用,特别是在不锈钢、钢铁等高硬度材料的精密切割方面,线切割表现出了更大的优势。线切割可用于制作模具、零件等大型金属工件,其加工精度高、效率高、造...
-
 专业线切割机床维修改造答疑解惑
发布时间:2024.11.22
数控电火花线切割机的断电检修及常规日常检修解析现今的数控科技技术飞速发展,电火花线切割机床也有逐步向智能化方向发展的趋向,现已被适用于各行业中,越来越多的人开始选择线切割机。一般来说,线切割机由机床、...
-
实验室快走丝线切割机床销售电话
发布时间:2024.11.22
打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速度,我一般给自己定了一个数字就是打表要在来回五次以内搞定,不要摇来摇去好多次,没必要,打表有个误差范...
-
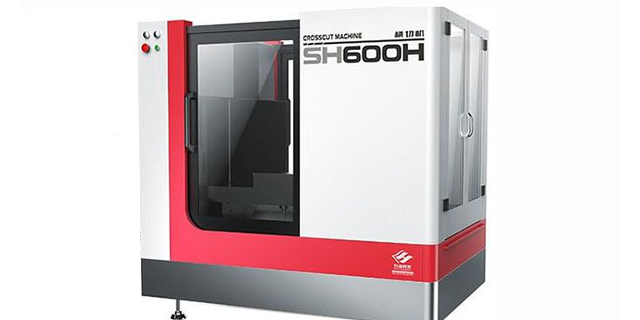 昭通砂线机产品介绍
发布时间:2024.11.22
材料的硬度和脆性程度。用金刚石线切割方式加工,硬度不同和脆度不同的材料切割速度也是不一样的。因为金刚石线切割机是物理机械方式切割,在切割材料的同时金刚石线自身也在磨损(伤敌一千自损八百的方式)。硬度越...