-
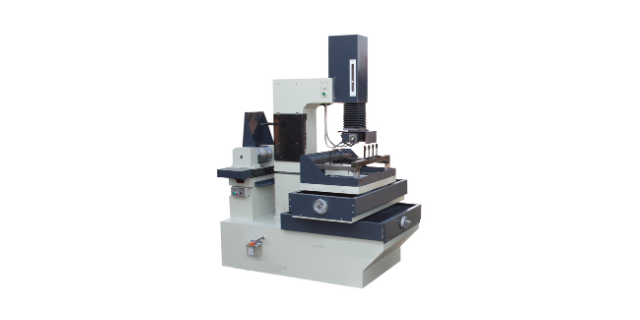
 中走丝线切割机床价格对比
发布时间:2025.03.28
我们来了解中走丝线切割机床的工作原理。中走丝线切割机床采用数控技术和线切割工艺。其中,数控技术可通过计算机编程和控制的方式,实现对设备的自动控制、跟踪和监控。而线切割则是利用直径为0.1到0.3毫米的...
-
 线切割机床供应商
发布时间:2025.03.26
线切割机主要由机床、数控系统和高频电源这三部分组成。机床由床身、储丝机构、线架、XY工作台、油箱等部件组成。绕在储丝筒上的钼丝经过线架作高速往复运动。加工工件固定在XY工作台上。X、Y两方向的运动各由...
-
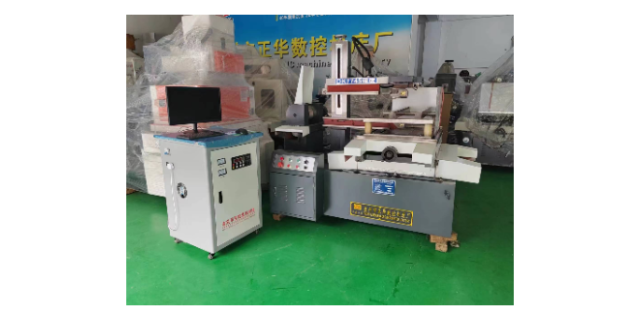 实验室快走丝线切割机床怎么样
发布时间:2025.03.24
切割技术加工特点: 1、能加工传统方法难以加工或无法加工的高硬度、高脆性、高韧性等导体材料及半导体材料。 2、由于电极丝很细小,可以加工细微异型孔、窄缝和复杂形状零件。 3、工件...
-
 宜宾精密线切割机床维修改造公司
发布时间:2025.03.21
我们先从接入电源的空气开关看起。大家都知道,工业用电是用的三相四线电,如果三线四线电出现失衡这种问题,那么就有可能会引发空气开关断电。如果空气开关正常,没有给机床断电的话,我们就该看保险丝是不是熔断了...
-
 电火花线切割机床供应
发布时间:2025.03.19
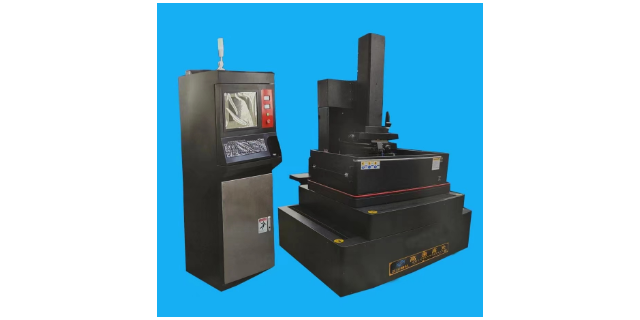
线切割机床具有的微电脑控制技术和间隙补偿的功能,能够在加工玩去昂不同形状的两种模具时间中随意调节,这个功能可以去无视电极丝损耗,达到了加工精度高的作用。线切割机床的功能是准确切割,现在被应用于切割某些...
-
 成都玉石砂线机批发
发布时间:2025.03.16
材料的原因。1.材料硬度大,对金刚石线的磨损加快。2.材料不是脆性材料,比如切割韧性的金属材料,排屑不顺畅,切屑堵塞切缝,机床继续高速运转拉断金刚石线。切割工艺的原因。切割工艺也有一定的原因,比如我们...
-
 耐腐蚀快走丝线切割机床品牌推荐
发布时间:2025.03.14
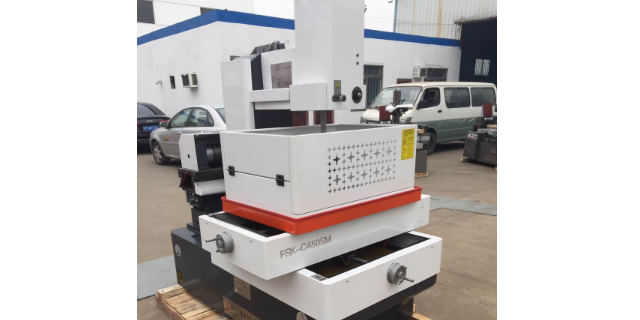
关于换行程开关 行程开关是容易损坏的零件,所以坏了要及时更换,它不好用的时候经常会停机或短路或断丝,这样及时更换会少很多麻烦,也能提高效率,减少无谓的时间精力浪费,那个东西也不贵,线切割好多时候就是容...
-
 四川海航穿孔机厂家
发布时间:2025.03.13
机架盖的打开方式?常见的机架盖打开方式有以下几种:1)整体拆卸的机架盖,多见于老式的小机组,如76机组和100的卧式穿孔机;2)机架盖侧翻式,利用液压缸将机架盖侧翻起来并放置在机架牌坊的一侧,不足的地...
-
 雅安伺服线切割机床维修改造团队
发布时间:2025.03.11
线切割是一种精密加工方法,但在操作过程中,常常会遇到各种故障。这些故障可能会影响切割质量、生产效率和设备寿命。在本文中,我将详细介绍线切割的常见故障、可能的原因和维修方法,希望能够帮助你更好地理解和处...
-
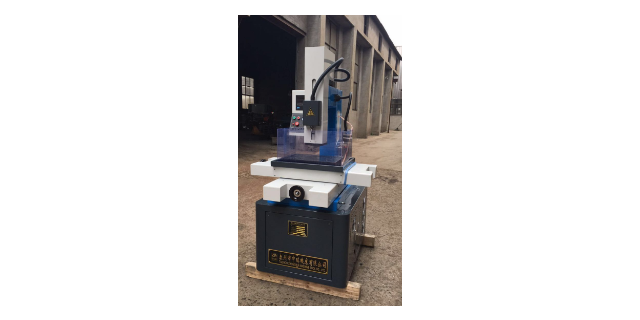 大功率穿孔机批发价
发布时间:2025.03.10
顶头更换的标准是什么?在穿孔过程中,顶头承受着交变热应力、摩擦力及机械力,力的大小影响顶头的寿命。顶头过分磨损会划伤毛管内表面,粘钢后产生内折。顶头一般是轧制的、锻造的或者是铸钢的。搬运顶头时应保护表...
-
 成都高速精密穿孔机按需选型
发布时间:2025.03.08
穿孔方式使用方坯,穿出的毛管较短,变形量很小,延伸系数一般不大于1.1。推轧穿孔的优点如下:1)坯料中心处于压应力状态,过程是冲孔和纵轧相结合,不会产生二辊斜轧的内折缺陷,毛管内表面质量好,对坯料质量...
-
大功率快走丝线切割机床怎么买
发布时间:2025.03.07
中走丝线切割机床和快走丝机床的区别是什么?区别:速度不一样中走丝并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,快走丝上丝是电火花线切割...
-
 成都高速精密穿孔机生产
发布时间:2025.03.07
(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由入口向出口方向逐渐增大,轧辊的线速度也随之相应增加,它正好与金属变形的流动速度逐渐增加相一致。其作用:一是“拉着”金属向出口方向流动...
-
 数控线切割机床供应商
发布时间:2025.03.06
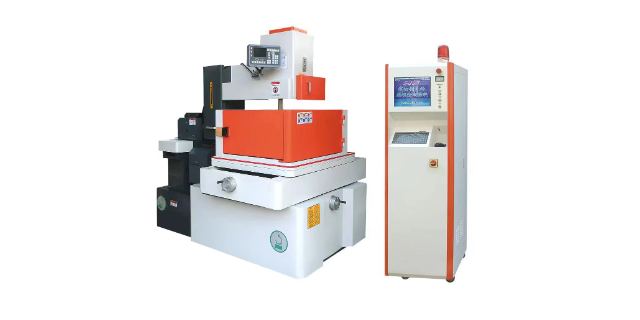
线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电极进行切割,贮丝筒使钼丝作正反向交替移动,加工能源由脉冲电源供给。在电极丝和工件之间浇注工作液介质,...
-
 DK7745快走丝线切割机床怎么定价
发布时间:2025.03.05
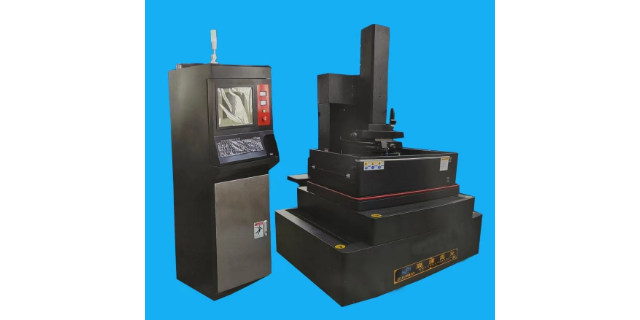
线切割机床的工作原理线切割机床是一种属于电加工的范畴的机器,是1960年的前苏联人发明,是一种利用了在场中积累自由正离子和电子很快地形成一个类似于线状的被电离的导电通道来进行切割,这就是线切割机床的工...
-
智能快走丝线切割机床
发布时间:2025.03.05
从丝筒两头钼丝留的长短可以看出你的责任心,快走丝的钼丝是一个大开支,工作中自觉节约用料,这是责任心和应有的素质的体现。穿丝的要点是:钼丝一定都要放在导轮上,放在导电块上,钼丝如果挂在了上下水嘴上,一定...
-
 高速精密砂线机加工中心
发布时间:2025.03.05
之前我们介绍过主要用于切片的环形线和往复走丝结构金刚石线切割机各自的优点和缺点了,不管是切片还是切形状,环形线金刚石线切割机某些方面的优势还是非常明显,比如它的加工速度还是会比往复循环走丝结构的金刚石...
-
高速精密快走丝线切割机床加工定制
发布时间:2025.03.04
关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打就无法保证安装没有损伤,有损伤就影响精度了。换导轮是有的工具的,用工具来拆装轴承,就不需要敲敲打打,...
-
 电火花快走丝线切割机床可定制
发布时间:2025.03.03
全部学会使用这个软件了,其实这个软件很好学,甚至半天就可以上手,几天就可以熟练,如果学会了,习惯了,这个软件用来编程绘图处理图档都非常方便,功能强大了太多,CAXA线切割是运行在windows里面的专...
-
 眉山精密数控线切割机床现货经营
发布时间:2025.03.03
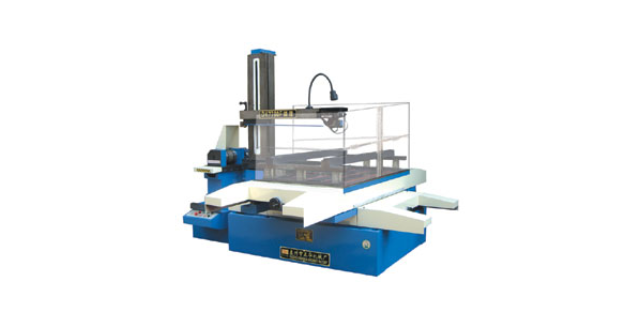
立式加工中心立式加工中心与卧式加工中心相比,结构简单,占地面积小,价格也便宜。中小型立式加工中心一般都采用固定立柱式,因为主轴箱吊在立柱一侧,通常采用方形截面框架结构、米字形或井字形筋板,以增强抗扭刚...
-
 成都玉石砂线机可定制
发布时间:2025.03.02
被切割的工件尺寸大小。小尺寸的工件切割速度会更快,因为工件小,排屑更快;工件大,排屑不畅,切屑堵在切缝中会产生一些重复切割。而且工件因为大,跟金刚石线的接触面积增大,产生的阻力就越大,切割速度就越慢。...
-
德阳电火花线切割机床厂家现货
发布时间:2025.03.02
线切割的加工精确度可达±0.01mm,表面粗糙度Rα为1.25~2.5um。线切割可以加工用一般切削加工方法难以加工或无法加工的硬质合金和淬火刚等高硬度、复杂轮廓形状的板状金属工件,特别是对冲裁(落料...
-
 成都伺服线切割机床维修电话
发布时间:2025.03.01
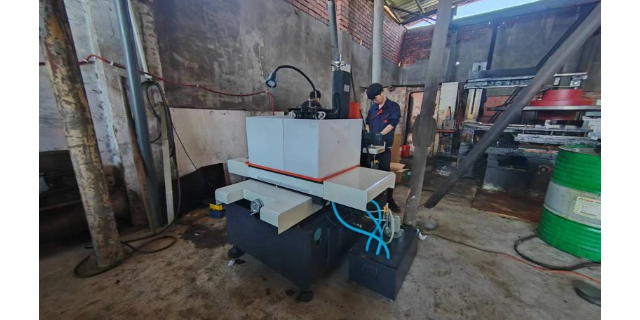
电机故障: 电机故障可能导致切割不准确。可能是电机老化、短路或其他电路问题。解决方法: 维修或更换故障的电机,确保电机正常运转。导轨损坏:导轨是电火花线切割机床的重要组成部分,其耐磨性和精度对加工质量...
-
四川电火花线切割机床维修改造
发布时间:2025.03.01
电路仿真当电子电路发生较大故障时,通常的做法是利用示波器检查重要环节的输出信号,如电压与波形,从而判定出该元件是否已损坏。但往往通过简单的测量后,无法判断该输出信号是否准确,那么利用电子电路仿真软件是...
-
 雅安电火花线切割机床维修改造团队
发布时间:2025.03.01
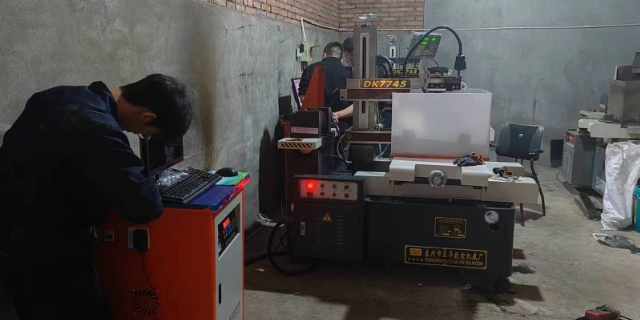
线切割是一种精密加工方法,但在操作过程中,常常会遇到各种故障。这些故障可能会影响切割质量、生产效率和设备寿命。在本文中,我将详细介绍线切割的常见故障、可能的原因和维修方法,希望能够帮助你更好地理解和处...
-
 宜宾实验室陶瓷切割设备厂家有哪些
发布时间:2025.03.01
往在切割质量相对较高的情况下得出的大概切割速度,并不是快的切割速度,也不能所有金刚石线切割机的加工速度。材料使用金刚石线切割方式的切割速度受多方因素的影响,比如金刚石线切割机的行程、切割工艺、材料的硬...
-
雅安线切割机床维修团队
发布时间:2025.02.28
校准:定期进行线切割机床的校准,包括钼丝位置、切割速度、脉冲频率等参数。确保其精度和稳定性。电气系统检查:定期检查电气系统,包括电缆、接线、开关和控制面板。确保没有松动的连接或电路问题。驱动系统检查:...
-
电火花穿孔机怎么定价
发布时间:2025.02.27
导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,可以只设计一种导板。导板的纵剖面形状应与轧辊辊形相对应,也有入口锥、压缩带和出口锥组成。导板入口锥主...
-
 石墨砂线机批发厂家
发布时间:2025.02.27
金刚石线的原因。1.金刚石线质量的原因,线脆性大,抗变形能力差。2.金刚石线磨损过大,造成线磨损大的原因有上线量少、材料太硬、长时间切割没有换新线。3.上线量过大,造成排线不均匀,机床运行时,金刚石线...
-
电火花穿孔机品牌
发布时间:2025.02.26
1、按规定正确穿戴防护用品,戴好防护眼镜,工作服应扎紧扣好。2、检查机械、脉冲电源、控制旋钮、显示仪表、抽风机等部位,确认安全可靠方可工作。3、按规定在润滑部位定时注入规定的润滑油或润滑脂,以保证机构...