-
 资阳市线切割机床
发布时间:2025.08.29
单板机特点:并行工作:加工控制同时可输入编辑程序和进行快速较零工作。程序容量:2158条加工指令。输入方式:键盘,纸带,和直接与编程机通信。比较大控制长度和圆弧半径:最大长度为10米,比较大圆弧半径为...
-
 南充市全自动线切割机床哪家好
发布时间:2025.08.29
线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使用电火花进行高速或者慢速切割的一种切割机床。线切割机床机器的控制台是可以直接下操作指令,这些操作指令...
-
 内江市高效便捷线切割机床咨询报价
发布时间:2025.08.28
可以加工用传统切削加工方法难以加工或无法加工的形状复杂的工件。由于数控电火花线切割机床是数字控制系统,因此加工不同的工件只需编制不同的控制程序,对不同形状的工件都很容易实现自动化加工。很适合于小批量形...
-
 四川穿孔机厂家现货
发布时间:2025.08.27
顶杆小车的作用和驱动方式?顶杆小车的作用是将顶头送到穿孔机轧辊之间的适当位置,在穿孔时承受顶头传来的轴向力。穿孔时顶杆和顶头与管坯一起转动。由于穿孔机轧辊直径一般要比管坯直径大3~5倍,故管坯的转速要...
-
 眉山市线切割机床订制价格
发布时间:2025.08.27
线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电极进行切割,贮丝筒使钼丝作正反向交替移动,加工能源由脉冲电源供给。在电极丝和工件之间浇注工作液介质,...
-
 实验室穿孔机厂家直销
发布时间:2025.08.26
顶头的使用方式有几种?顶头的使用方式主要有以下几种:1)顶头与顶杆连接在一起一同进行循环的。顶头损坏后需要离线进行更换,一般情况下,一组顶杆6~7支,冷却站在轧线之外,占地面积较大,设备较复杂。2)顶...
-
 自动穿丝线切割机床批发商
发布时间:2025.08.25
电火花线切割机床自动穿丝装置及穿丝方法,包括夹丝机构,送丝机构和牵丝机构;所述夹丝机构包括上丝臂的夹丝机构和下丝臂的夹丝机构;送丝机构设置在上丝臂右侧导轮外侧下方;上丝臂的夹丝机构,安装在上丝臂的丝杆...
-
 资阳实验室陶瓷切割机批发厂家
发布时间:2025.08.25
被切割的工件尺寸大小。小尺寸的工件切割速度会更快,因为工件小,排屑更快;工件大,排屑不畅,切屑堵在切缝中会产生一些重复切割。而且工件因为大,跟金刚石线的接触面积增大,产生的阻力就越大,切割速度就越慢。...
-
 自动穿丝线切割机床加工中心
发布时间:2025.08.24
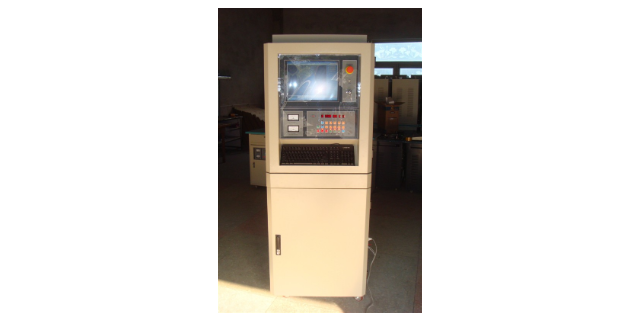
自动穿丝线切割机床是一种高精度、高效率的加工设备,广泛应用于金属加工、模具制造、电子行业等领域。该机床采用先进的数控技术,能够实现对复杂形状工件的精确切割。其原理是通过细丝电极在工件表面进行放电加工,...
-
 德阳陶瓷切割机厂家现货
发布时间:2025.08.24
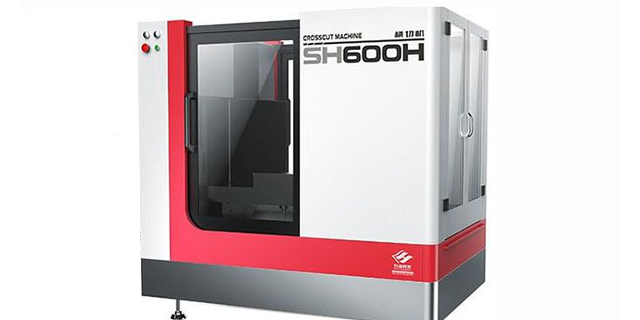
我们有台切割直径为650mm的大机床进入出厂前的调试阶段,用了一块客户放在这边试机的翡翠废料切,斜角直径有520mm。一开始切翡翠原石表皮,我们的切割速度13000mm^/小时,切到翡翠层的速度降到1...
-
 DK7735快走丝线切割机床产品介绍
发布时间:2025.08.23
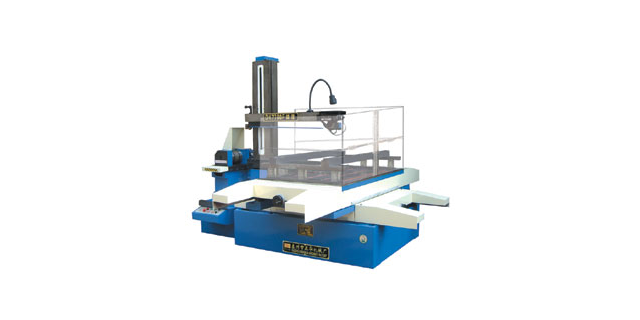
切割技术加工特点: 1、能加工传统方法难以加工或无法加工的高硬度、高脆性、高韧性等导体材料及半导体材料。 2、由于电极丝很细小,可以加工细微异型孔、窄缝和复杂形状零件。 3、工件...
-
 高效便捷快走丝线切割机床生产厂家
发布时间:2025.08.22
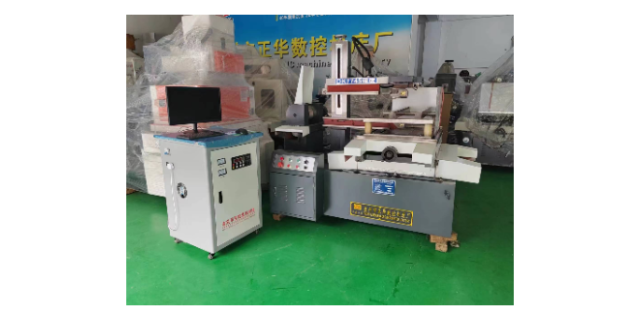
由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切割加工速度和准确度的快速升高,现在的技术水平已达到与坐标磨床相竞争的水平。而且能由于机床的配合精度准...
-
 高速精密自动穿丝线切割机床生产厂家
发布时间:2025.08.22
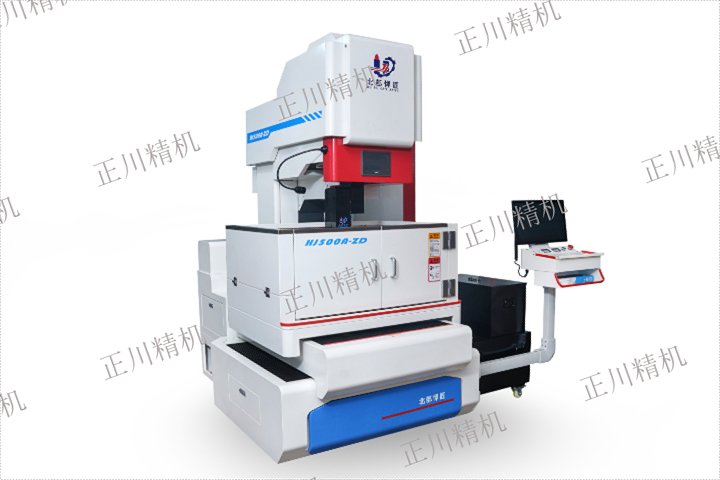
一种自动穿丝焊接一体机及其操作方法,涉及热电偶制造技术领域,包括收送丝机构,第二送丝机构,点焊机构,夹持机构,工作台;收送丝机构,第二送丝机构,点焊机构和夹持机构均设置于工作台上,收送丝机构和第二送丝...
-
眉山市小型线切割机床订制价格
发布时间:2025.08.22
数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主要组成部分,也是机床的硬件,是机床的重要机械附件部分,也是容易通过肉眼直观看到的部分,包括床身及底座...
-
 自动穿丝线切割机床维修怎么处理
发布时间:2025.08.22
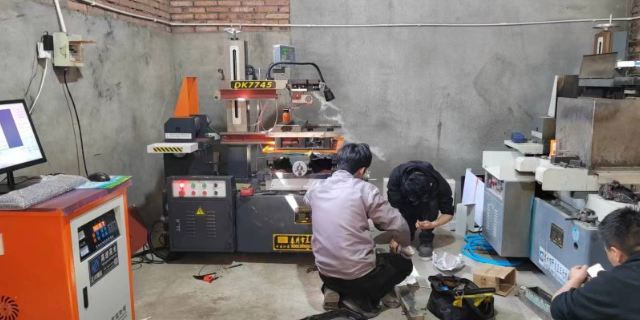
线路故障及解决方法线路故障是线切割中常见的一种故障,主要表现为输出电极反复跳动或衰减,导致加工质量下降。出现线路故障的原因可能是电解液损耗过快或者电极线老化等。对于线路故障,首先需要检查电解液的浓度是...
-
成都大功率自动穿丝线切割机床加工
发布时间:2025.08.22
所述储丝筒离合器机构包括底座、滑动架、储丝筒、减速电机、齿轮、夹丝组件和丝筒电机;所述底座设置在机床的立柱和工作台之间的床身上,所述滑动架可滑动地设置在底座上,所述储丝筒可转动地设置在滑动架上,所述储...
-
 乐山高速切割线切割机床维修改造
发布时间:2025.08.21
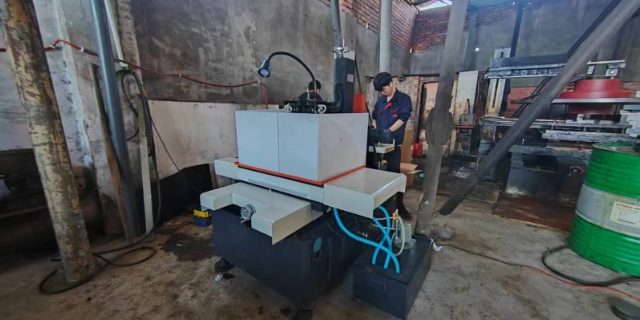
线路故障及解决方法线路故障是线切割中常见的一种故障,主要表现为输出电极反复跳动或衰减,导致加工质量下降。出现线路故障的原因可能是电解液损耗过快或者电极线老化等。对于线路故障,首先需要检查电解液的浓度是...
-
 遂宁自动穿丝线切割机床维修改造
发布时间:2025.08.21
电路仿真当电子电路发生较大故障时,通常的做法是利用示波器检查重要环节的输出信号,如电压与波形,从而判定出该元件是否已损坏。但往往通过简单的测量后,无法判断该输出信号是否准确,那么利用电子电路仿真软件是...
-
 高速精密砂线机常见问题
发布时间:2025.08.21
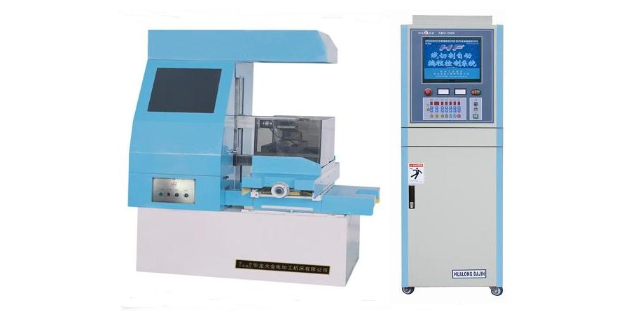
金刚石线切割切片机加工补偿的问题,这里要介绍一下。金刚石线切割切片机加工,有直切、摆动切、旋转切几种加工工艺。金刚石线切割过程中,由于材料硬度很硬的原因、金刚石线进给速度快等因素,会使金刚石线的切削力...
-
光学玻璃砂线机批发公司
发布时间:2025.08.21
CH5650型中型砂线切割机有500×630mm,500×800mm,500×1000mm三个行程可选择。CH5650/80型的行程为500×800mm,单头结构一次只能加工一个工件,切割大尺寸500...
-
 中走丝线切割机床案例
发布时间:2025.08.20
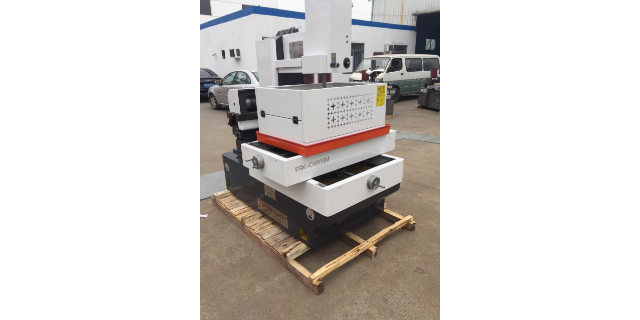
加工效率低1)加工参数选择不合理----针对不同的材料及工件厚度选择合适的加工参数,请注意,选用电流较小的条件加工效率低。2)切割液浓度不合适----保持切割液浓度在11~12.5%。3)工件变形导致...
-
 德阳实验室自动穿丝线切割机床加工中心
发布时间:2025.08.20
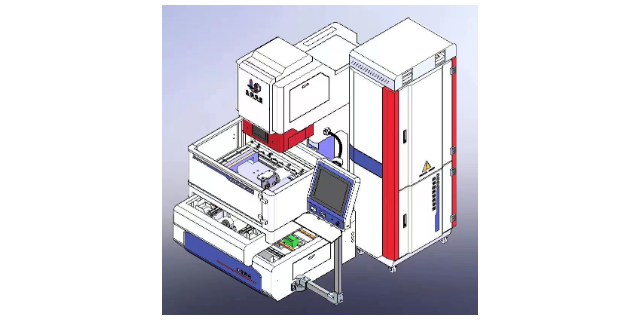
线切割机床自动穿丝的导向机构,包括导丝管(1),沿送丝方向依次设置的供丝和张力系统,用于输送丝线的送丝轮(2),切断机构,上机头(3),工件(4),下机头(5)及收丝轮(6),所述机床上设置有用于驱动...
-
 四川实验室自动穿丝线切割机床生产
发布时间:2025.08.20
我们需要知道的是中走丝自动穿丝系统的难度是非常大的,那么,到底为何会这么大呢?1、钼丝非常的硬在进行装夹的过程中很容易出现折弯的情况,要怎样才可以让折弯的头部拉直进行自动穿丝,是大家在进行研究的时候重...
-
 四川自动穿丝线切割机床厂家
发布时间:2025.08.20
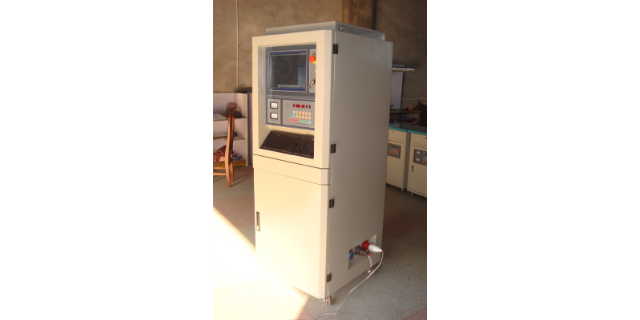
中走丝线切割可以成功的实现自动穿丝吗?这个问题自从在出现了中走丝以来就一直是受到了大家的关注,很多的人都非常的困扰其是否可以很好的事项自动穿丝的操作,特别是近几年的时间,人工成本越来越高,这种呼吁越来...
-
 电火花自动穿丝线切割机床什么牌子好
发布时间:2025.08.20
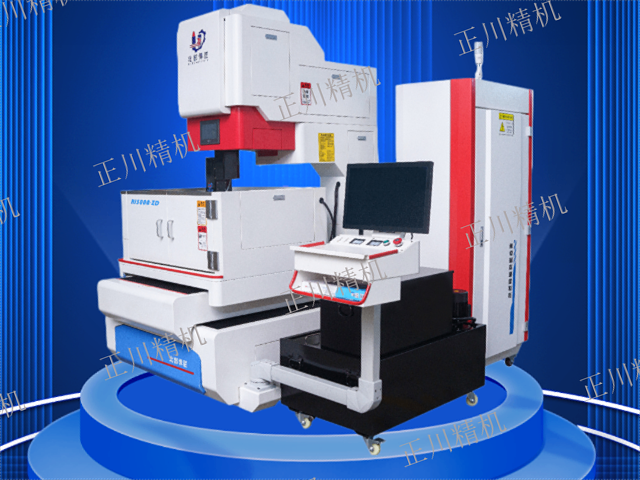
慢走丝线切割机床技术领域的一种慢走丝线切割机床导向装置,包括右安装板和左安装板,所右安装板和左安装板之间插接有电火花线卷收轮,一号导向轮,二号导向轮和三号导向轮,电火花线卷收轮上卷收电火花线,电火花线...
-
成都中走丝自动穿丝线切割机床厂家有哪些
发布时间:2025.08.19
电火花线切割机床自动穿丝装置及穿丝方法,包括夹丝机构,送丝机构和牵丝机构;所述夹丝机构包括上丝臂的夹丝机构和下丝臂的夹丝机构;送丝机构设置在上丝臂右侧导轮外侧下方;上丝臂的夹丝机构,安装在上丝臂的丝杆...
-
 雅安快走丝线切割机床维修电话
发布时间:2025.08.19
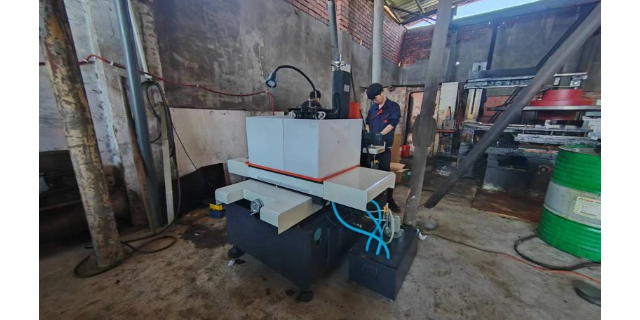
电极丝(钼丝)电极丝的质量、安装、保存等因素直接关系到加工后工件质量的好坏。检查电极丝是否选择得当,加工厚工件应选用粗一点的电极丝,这样有利于排屑,也可提高其张力;检查电极丝安装的松紧程度,太松时,电...
-
 中走丝线切割机床报价表
发布时间:2025.08.19
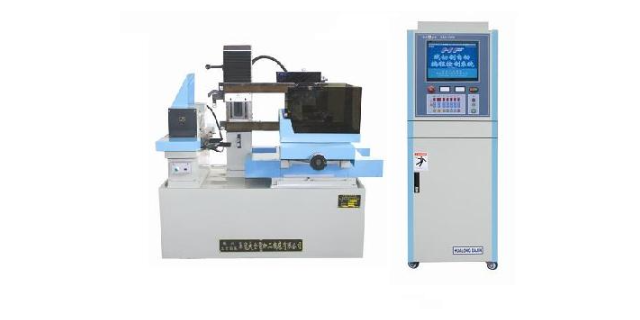
高频脉冲电源的改造以往的HS-WEDM所用的高频脉冲电源是基于一次切割工艺而设计,既要获得较高的切割速度,又要保证加工表面质量不能太差,即在加工表面粗糙度RA《=2.5UM的情况下,有较高的切割速度,...
-
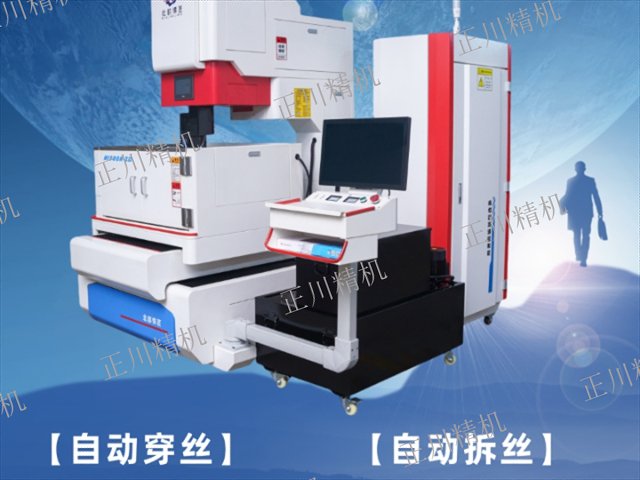 眉山数控智能自动穿丝线切割机床生产厂家
发布时间:2025.08.19
中走丝线切割机智能光学自动穿丝装置及穿丝方法,包括工业相机,二维移动机构,夹线夹子和切割机床;所述二维移动机构活动式放置在切割机床的XY数控工作台上;线夹子夹持在二维移动机构夹持固定的钼丝上;业相机位...
-
DK7735快走丝线切割机床厂家电话
发布时间:2025.08.18
防止出错:线割出错是尽量要避免的,所以可以设置一个安全模式,在这个模式下是对防止出错有保障的,包括:①不摇数,用机床走数②架模确保牢固可靠③分中检查几遍④程序经过他人确认⑤加工位置加工要求要记录在图纸...