-
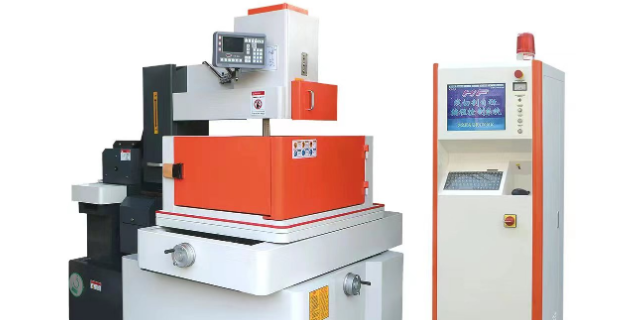
 四川电火花砂线机厂家供应
发布时间:2025.12.11
金刚石线的长度及对材料硬度的要求C型往复走丝金刚石线切形机的走线结构是储丝筒往复走线,金刚线不是封闭的,根据客户需要,可存储200-360米金刚线左右。因为C型往复走丝金刚石线切形机金刚线长度是环形线...
-
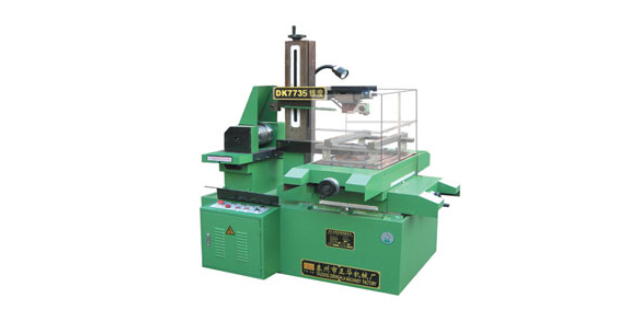 模具加工线切割机床什么牌子好
发布时间:2025.12.10
区分快走丝线切割,中走丝线切割,慢走丝线切割。快走丝电火花线切割的走丝速度为6~12mm/s,电极丝作高速往返运动,切割精度较差。中走丝电火花线切割是在快走丝线切割的基础上实现变频多次切割功能,是近几...
-
 宜宾电火花线切割机床维修公司
发布时间:2025.12.10
线切割中途停止的原因检查线切割机床状态:当线切割中途停止时,应该先检查设备的状态,如工作电流是否正常、键盘是否卡住等,确认是否有异常情况出现。检查电源:线切割机的工作涉及到高压和大电流,所以第一步是检...
-
 德阳中走丝线切割机床可定制
发布时间:2025.12.09
表面粗糙度变差1)切割液使用时间过长,浓度不合适----保持冷却液浓度在11~12.5%,必要时更换切割液。2)主导轮及轴承磨损----观察电极丝运行是否抖动,听各部位轴承有无异常响声,由此来判断是否...
-
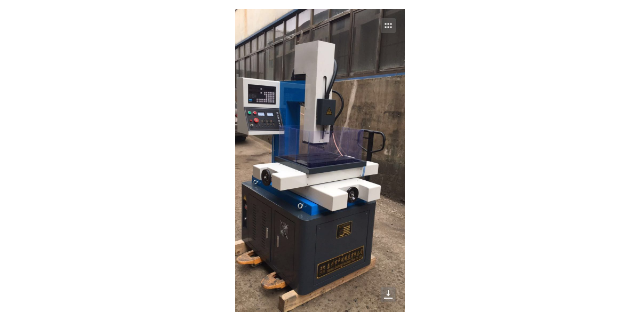 四川穿孔机厂家有哪些
发布时间:2025.12.08
穿轧薄壁毛管时容易发生破尾,是因为顶头将要穿过管坯尾端时,管坯尾端金属的整体性遭到了破坏而将管坯尾部撕裂,且容易卡在孔型中,造成生产事故。它主要与孔型的封闭性不好有关,特别是带导盘的穿孔机,因导盘对毛...
-
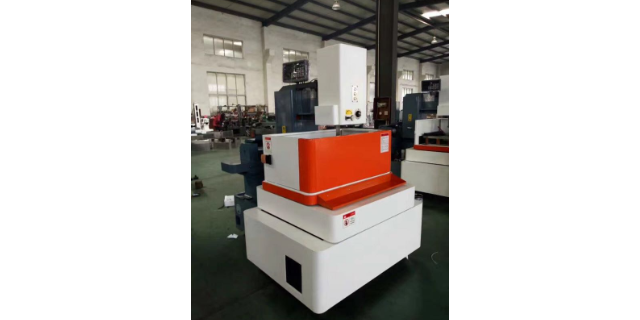 中走丝自动穿丝线切割机床批发商
发布时间:2025.12.08
可回收膨胀螺丝的自动固定装置及其使用方法,包括:墙体和固定座,所述墙体的顶部嵌设有套管,所述套管的内腔螺纹连接有螺栓,所述固定座的内腔设置有旋转机构,所述固定座底部的中心处开设有通槽,所述螺栓的顶部贯...
-
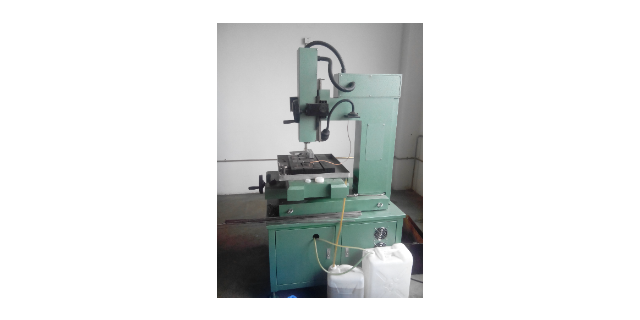 成都实验室穿孔机批发
发布时间:2025.12.07
加工不稳定电极出液口偏斜,出液不直,造成加工不稳定。电极质量不高可能引起这种情况,请更换电极。加工深孔时常短路回退,可能是电极前端不直或钻夹头中心孔与导向器中心孔不同心。若电极前端不直,请换电极方向,...
-
 全自动穿孔机供应商
发布时间:2025.12.06
下面我们来简单说说在平时我们需要注重的维护的4个方面。1.穿孔机水泵里面的曲轴承受着非常大的压力,所以润滑油经过一段时间工作后就要即时更换,如果不及时更换的话,就会造成很严重的后果。因为水泵在小孔机中...
-
 智能线切割机床维修教程
发布时间:2025.12.06
导轮导轮的主要作用是减少摩擦力和将钼丝定位。如出现导轮位置不对、导轮不转、导轮表面有凹槽等问题,就会引发多种疑难故障。导轮位置不对,不可能加工出合格工件;导轮不转,表面磨损加剧,导轮表面很快就会被钼丝...
-
 成都智能中走丝线切割机床厂家现货
发布时间:2025.12.05
恒张力功能,其实线切割机床上采用所谓的恒张力机构早些年就有,不外乎弹簧或重锤等通过机械力来实现,这种方式其实加与不加意义不是太大,因为,当钼丝消耗变细的时候,这种力如果不及时做调整,那只能带来副作用—...
-
 伺服线切割机床维修改造电路图
发布时间:2025.12.04
线切割是一种精密加工方法,但在操作过程中,常常会遇到各种故障。这些故障可能会影响切割质量、生产效率和设备寿命。在本文中,我将详细介绍线切割的常见故障、可能的原因和维修方法,希望能够帮助你更好地理解和处...
-
 穿孔机厂
发布时间:2025.12.04
主传动的方式及特点?穿孔机的主传动电机可以使用直流电机或交流电机。直流电机一般通过传动轴直接与轧辊连接,而交流电机则通过减速机和传动轴与轧辊连接。一个机组可以使用一个电机,即一个电机连接减速机,减速机...
-
 伺服中走丝线切割机床供应商
发布时间:2025.12.03
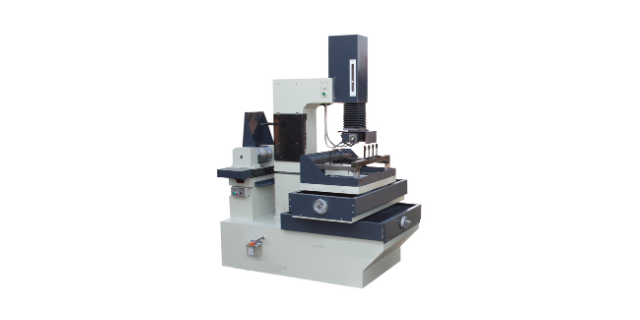
快走丝加工机床比较大的优势在于拥有良好的性能价格比。由于它的实用性、经济性,所以在国内有较大的市场。传统快走丝加工采用一次切割的工艺,加工效率在40㎜²/min左右,表面粗糙度在Ra3.0μm左右,表...
-
成都玉石砂线机供应商
发布时间:2025.12.03
对于没有经验的新手来说,可以用加减法来操作。(这里有个前提,切割模式为旋转切割模式。)不同硬度的翡翠,都可以使用的加减法操作方法:找一块相同硬度的材料或者剩下的边角料,切割一条直缝。切割时,从厂家推荐...
-
全自动穿孔机直销
发布时间:2025.12.03
穿轧薄壁毛管时容易发生破尾,是因为顶头将要穿过管坯尾端时,管坯尾端金属的整体性遭到了破坏而将管坯尾部撕裂,且容易卡在孔型中,造成生产事故。它主要与孔型的封闭性不好有关,特别是带导盘的穿孔机,因导盘对毛...
-
 数控智能自动穿丝线切割机床怎么定价
发布时间:2025.12.03
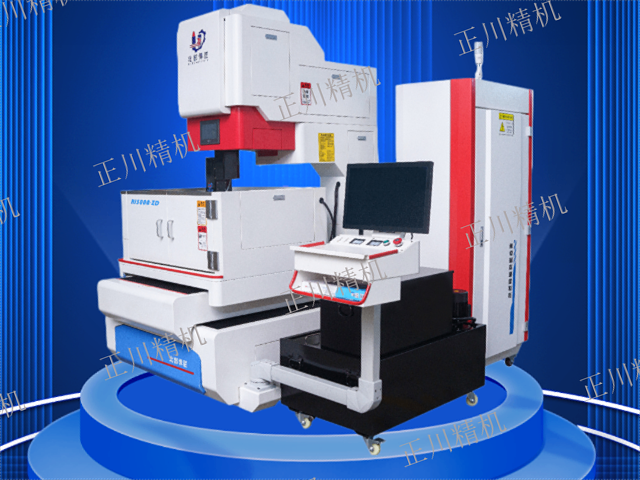
自动穿丝线切割机床产品功能介绍:自动穿丝、自动拆丝、自动化加工。断电保护功能,支持模拟、单步、无人加工方式。五轴全行程精细定位,坐标显示精确到微米。Z轴碰撞保护功能。十字激光定位辅助功能。自动分中。自...
-
 精密数控线切割机床厂家
发布时间:2025.12.02
线切割机床的操作规程步骤如下:1、检查开关旋钮以开启交流稳压电源,开电源开关后再开高压开关,等5分钟方可与负线连接。2、检查稳压电源的输出数据及氖灯数码管是否正常,输入信息5分钟后进行试运算,等正常方...
-
 四川中走丝线切割机床供应厂家
发布时间:2025.12.02
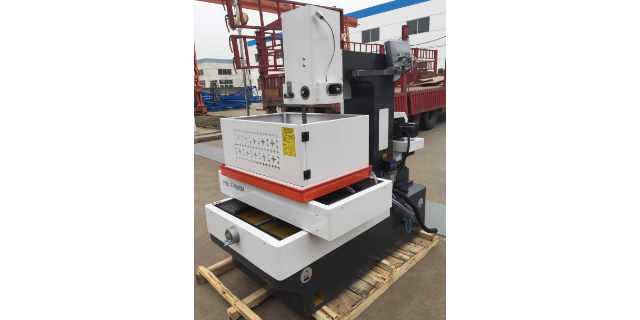
中走丝电火花线切割机的加工质量与慢走丝相似,加工成本与快走丝相近,较好地弥补了慢走丝成本高、快走丝质量差的缺陷。多次切割的加工方式相比于单次切割可以获得更好的加工质量,而且切割次数越多,加工质量越好。...
-
高速精密自动穿丝线切割机床批发价
发布时间:2025.12.02
电源升级。AF35P电火花成形机床,针对刀片模具的找正定位,开发了多边形测量找正功能;为满足刀片模具高表面质量的要求,专门开发了升级版硬质合金抛光电源;数控系统采用新的运动控制算法,实现了放电间隙、智...
-
 成都高效便捷自动穿丝线切割机床厂家现货
发布时间:2025.12.02
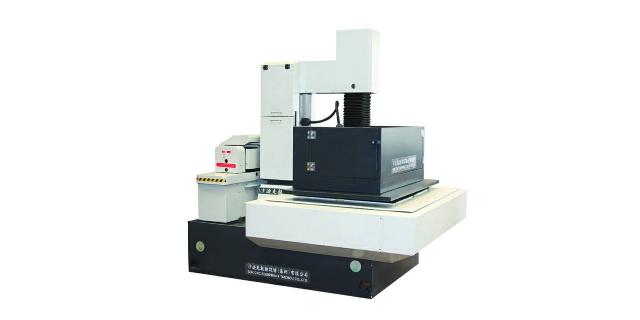
用于刷丝收丝架的半自动切刀,包括收丝架;收丝架上设置有多个收丝轮,多个一一对应带动收丝轮转动的转轴,和多个一一对应驱动转轴的驱动电机;其中,还包括位于收丝架上游的导线架;导线架上设置有多个方框,方框内...
-
 伺服穿孔机品牌
发布时间:2025.12.01
穿孔过程的三个阶段指的是什么?斜轧穿孔整个过程可以分成三个阶段:个不稳定过程—为管坯前端金属逐步充满变形区,即从管坯同轧辊开始接触(一次咬入)到前端金属出变形区,这个阶段中存在着一次咬入和二次咬入。稳...
-
 四川精密线切割机床维修电话
发布时间:2025.12.01
一台线切割机每隔一段时间无规则地断丝。有时能运行一天不断丝,有时一天断几次丝。检查发现线切割加工液发黑,但并无异味。经仔细观察发现,线切割加工液中杂质太多,造成绝缘程度不好,终导致无规律断丝,更换新加...
-
德阳智能线切割机床厂家现货
发布时间:2025.12.01
线切割机床是一种直接利用电火花进行加工的工艺方法,通过电火花的瞬时高温来熔化、氧化以及腐蚀金属,属于电加工范畴。线切割机床本身具有断丝报警,短路回退,编程序传程序,按照程序加工,发送指令给步进电机加工...
-
 精密数控中走丝线切割机床加工
发布时间:2025.12.01
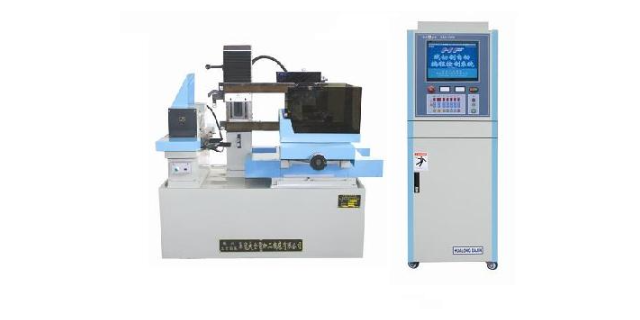
多次切割工艺的研究3.1次切割次切割的主要任务是高速稳定切割。各有关参数选取用原则如下:(1)脉冲参数:应选用高峰值电流大能量切割,采用分组脉冲和脉冲电源逐个增大方法,控制脉冲电流上升率,经获得更好的...
-
 四川线切割机床直销
发布时间:2025.11.30
一、机床的基本结构:1、支承部件,用于安装和支承其他部件和工件,承受其重量和切削力,如床身和立柱等;2、变速机构,用于改变主运动的速度;3、进给机构,用于改变进给量;主轴箱用以安装机床主轴;4、刀架、...
-
四川伺服中走丝线切割机床定制
发布时间:2025.11.30
可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的...
-
模具加工中走丝线切割机床批发厂家
发布时间:2025.11.30
多次切割工艺的研究3.1次切割次切割的主要任务是高速稳定切割。各有关参数选取用原则如下:(1)脉冲参数:应选用高峰值电流大能量切割,采用分组脉冲和脉冲电源逐个增大方法,控制脉冲电流上升率,经获得更好的...
-
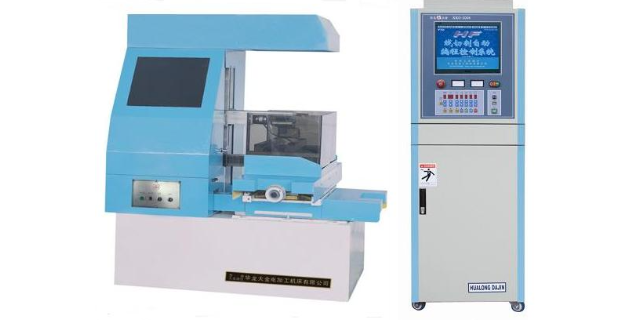 德阳模具加工中走丝线切割机床加工定制
发布时间:2025.11.30
恒张力功能,其实线切割机床上采用所谓的恒张力机构早些年就有,不外乎弹簧或重锤等通过机械力来实现,这种方式其实加与不加意义不是太大,因为,当钼丝消耗变细的时候,这种力如果不及时做调整,那只能带来副作用—...
-
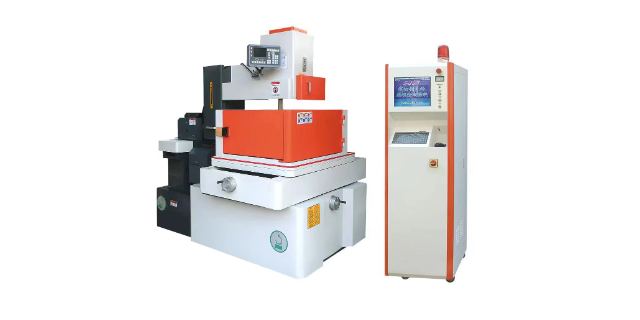 成都高速切割线切割机床可定制
发布时间:2025.11.29
线切割机床是一种直接利用电火花进行加工的工艺方法,通过电火花的瞬时高温来熔化、氧化以及腐蚀金属,属于电加工范畴。线切割机床本身具有断丝报警,短路回退,编程序传程序,按照程序加工,发送指令给步进电机加工...
-
内江市快走丝线切割机床售后服务
发布时间:2025.11.29
相信很多人都是有接触过线切割机床,对于这种产品所带来的就是可以对于一些工艺产品有着特殊的需求,就需要利用机床去带来更多的变化性过程,往往做做到的就是需要懂得去中不断地提升加工产品的方式,这样的一种经典...