标签列表 - 易孚迪感应设备(上海)有限公司
-
 冰箱铜管感应钎焊机床
钎料需选择与铝管材质匹配的低熔点合金,如铝硅系钎料,其熔点通常在 577-615℃之间,能确保在铝管熔化前完成钎焊。助焊剂需具备强还原性,以破除铝表面氧化膜,常用的有氟化物系助焊剂,使用时需控制用量,过多可能残留腐蚀铝管,过少则无法彻底去除氧化膜。同时,助焊剂应与钎料同步熔化,保证焊接过程的连续性。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂生产的感应钎焊设备可适配多种钎料和助焊剂,其技术团队能提供选型指导,各地常驻机构也能及时响应...
发布时间:2026.05.07 -
 触点钎焊感应器
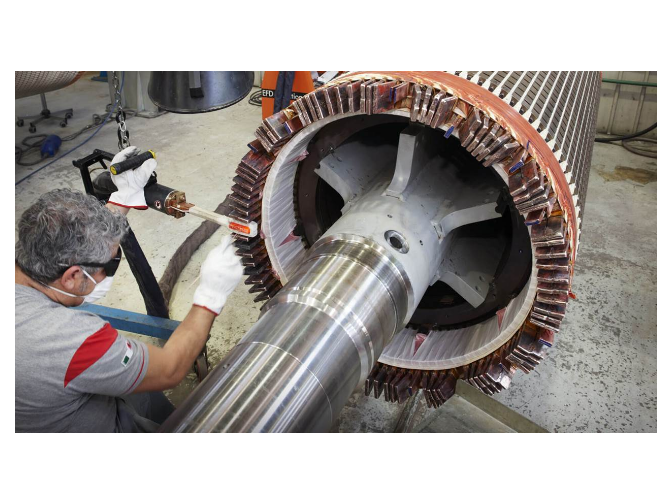
水力发电机组铜排钎焊过程中常见的缺陷包括气孔、裂纹、未熔合、夹渣和焊缝成形不良等。气孔通常由钎剂分解产生的气体或保护气体不纯引起,预防措施包括选用低气孔率钎剂、优化保护气体流量和纯度,以及控制加热速度避免气体滞留。裂纹多因焊接应力或母材与钎料热膨胀系数差异导致,可通过预热、后热或选择低应力钎料来减少裂纹风险。未熔合表现为钎料与母材未充分结合,主要原因是加热温度不足或钎剂去膜不彻底,需确保加热均匀并彻底清洁母材表面。夹渣则由钎剂残留或杂质混入引起,需选用高质量钎剂并严格控制焊接环境清洁度。焊缝成形不良可能因钎料量不足或分布不均导致,需精确控制钎料添加量和焊接参数。易孚迪感应设备(上海)有限公司,...
-
家用冰箱铝管感应钎焊
感应钎焊在风力发电机引线和短路环钎焊中具有明显优势。加热速度快是其一大特点,它利用高频感应电流产生的集肤效应,使工件表面迅速升温至钎焊温度,缩短了加热时间。与传统钎焊方法相比,感应钎焊可以在几分钟甚至更短时间内完成加热过程,提高了生产效率,尤其适合风力发电机大规模生产的需求。加热均匀性也是感应钎焊的重要优势。通过合理设计感应线圈,能使工件表面各部位同时受到均匀的加热,避免了局部过热或加热不足的问题。这对于风力发电机引线和短路环这种对焊接质量要求较高的部件尤为重要,均匀的加热可以保证钎料充分填充接头间隙,形成良好的冶金结合,提高接头的强度和可靠性。感应钎焊还易于实现自动化生产。它可以与机械手、自...
-
 汽轮发电机绞线感应钎焊
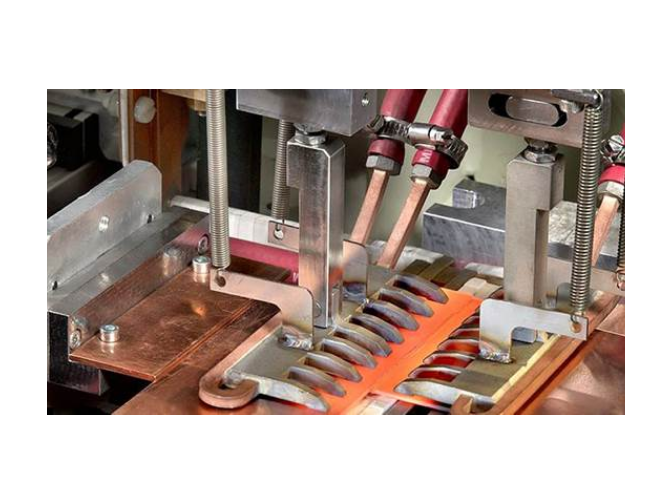
冰箱铜管感应钎焊对环境有一定要求,良好的环境条件有助于保证焊接质量和提高生产效率。首先,焊接车间应保持清洁、干燥,避免灰尘、水分等杂质进入焊接区域,影响钎料的润湿性和焊接接头的质量。灰尘可能会附着在铜管表面,阻碍钎料与铜管的结合;水分在高温下会蒸发,产生气孔等缺陷。其次,要控制车间的温度和湿度,一般温度应保持在10 - 35℃之间,湿度不超过70%。过高的温度和湿度会影响感应钎焊设备的性能和稳定性,同时也可能对铜管和钎料产生不利影响。此外,焊接车间应具备良好的通风条件,及时排除焊接过程中产生的有害气体和烟尘,保护操作人员的身体健康。易孚迪感应设备(上海)有限公司,在为客户提供感应钎焊设备的同时...
-
冰箱不锈钢管感应钎焊生产线
冰箱铜管感应钎焊中常见的缺陷有未焊透、气孔、裂纹等。未焊透主要是由于加热温度不足或加热时间过短,导致钎料未能充分填充铜管间隙。预防方法是合理调整感应钎焊设备的参数,确保加热温度和加热时间达到要求,同时保证铜管表面清洁,提高钎料的润湿性。气孔的产生通常是由于焊接过程中进入了空气或钎料中存在气体。可以通过选用合适的钎剂,在焊接前对铜管和钎料进行充分干燥处理,以及控制焊接环境的风速等方式来预防气孔的产生。裂纹主要是由于焊接应力过大或铜管材质问题引起的。可以通过优化焊接工艺,如采用分段加热、缓冷等方式减少焊接应力,同时严格控制铜管的质量,避免使用有缺陷的材料。易孚迪感应设备(上海)有限公司,凭借其丰富...
-
 家用冰箱不锈钢管感应钎焊自动化线
空调铝管感应钎焊与火焰钎焊相比,具有诸多优势。在加热效率方面,感应钎焊利用电磁感应原理,能在短时间内使铝管迅速升温,加热速度快,生产效率高;而火焰钎焊需要先点燃火焰,再对铝管进行加热,加热速度相对较慢。在加热精度上,感应钎焊可以通过精确控制感应加热设备的参数,实现对铝管局部的精确加热,热影响区小,能有效避免铝管因过热而产生变形和性能下降;火焰钎焊的火焰范围较大,难以精确控制加热区域,容易导致铝管周围组织发生变化。此外,感应钎焊的加热过程在感应线圈内进行,没有明火,安全性高,减少了火灾等安全隐患;火焰钎焊则需要使用燃气,存在一定的安全风险。易孚迪感应设备(上海)有限公司,专注于感应加热设备的研发...
-
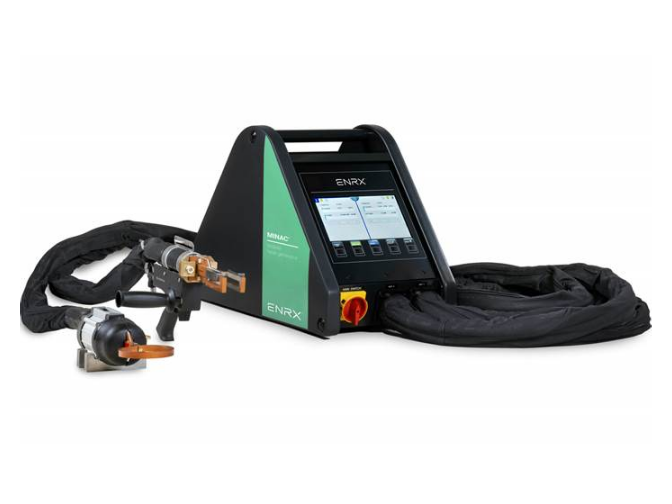 电机感应钎焊
选择大型变压器引线钎焊设备需综合考虑加热效率、温度均匀性、工艺可控性及安全性。感应加热设备因其非接触式加热、能量集中、升温速度快等优势,成为主流选择。具体而言,设备功率需根据引线尺寸和材质确定,例如直径50mm以上的铜引线需配备100kW以上中频电源;频率选择需匹配工件厚度,高频(100-500kHz)适用于薄件,中频(1-20kHz)适用于厚件。此外,设备需具备多段温度曲线设置功能,以适应不同钎料的熔化-保温-冷却工艺要求。易孚迪感应设备(上海)有限公司的感应钎焊系统采用模块化设计,支持功率从10kW到500kW的灵活配置,并配备红外测温仪与PLC控制系统,可实时监测并调整加热参数。其技术的...
-
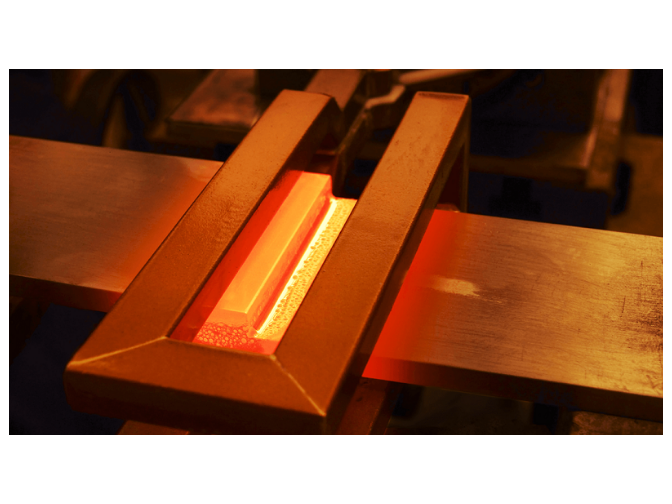 商用空调铝管感应钎焊自动化线
水力发电机组铜排钎焊用的感应钎焊设备需定期维护以确保其稳定运行和延长使用寿命。首先,日常维护包括清洁设备表面和感应线圈,去除灰尘和油污,防止绝缘性能下降;检查冷却系统,确保冷却水流量和温度正常,避免设备过热;检查电气连接,确保接线牢固无松动,防止接触不良引发故障。其次,定期保养包括更换冷却液和过滤器,防止杂质堵塞管道;检查感应线圈的绝缘性能,如有破损需及时修复或更换;对设备进行全方面清洁和润滑,减少机械磨损。此外,需定期校准设备参数,如功率、频率和温度控制,确保其精度符合要求。操作人员应接受专业培训,熟悉设备操作规程和安全注意事项,避免误操作导致设备损坏。易孚迪感应设备(上海)有限公司,作为E...
-
航空发动机感应钎焊
大型变压器引线钎焊中感应线圈的设计至关重要,它直接影响加热效果和焊接质量。设计要点主要有以下几方面。首先是线圈的形状,应根据引线的形状和尺寸进行设计,使感应线圈与引线之间保持良好的耦合,确保感应电流能够均匀地分布在引线表面。对于圆形引线,可采用圆形感应线圈;对于方形引线,则可采用方形感应线圈。其次是线圈的匝数,匝数的多少会影响感应电流的大小和加热功率。一般来说,匝数越多,感应电流越大,加热功率也越大,但同时会增加线圈的电阻和电感,降低设备的效率。因此,需要根据具体的加热要求和设备参数合理确定匝数。再者是线圈的间距,线圈与引线之间的间距过小,会导致引线表面局部过热;间距过大,则会影响感应加热的效...
-
汽车铝管感应钎焊设备
确保铜排与引线钎焊的导电性需要从多个环节入手。首先,选择导电性优良的钎料,钎料的导电性能应与铜排和引线的材质相匹配,以减少焊缝的电阻。其次,保证焊缝的完整性和致密性,避免出现虚焊、气孔、夹渣等缺陷,这些缺陷会增加接触电阻,影响导电性能。在焊接过程中,要精确控制加热温度和时间,确保钎料充分熔化并均匀填充间隙,形成牢固且导电良好的连接。另外,焊后对焊缝进行适当的处理,如去除表面残留的钎剂等杂质,也有助于减少电阻。同时,定期对焊接部位进行导电性检测,及时发现问题并采取措施解决。易孚迪感应设备(上海)有限公司生产的感应加热设备能为高导电性的钎焊连接提供保障,其销售和技术团队可提供专业建议,助力用户实现...
-
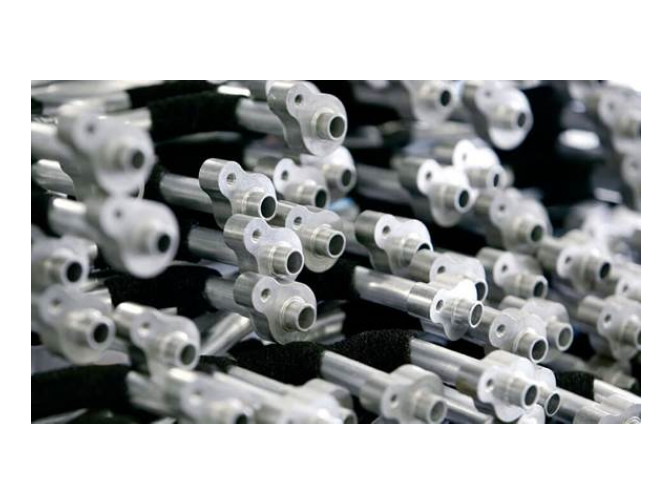 高频钎焊系统
大型变压器引线钎焊常见缺陷包括未熔合、气孔、裂纹及钎料流失,其成因与工艺控制密切相关。未熔合多因加热温度不足或钎料未充分浸润母材所致,可通过提高感应加热功率或延长保温时间解决;气孔则源于焊接区域潮湿或保护气体纯度不足,需严格控制工件预热温度(通常150-200℃)并使用99.99%以上的高纯氩气。裂纹的产生与残余应力有关,可通过优化焊接顺序(如对称焊接)或焊后去应力退火(450-500℃保温2小时)消除。钎料流失则因温度过高或间隙过大引发,需调整加热曲线并严格控制装配间隙。易孚迪感应设备(上海)有限公司的感应钎焊设备集成工艺数据库功能,可存储不同材质引线的加热参数,并通过模拟软件预测焊接缺陷风...
-
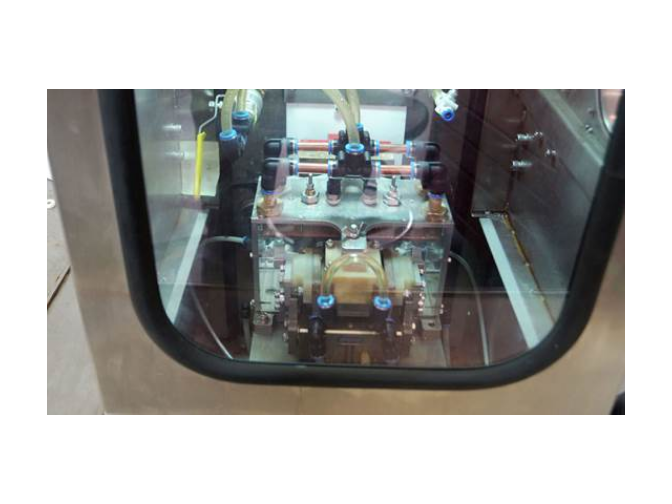 德国感应钎焊装置
风力发电机引线钎焊中钎料溢出会导致绝缘污染、电气短路等严重问题,需通过以下措施避免:一是控制钎料添加量。根据引线间隙尺寸(通常为0.05mm-0.2mm),精确计算所需钎料体积(公式:V=π×(d₁+d₂)/4×h×k,其中d₁、d₂为引线直径,h为间隙深度,k为填充系数1.2-1.5),避免过量添加;二是优化钎料形态。选择流动性适中的钎料形态,如丝状钎料(直径0.5mm-2mm)便于控制添加量,而膏状钎料需通过喷枪均匀涂抹,防止局部堆积;三是调整加热参数。感应钎焊时,通过降低加热功率(如从50kW降至30kW)或延长保温时间(如从10s延长至20s),使钎料缓慢熔化并填充间隙,减少因剧烈沸腾...
-
 管路感应钎焊机床
大型变压器引线钎焊后的质量检测需采用无损检测与破坏性检测相结合的方法,以确保焊缝的可靠性和耐久性。无损检测方面,X射线检测可清晰显示焊缝内部的气孔、裂纹及未熔合缺陷,检测灵敏度达0.1mm;超声波检测则适用于厚壁引线的近表面缺陷检测,配合相控阵技术可实现三维成像。此外,渗透检测可用于发现表面微裂纹,尤其适合检测复杂结构的引线接头。破坏性检测方面,需按标准截取焊缝样本进行金相分析,观察钎料与母材的扩散层厚度(通常需≥5μm),并通过拉伸试验验证焊缝强度(要求≥母材强度的80%)。易孚迪感应设备(上海)有限公司不*提供感应钎焊设备,还可为客户定制检测工艺方案。其设备配备的数据记录功能,可存储焊接过...
-
汽车钎焊感应器
冰箱铜管感应钎焊设备的维护保养对于延长设备使用寿命、保证设备性能稳定至关重要。日常维护方面,要定期清理设备表面的灰尘和杂物,保持设备清洁;检查设备的电源线、感应线圈等连接部位是否松动,确保连接牢固;观察设备的运行状态,如电源指示灯、温度显示屏等是否正常显示,如有异常及时处理。定期保养方面,要按照设备说明书的要求,定期更换设备的冷却液、滤芯等易损件;对设备的机械部件进行润滑保养,减少磨损;检查设备的电气系统,如接触器、继电器等元件的性能是否正常,确保设备的安全运行。此外,还要建立设备维护保养档案,记录设备的维护保养情况和故障处理情况,为设备的后续维护提供参考。易孚迪感应设备(上海)有限公司,不*...
-
空调管路感应钎焊系统
空调铜管感应钎焊常见缺陷有未焊透、气孔、裂纹等。未焊透主要是由于加热温度不足或接头间隙过大导致钎料未能完全填充间隙,解决方法是适当提高加热温度或调整接头间隙。气孔的产生通常是由于钎剂选择不当或焊接环境潮湿,使气体在钎料凝固时无法逸出,应选择合适的钎剂并保持焊接环境干燥。裂纹的出现可能是由于焊接应力过大或铜管材质问题,可通过优化焊接工艺、预热和后热处理等方法减少焊接应力,同时严格控制铜管的质量。易孚迪感应设备(上海)有限公司,在长期的服务过程中积累了丰富的空调铜管感应钎焊经验。公司的技术团队能够针对客户遇到的焊接缺陷问题,提供专业的分析和解决方案,帮助客户提高焊接质量。钎焊后如何检查铜排与引线的...
-
 冷藏车铜管感应钎焊装置
两者的材质特性差异明显,铝管易氧化且导热性更强,焊接时需更高效的氧化膜去除措施和更快的加热速度;铜管氧化程度低,加热控制相对容易。钎料选择不同,铝管常用铝硅钎料,铜管多选用铜银钎料。焊接温度也有区别,铝管钎焊温度一般在 580-620℃,铜管则在 650-800℃。此外,铝管焊接对助焊剂的依赖性更高,且接头强度通常低于铜管焊接。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂生产的感应钎焊设备可针对两者差异调整参数,珠海、北京、广州、韩...
-
家用冰柜不锈钢管感应钎焊自动化线
两者的材质特性差异明显,铝管易氧化且导热性更强,焊接时需更高效的氧化膜去除措施和更快的加热速度;铜管氧化程度低,加热控制相对容易。钎料选择不同,铝管常用铝硅钎料,铜管多选用铜银钎料。焊接温度也有区别,铝管钎焊温度一般在 580-620℃,铜管则在 650-800℃。此外,铝管焊接对助焊剂的依赖性更高,且接头强度通常低于铜管焊接。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂生产的感应钎焊设备可针对两者差异调整参数,珠海、北京、广州、韩...
-
制冷机不锈钢管感应钎焊机床
常见缺陷包括虚焊、气孔、裂纹等。虚焊主要是因引线表面不洁或加热温度不足导致,预防需严格清洁表面并确保加热温度达标。气孔多由钎料中混入气体或焊接环境湿度高引起,可通过选用高质量钎料、保持焊接环境干燥来避免。裂纹可能是焊后冷却速度过快或焊接应力过大造成,预防需采取缓冷措施并优化焊接工艺。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂生产的感应钎焊设备能精确控制加热过程,有助于减少上述缺陷的产生,其在珠海、北京、广州、韩国的常驻机构还能提供...
-
商用冰柜管路感应钎焊
常见质量问题有焊口泄漏,多因钎料未填满接口或存在气孔,应对需确保钎料用量充足,焊接前清理接口杂质。焊口强度不足可能是加热温度不够或钎料选择不当,需提高加热温度至合适范围,选用匹配的钎料。铜管变形多因加热时间过长或温度过高,应缩短加热时间,优化温度参数。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂的技术团队能为解决这些质量问题提供专业建议,其生产的感应钎焊设备可减少质量问题的发生,售后服务部门也能提供及时支持。汽车钎焊感应器适配汽车...
-
水冷机管路感应钎焊
风力发电机引线钎焊后的质量检测是确保发电机长期可靠运行的关键环节,其必要性体现在以下方面:一是防止电气故障。钎焊接头若存在虚焊、气孔或裂纹等缺陷,会导致接触电阻增大,引发局部过热甚至烧毁引线,造成发电机停机或火灾事故;二是避免机械失效。在风力发电机运行过程中,引线需承受振动、拉扯等机械应力,钎焊接头若强度不足,可能发生断裂,影响电能传输;三是保障绝缘性能。钎焊过程中若钎料溢出或表面处理不当,可能污染引线绝缘层,导致爬电或击穿风险;四是符合行业标准。风力发电机需通过IEC 61400、GB/T 19963等国内外标准认证,钎焊接头质量是认证的重要指标之一。常见的检测方法包括:目视检查(观察接头表...
-
 分配器感应钎焊电源
风力发电机引线钎焊后需进行全方面检验。外观检查是首要步骤,检查钎焊接头表面是否平整、光滑,有无裂纹、气孔、夹渣等缺陷。同时,查看引线与连接部位的过渡是否自然,有无明显的凸起或凹陷。无损检测是确保焊接质量的重要手段,常用的方法有X射线检测和超声波检测。X射线检测可以清晰地显示钎焊接头内部的缺陷,如未焊透、气孔等;超声波检测则能检测出接头内部的裂纹等缺陷。此外,还可进行电阻测量,通过测量钎焊接头的电阻值,判断其导电性能是否符合要求。若电阻值过大,说明接触不良,可能存在焊接缺陷。易孚迪感应设备(上海)有限公司,作为ENRX集团在感应加热设备行业的有名企业,不*提供高质量的感应钎焊设备,还能为客户提供...
-
冰柜管路感应钎焊设备
水力发电机组铜排和引线钎焊时,预热具有重要作用。首先,预热可降低母材与钎料之间的温度梯度,减缓焊接过程中的热应力,从而减少裂纹和变形风险。其次,预热能提高钎剂的活性,促进氧化膜的去除,增强钎料对母材的润湿性,确保焊缝成形良好。此外,对于厚壁铜排或导热性较差的材料,预热可缩短焊接时间,提高生产效率。预热操作需根据铜排材质、尺寸及焊接工艺确定预热温度和时间,通常采用感应加热、火焰加热或电阻加热等方式。感应加热预热具有加热速度快、均匀性好的优点,可通过调节感应加热电源的功率和频率精确控制预热温度。预热时需确保铜排整体受热均匀,避免局部过热导致性能下降。预热完成后,应尽快进行钎焊操作,以减少热量损失和...
-
国产感应钎焊自动化线
常见质量问题有焊口泄漏,多因钎料未填满接口或存在气孔,应对需确保钎料用量充足,焊接前清理接口杂质。焊口强度不足可能是加热温度不够或钎料选择不当,需提高加热温度至合适范围,选用匹配的钎料。铜管变形多因加热时间过长或温度过高,应缩短加热时间,优化温度参数。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂的技术团队能为解决这些质量问题提供专业建议,其生产的感应钎焊设备可减少质量问题的发生,售后服务部门也能提供及时支持。EFD 感应钎焊设备集...
-
变压器引线钎焊
大型变压器引线钎焊过程中产生气孔会影响焊接接头的质量,降低其机械性能和电气性能。产生气孔的原因主要有以下几方面。一是钎料和母材表面存在油污、氧化膜等杂质,在钎焊过程中这些杂质分解产生气体,若气体来不及逸出就会形成气孔。二是钎剂选择不当或使用量不足,钎剂具有去除氧化膜和防止氧化的作用,如果钎剂不能有效发挥作用,会导致气体产生和积聚。三是钎焊温度过高或保温时间过长,会使钎料中的气体溶解度增加,冷却时气体析出形成气孔。四是焊接环境湿度较大,空气中的水分在钎焊过程中蒸发产生气体。解决方法包括:钎焊前对钎料和母材表面进行彻底清理,去除油污、氧化膜等杂质;根据母材和钎料的类型选择合适的钎剂,并严格控制钎剂...
-
进口钎焊生产线
冰箱铜管感应钎焊相比传统的气焊等方式,具有加热速度快的优势,能在短时间内完成焊接,减少铜管因长时间加热而产生的氧化和变形。焊接过程中能量集中,只对焊接部位加热,对周围部件影响小,能保护冰箱其他元件。此外,感应钎焊的自动化程度高,可实现批量生产,提高生产效率,且焊接质量稳定,减少了人为操作带来的误差。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。我司生产的感应钎焊设备充分发挥了这些优势,为冰箱铜管焊接提供高效稳定的解决方案,各地常驻机构能及时响应客户需求...
-
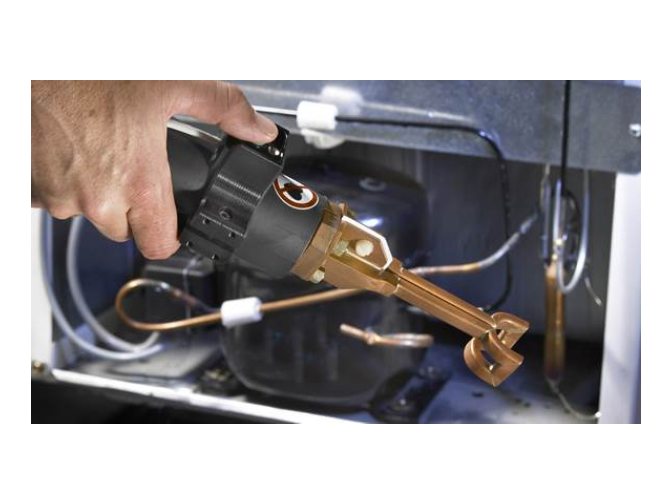 航空发动机不锈钢管感应钎焊
风力发电机引线钎焊后需进行全方面检验。外观检查是首要步骤,检查钎焊接头表面是否平整、光滑,有无裂纹、气孔、夹渣等缺陷。同时,查看引线与连接部位的过渡是否自然,有无明显的凸起或凹陷。无损检测是确保焊接质量的重要手段,常用的方法有X射线检测和超声波检测。X射线检测可以清晰地显示钎焊接头内部的缺陷,如未焊透、气孔等;超声波检测则能检测出接头内部的裂纹等缺陷。此外,还可进行电阻测量,通过测量钎焊接头的电阻值,判断其导电性能是否符合要求。若电阻值过大,说明接触不良,可能存在焊接缺陷。易孚迪感应设备(上海)有限公司,作为ENRX集团在感应加热设备行业的有名企业,不*提供高质量的感应钎焊设备,还能为客户提供...
-
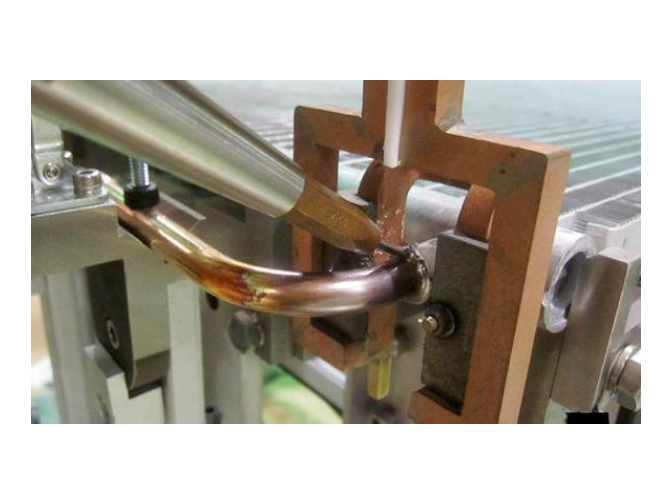 EFD INDUCTION感应钎焊生产线
选择适合冰箱铝管感应钎焊的设备需要综合考虑多方面因素。首先,要根据铝管的规格和焊接要求确定设备的功率。功率过小无法使铝管达到焊接温度,功率过大则可能造成能源浪费和铝管烧毁。一般来说,对于较小直径和壁厚的铝管,可选择功率较低的设备;对于较大直径和壁厚的铝管,则需要功率较高的设备。其次,设备的频率也是一个重要因素。不同频率的设备适用于不同尺寸的铝管,高频设备适用于小尺寸铝管的焊接,加热速度快;低频设备适用于大尺寸铝管的焊接,加热深度大。再者,要考虑设备的稳定性和可靠性。选择具有良好口碑和品牌名气的设备供应商,确保设备在长时间运行过程中性能稳定,减少故障发生的概率。易孚迪感应设备(上海)有限公司,是...
-
冰箱铜管感应钎焊装置
冰箱铝管感应钎焊具有普遍的适用范围。在冰箱制造行业,它可用于冰箱制冷系统中各种铝管的连接,如蒸发器铝管、冷凝器铝管等的焊接。这些铝管的连接质量直接影响冰箱的制冷效果和使用寿命,感应钎焊能够提供高质量的焊接接头,保证制冷系统的密封性和可靠性。除了冰箱行业,感应钎焊还适用于其他使用铝管的领域,如空调、汽车制冷系统等。在空调中,铝管用于制冷剂的循环,感应钎焊可实现铝管的高效连接,满足空调大规模生产的需求。在汽车制冷系统中,由于空间有限且对焊接质量要求较高,感应钎焊的非接触式加热和精确的温度控制优势得以充分发挥。易孚迪感应设备(上海)有限公司,作为感应加热设备的专业供应商,其产品凭借先进的技术和可靠的...
-
汽车不锈钢管感应钎焊设备
感应钎焊与火焰钎焊在冰箱铝管焊接中存在明显差异,主要体现在加热效率、工艺精度及环保性三方面。加热效率方面,感应钎焊通过电磁感应直接加热铝管,能量转换效率达85%以上,较火焰钎焊(能量利用率约40%)节能50%以上;例如,钎焊一根2米长的φ8mm铝管,感应钎焊只需8秒,而火焰钎焊需20秒以上。工艺精度上,感应钎焊加热区域可控性强,可通过调整感应线圈形状(如螺旋线圈、平面线圈)实现局部精确加热,避免对铝管两端密封件造成热损伤;火焰钎焊则因火焰扩散范围大,易导致邻近区域过热变形。环保性方面,感应钎焊无明火、无废气排放,符合冰箱行业对清洁生产的要求;火焰钎焊需使用氧气-乙炔或液化气,存在燃烧不充分产生...
-
易孚迪感应钎焊生产线
空调铜管感应钎焊后需要进行全方面的质量检测。外观检查是第1步,观察焊接接头表面是否光滑、平整,有无裂纹、气孔、夹渣等缺陷。然后进行密封性检测,可采用气压试验或水压试验的方法,向铜管内充入一定压力的气体或液体,检查是否有泄漏现象。对于一些对焊接强度要求较高的场合,还需要进行力学性能检测,如拉伸试验、弯曲试验等,检测焊接接头的强度和韧性是否符合要求。此外,还可以使用无损检测方法,如X射线检测、超声波检测等,检测焊接接头内部是否存在缺陷。易孚迪感应设备(上海)有限公司,不*提供好的空调铜管感应钎焊设备,还关注焊接质量的检测。公司可以为客户提供相关的检测建议和技术支持,帮助客户建立完善的质量检测体系。...