商机详情 -
多工位感应钎焊系统
钎焊完成后,常用几种方式确认质量。目视检查外观是否饱满;气密或水压试验验证密封;必要时用探伤看内部。对关键零件,抽样做破坏拉力。把检测标准写进检验卡,判定有据可依。在感应加热产线,检测常与生产同步。钎焊接头的可追溯,靠记录完整。方法选对,隐患早发现。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。汽车钎焊感应器贴合零部件轮廓,完成汽车构件焊接区域定向加热。多工位感应钎焊系统
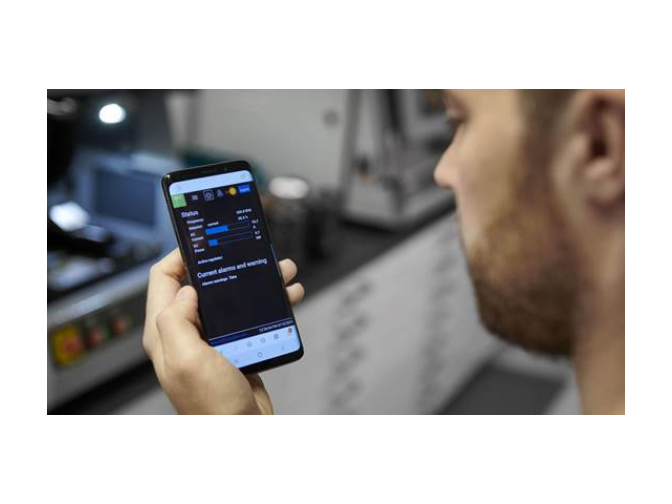
轻量化趋势让薄壁铝与异种材料连接增多。钎焊因母材不熔,适合这类敏感结构。感应加热准确控温,减少变形。在汽车与制冷轻量化中,这种方式被较多产品采用。钎焊接头既要轻又要牢,设计需平衡。把重量目标纳入工艺输入。轻而不弱,靠连接保障。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。电机引线感应钎焊根据短路环和铁芯的材质及尺寸,选择合适的钎料,并将其均匀地放置在焊接部位。
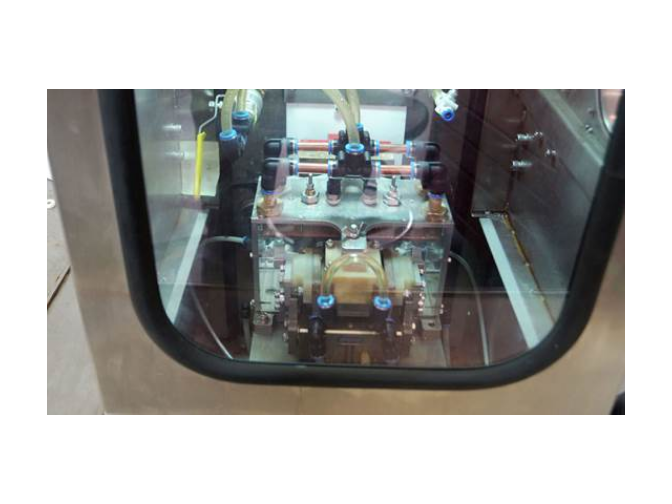
钎焊涉及设备、钎料与气体多方供应。协同好,停产风险低。在感应加热产线,备件周期影响交付。钎焊质量的稳定,也依赖来料一致。把关键物料建安全库存,应对波动。与供应方共享需求,计划更准。关注链路节奏,生产更顺。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。
制冷设备大量使用管路连接,密封是首要要求。易孚迪感应设备(上海)有限公司的感应加热设备服务于空调、冰柜等制冷部件。钎焊在这里承担管路连通任务,接头不能泄漏。感应方式对箱体与保温层影响小。生产中配合保护气体,氧化更少。钎焊质量直接影响制冷效率。结合产品类型,方案更具体。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。引线与铜排钎焊时,温度控制是保证钎焊质量的关键。
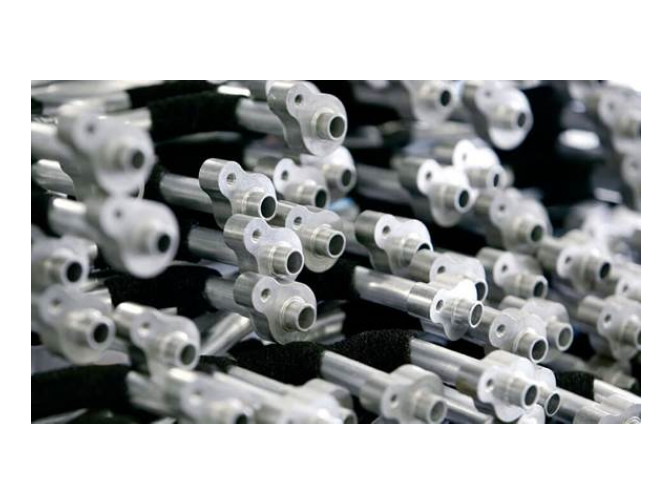
钎焊接头设计有几点原则。间隙留合适,钎料才能靠毛细爬升填满。搭接面积大,承载力更强。在感应加热中,还要考虑热量到达路径。钎焊前的结构预留,决定后期是否好焊。把设计评审提前,能少改模具。接头合理,质量自然稳。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。钎焊后如何检查铜排与引线的焊接质量?挪威感应钎焊设备
高频感应钎焊设备配备数字化控制系统,可预设加热曲线,实现工艺参数量化复现。多工位感应钎焊系统
感应钎焊设备通过多重技术手段保障风力发电机短路环钎焊质量:一是精确控温。设备采用高频感应加热技术,通过调整线圈频率(如10kHz-50kHz)与功率(如5kW-200kW),可精确控制短路环的加热温度与升温速率,避免因温度过高导致铁芯磁性能下降或钎料过度流淌;二是均匀加热。针对短路环的环形结构,设备配备定制化感应线圈(如螺旋式、平面式),确保电磁场均匀覆盖整个加热区域,消除局部过热或欠热现象,使钎料在360°方向上同步熔化与填充;三是实时监测。设备集成红外测温仪或热电偶,可实时采集短路环表面温度数据,并通过PLC控制系统动态调整加热参数,确保温度波动范围小于±5℃,满足钎料熔化与凝固的工艺窗口要求;四是工艺追溯。设备配备数据记录模块,可存储每次钎焊的温度曲线、加热时间、功率等关键参数,为质量管控提供可追溯依据,便于分析不良品原因并优化工艺。易孚迪感应设备(上海)有限公司作为ENRX集团在华重要企业,其感应钎焊设备已普遍应用于金风科技、远景能源等头部风力发电机制造商的短路环生产中,设备稳定性与工艺重复性达到国际先进水平。多工位感应钎焊系统