商机详情 -
航空发动机铝管感应钎焊装置
感应钎焊与火焰钎焊在冰箱铝管焊接中存在明显差异,主要体现在加热效率、工艺精度及环保性三方面。加热效率方面,感应钎焊通过电磁感应直接加热铝管,能量转换效率达85%以上,较火焰钎焊(能量利用率约40%)节能50%以上;例如,钎焊一根2米长的φ8mm铝管,感应钎焊只需8秒,而火焰钎焊需20秒以上。工艺精度上,感应钎焊加热区域可控性强,可通过调整感应线圈形状(如螺旋线圈、平面线圈)实现局部精确加热,避免对铝管两端密封件造成热损伤;火焰钎焊则因火焰扩散范围大,易导致邻近区域过热变形。环保性方面,感应钎焊无明火、无废气排放,符合冰箱行业对清洁生产的要求;火焰钎焊需使用氧气-乙炔或液化气,存在燃烧不充分产生CO的风险。此外,感应钎焊的自动化程度高,可集成自动送料、旋转定位及质量检测模块,适合大批量生产线;火焰钎焊则依赖人工操作,效率低且质量波动大。易孚迪感应设备(上海)有限公司不*提供感应钎焊设备,还可为客户定制工艺方案。其设备配备的数据记录功能,可存储焊接过程中的温度、时间等参数,为质量追溯提供依据。铜排与引线钎焊时如何防止氧化?航空发动机铝管感应钎焊装置
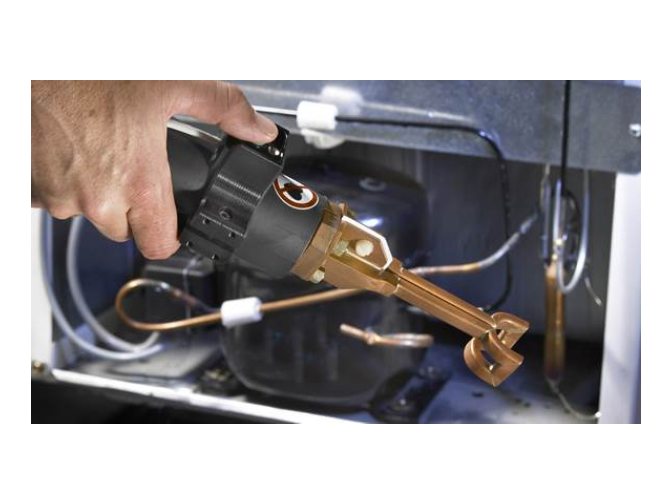
风力发电机引线钎焊中钎料溢出会导致绝缘污染、电气短路等严重问题,需通过以下措施避免:一是控制钎料添加量。根据引线间隙尺寸(通常为0.05mm-0.2mm),精确计算所需钎料体积(公式:V=π×(d₁+d₂)/4×h×k,其中d₁、d₂为引线直径,h为间隙深度,k为填充系数1.2-1.5),避免过量添加;二是优化钎料形态。选择流动性适中的钎料形态,如丝状钎料(直径0.5mm-2mm)便于控制添加量,而膏状钎料需通过喷枪均匀涂抹,防止局部堆积;三是调整加热参数。感应钎焊时,通过降低加热功率(如从50kW降至30kW)或延长保温时间(如从10s延长至20s),使钎料缓慢熔化并填充间隙,减少因剧烈沸腾导致的溢出;四是设计工艺夹具。采用定位销、压紧块等夹具固定引线位置,防止钎焊过程中引线移动导致间隙变化,同时夹具可遮挡非加热区域,避免钎料流淌至绝缘层;五是改进钎剂选择。使用低活性钎剂(如FB102)减少钎料熔化时的气体产生,降低溢出风险。ENRX感应钎焊电源EFD 感应钎焊机床采用 IGBT 晶体管技术,具备稳定输出性能,适配连续批量生产作业。
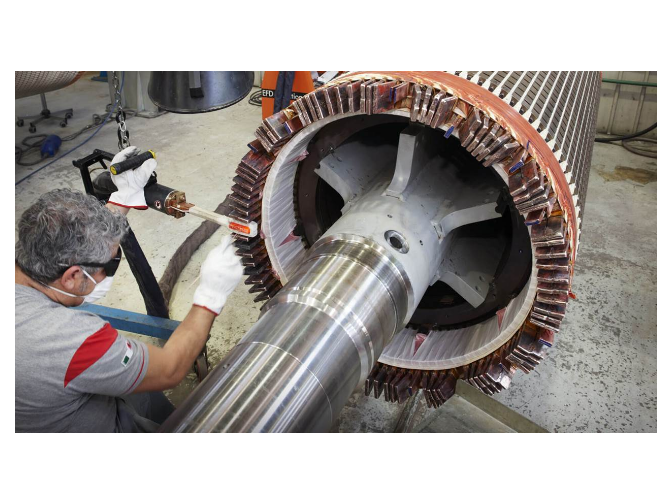
不同规格的铜排与引线在钎焊时存在多方面差异。从加热参数来看,较粗的铜排和引线需要更多的热量和更长的加热时间,以确保整体达到钎焊所需温度;而较细的则需控制热量输入,避免过热。在钎料选择上,大规格连接可能需要强度更高、流动性更好的钎料,以填充较大的间隙并保证连接牢固;小规格连接对钎料的精度要求更高,防止钎料过多或过少影响性能。此外,连接结构的复杂性也会导致钎焊工艺的差异,复杂结构可能需要分段加热或特殊的工装夹具辅助。易孚迪感应设备(上海)有限公司生产的感应钎焊设备具有良好的适应性,可根据不同规格的铜排和引线调整参数,其设计、生产部门能提供定制化设备,满足多样化的钎焊需求。
冰箱铝管感应钎焊的工艺参数需围绕加热温度、加热时间、钎料供给及冷却方式四个重要要素优化。加热温度需精确控制在钎料熔点以上10-30℃,例如使用Al-Si系钎料(熔点577-610℃)时,加热温度应设定为620-640℃,避免温度过高导致铝管熔蚀或钎料挥发;加热时间需根据铝管壁厚调整,如φ8mm铝管在15kW功率下加热时间为3-5秒,过短会引发钎料未熔透,过长则可能使铝管变形。钎料供给方式直接影响填充质量,推荐采用环形钎料环(内径与铝管外径间隙0.1-0.2mm),配合氮气保护(流量5-10L/min)防止氧化;对于长铝管(>1m),需分段加热并同步推送钎料,确保连续填充。冷却方式需采用快速风冷(风速3-5m/s),使钎焊层在10秒内从600℃降至200℃以下,避免慢冷导致脆性相(如Al-Fe-Si三元化合物)析出。易孚迪感应设备(上海)有限公司不*提供感应钎焊设备,还可为客户定制工艺方案。其设备配备的数据记录功能,可存储焊接过程中的温度、时间等参数,为质量追溯提供依据。EFD 感应钎焊机床支持定制化感应线圈设计,贴合工件形状确保热量均匀分布。
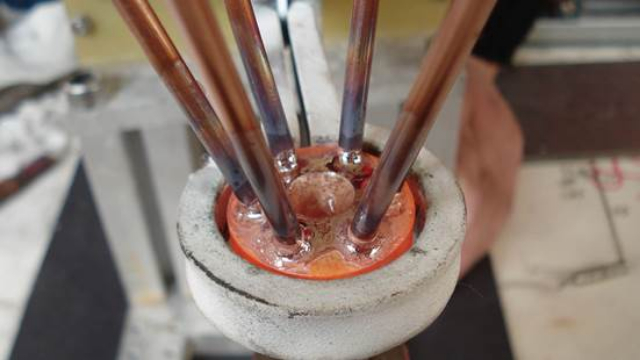
铜排与引线钎焊后的冷却工艺对焊接质量有重要影响。冷却速度需合理控制,若冷却过快,会使焊缝及周边区域产生较大应力,可能导致裂纹等缺陷;冷却过慢则可能增加氧化的风险,同时也会降低生产效率。一般情况下,应采用缓慢冷却的方式,可在保护性气体氛围中自然冷却,确保温度均匀下降,减少应力产生。对于一些对性能要求较高的连接部位,可能需要采用阶梯式冷却,分阶段控制冷却速度。此外,冷却过程中要避免工件受到外力碰撞或振动,防止焊缝变形或开裂。易孚迪感应设备(上海)有限公司生产的感应钎焊设备可配合制定合理的冷却工艺,其设备设计考虑了冷却环节的需求,ENRX集团的技术背景为设备的性能提供了有力保障。钎焊完成后,对铜排与引线焊接质量的检查不可或缺。挪威钎焊电源
保证风力发电机引线钎焊质量需从多个方面入手。航空发动机铝管感应钎焊装置
空调铝管感应钎焊与火焰钎焊相比,具有诸多优势。在加热效率方面,感应钎焊利用电磁感应原理,能在短时间内使铝管迅速升温,加热速度快,生产效率高;而火焰钎焊需要先点燃火焰,再对铝管进行加热,加热速度相对较慢。在加热精度上,感应钎焊可以通过精确控制感应加热设备的参数,实现对铝管局部的精确加热,热影响区小,能有效避免铝管因过热而产生变形和性能下降;火焰钎焊的火焰范围较大,难以精确控制加热区域,容易导致铝管周围组织发生变化。此外,感应钎焊的加热过程在感应线圈内进行,没有明火,安全性高,减少了火灾等安全隐患;火焰钎焊则需要使用燃气,存在一定的安全风险。易孚迪感应设备(上海)有限公司,专注于感应加热设备的研发与生产,其感应钎焊设备能充分发挥这些优势。作为ENRX集团在华的重要布局,我司为客户提供高质量的感应加热解决方案。航空发动机铝管感应钎焊装置