商机详情 -
汽轮发电机端环钎焊
大型变压器引线钎焊的工艺流程一般包括以下几个步骤。焊前准备,包括对引线和钎料进行表面处理,去除油污、氧化膜等杂质,确保表面清洁;根据引线的尺寸和形状设计并制作合适的感应线圈;准备好钎剂、钎料等焊接材料。装配,将引线按照设计要求进行装配,确保引线之间的间隙均匀,然后将感应线圈正确安装在引线上。接着是感应加热,将装配好的引线和感应线圈连接到感应钎焊设备上,启动设备,调节感应电流的频率和功率,使引线表面和钎料迅速加热至钎焊温度。在加热过程中,适时添加钎剂和钎料,钎剂起到去除氧化膜和防止氧化的作用,钎料熔化后填充引线之间的间隙。然后是保温,在钎焊温度下保持一定时间,使钎料充分流动和填充,与母材形成良好的冶金结合。冷却,钎焊完成后,采用合适的冷却方式,如自然冷却或强制冷却,使焊接接头缓慢冷却,减少焊接应力和裂纹的产生。短路环在风力发电机中起着关键作用,其钎焊质量直接影响发电机性能。汽轮发电机端环钎焊
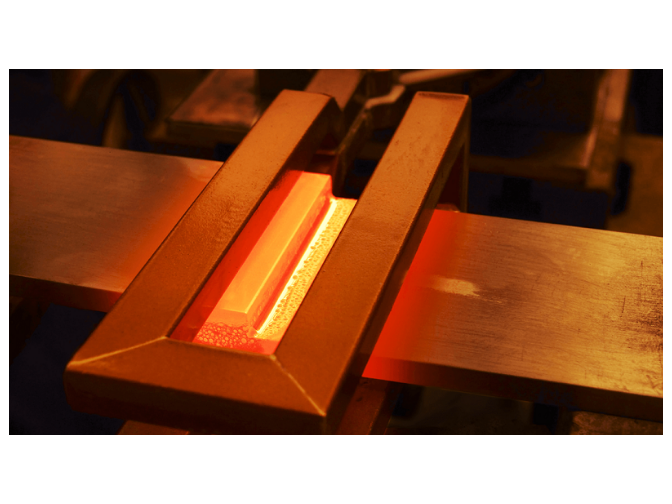
水力发电机组铜排钎焊过程中常见的缺陷包括气孔、裂纹、未熔合、夹渣和焊缝成形不良等。气孔通常由钎剂分解产生的气体或保护气体不纯引起,预防措施包括选用低气孔率钎剂、优化保护气体流量和纯度,以及控制加热速度避免气体滞留。裂纹多因焊接应力或母材与钎料热膨胀系数差异导致,可通过预热、后热或选择低应力钎料来减少裂纹风险。未熔合表现为钎料与母材未充分结合,主要原因是加热温度不足或钎剂去膜不彻底,需确保加热均匀并彻底清洁母材表面。夹渣则由钎剂残留或杂质混入引起,需选用高质量钎剂并严格控制焊接环境清洁度。焊缝成形不良可能因钎料量不足或分布不均导致,需精确控制钎料添加量和焊接参数。易孚迪感应设备(上海)有限公司,作为ENRX集团在中国的技术服务中心,其生产的感应钎焊设备采用先进控制技术,可精确调节加热温度、时间和功率,同时配备专业工艺团队,为客户提供定制化焊接方案,有效预防铜排钎焊过程中的常见缺陷,确保焊接质量达到行业高标准。汽轮发电机绞线钎焊引线与铜排钎焊时,温度控制是保证钎焊质量的关键。
钎焊有通用的工艺与检验规范可循。从接头设计到检测,都有参考做法。在感应加热场景,企业常结合自身产品细化内部标准。钎焊质量的判定,靠明确指标而非感觉。把规范培训到岗,执行才一致。关注标准更新,避免脱节。守规矩,质量有底线。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。
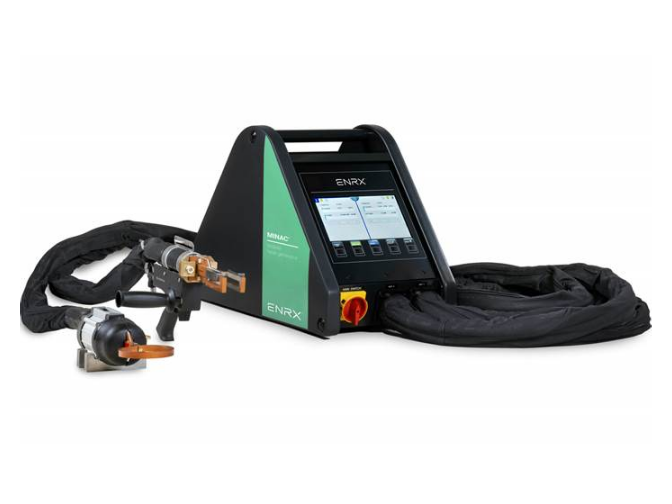
铜排与引线钎焊过程中常见的缺陷包括虚焊、气孔、夹渣、裂纹等。虚焊主要是由于表面处理不彻底,存在氧化层或油污,导致钎料无法与基材良好结合,或加热温度不足、保温时间不够,钎料未充分熔化所致。气孔通常是因为钎焊区域存在气体未及时排出,可能是由于保护性气体流量不足、钎剂挥发产生气体过多,或焊接速度过快等原因造成。夹渣多源于钎剂残留或焊接过程中混入杂质,若钎剂未完全熔化或清理不彻底,就容易形成夹渣。裂纹则可能是由于加热或冷却速度过快,导致应力集中,或钎料与基材热膨胀系数差异较大等因素引起。易孚迪感应设备(上海)有限公司的技术服务部门可针对这些缺陷提供专业分析,其生产的设备能减少缺陷产生,该公司是ENRX集团在全球感应加热设备领域的重要生产基地。高频感应钎焊电源结构紧凑,便于工位安装,满足空间受限场景使用。
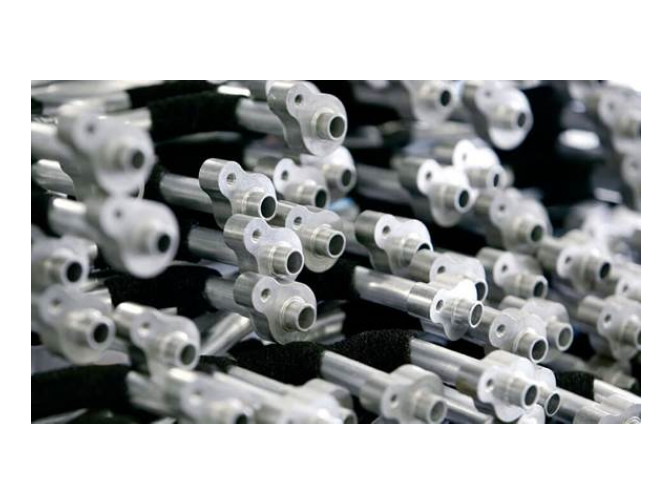
设备需具备足够的功率输出,以适应不同直径空调铜管的焊接需求,通常功率范围在 10 - 30kW。要拥有高精度的温度控制系统,确保温度偏差不超过 ±5℃。设备的感应线圈应具备良好的适配性,可根据铜管的焊接形式(如对接、搭接)进行定制。此外,设备需运行稳定,故障率低,以满足连续生产的要求,同时还应便于操作和维护。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。其生产的感应钎焊设备在功率、温控精度等方面能满足空调铜管焊接的特殊要求,各地常驻机构可提供及时的设备维护服务。高频感应钎焊电源响应速度快,可快速升温至钎料熔化所需温度区间。挪威钎焊电源
引线与铜排钎焊时如何控制温度?汽轮发电机端环钎焊
确保铜排与引线钎焊的导电性需要从多个环节入手。首先,选择导电性优良的钎料,钎料的导电性能应与铜排和引线的材质相匹配,以减少焊缝的电阻。其次,保证焊缝的完整性和致密性,避免出现虚焊、气孔、夹渣等缺陷,这些缺陷会增加接触电阻,影响导电性能。在焊接过程中,要精确控制加热温度和时间,确保钎料充分熔化并均匀填充间隙,形成牢固且导电良好的连接。另外,焊后对焊缝进行适当的处理,如去除表面残留的钎剂等杂质,也有助于减少电阻。同时,定期对焊接部位进行导电性检测,及时发现问题并采取措施解决。易孚迪感应设备(上海)有限公司生产的感应加热设备能为高导电性的钎焊连接提供保障,其销售和技术团队可提供专业建议,助力用户实现良好的导电性能。汽轮发电机端环钎焊