商机详情 -
数字化感应钎焊系统
两者在焊接压力要求上不同,空调铜管因需承受更高的冷媒压力,对焊接接头的密封性和强度要求更严格。使用的钎料也有差异,空调铜管常选用高银含量的钎料以保证接头性能,冰箱铜管可选用成本较低的磷铜钎料。加热参数方面,空调铜管因管径可能更大,加热功率和时间相对更高更长。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂生产的感应钎焊设备可根据两者的区别进行参数调整,满足不同的焊接需求,在珠海、北京、广州、韩国的常驻机构能提供针对性的服务。感应钎焊机床适用于电机定子线圈、汽车管路等部件焊接,满足多种工业制造需求。数字化感应钎焊系统
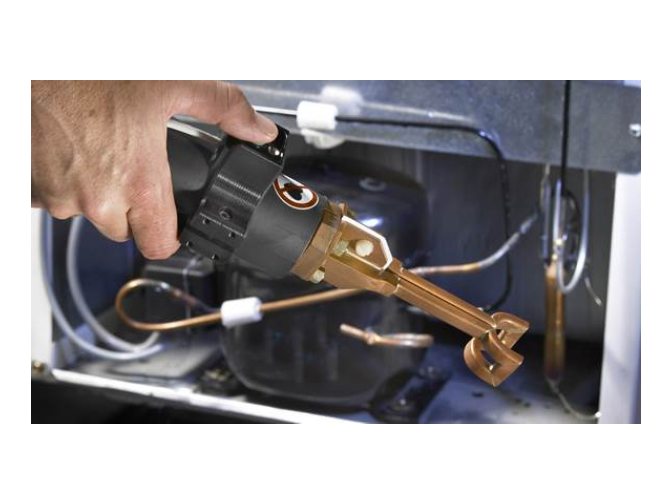
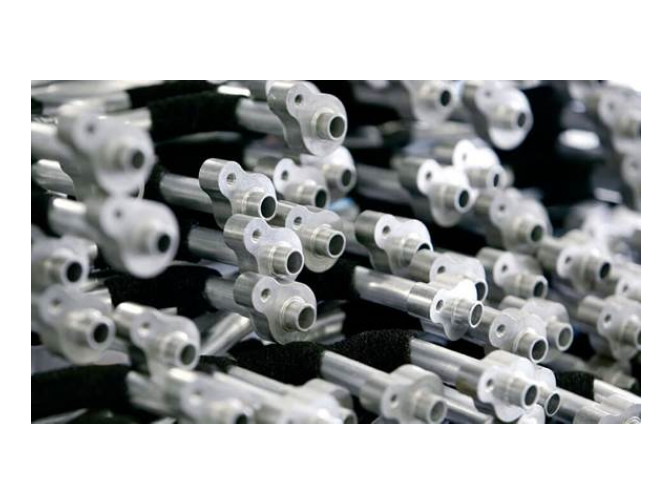
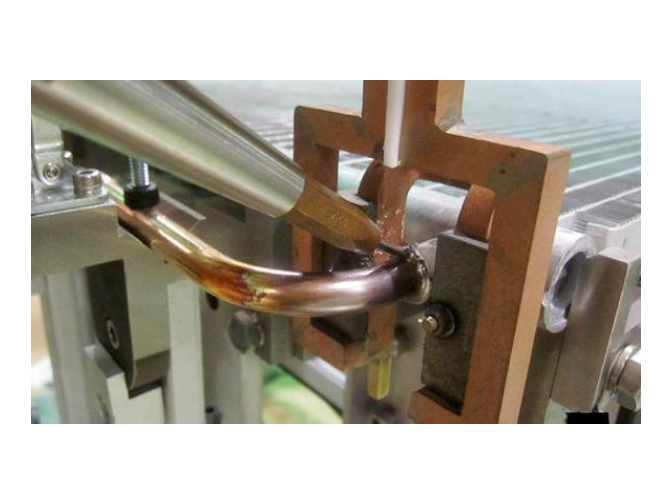
常见质量问题有焊口泄漏,多因钎料未填满接口或存在气孔,应对需确保钎料用量充足,焊接前清理接口杂质。焊口强度不足可能是加热温度不够或钎料选择不当,需提高加热温度至合适范围,选用匹配的钎料。铜管变形多因加热时间过长或温度过高,应缩短加热时间,优化温度参数。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂的技术团队能为解决这些质量问题提供专业建议,其生产的感应钎焊设备可减少质量问题的发生,售后服务部门也能提供及时支持。水冷机铝管感应钎焊生产线汽车钎焊感应器贴合零部件轮廓,完成汽车构件焊接区域定向加热。
不同规格的铜排与引线在钎焊时存在多方面差异。从加热参数来看,较粗的铜排和引线需要更多的热量和更长的加热时间,以确保整体达到钎焊所需温度;而较细的则需控制热量输入,避免过热。在钎料选择上,大规格连接可能需要强度更高、流动性更好的钎料,以填充较大的间隙并保证连接牢固;小规格连接对钎料的精度要求更高,防止钎料过多或过少影响性能。此外,连接结构的复杂性也会导致钎焊工艺的差异,复杂结构可能需要分段加热或特殊的工装夹具辅助。易孚迪感应设备(上海)有限公司生产的感应钎焊设备具有良好的适应性,可根据不同规格的铜排和引线调整参数,其设计、生产部门能提供定制化设备,满足多样化的钎焊需求。
优化风力发电机短路环感应钎焊工艺需从设备参数、钎料选择与操作规范三方面入手:一是设备参数优化。根据短路环材质(如铜、硅钢片)、尺寸(如直径200mm-1000mm)及钎料类型(如银基、铜磷钎料),调整感应线圈的频率(如15kHz-30kHz)、功率(如20kW-200kW)与加热时间(如30s-120s),确保钎料充分熔化且母材不过热;二是钎料与钎剂匹配。选择与母材润湿性好、熔点匹配的钎料,提升钎料流动性;三是操作规范细化。钎焊前需对短路环与铁芯接触面进行机械打磨(粗糙度Ra≤3.2μm)与化学清洗(如酒精擦拭),钎焊时控制钎料添加量(通常为间隙体积的1.2-1.5倍),并采用对称加热方式(如同时加热短路环上下两侧)减少热应力;四是工艺验证。通过制作试样进行拉伸试验(抗拉强度≥母材的80%)、金相分析(观察钎料与母材的扩散层厚度)及电阻测试(接触电阻≤0.5μΩ),验证工艺可行性。易孚迪感应设备(上海)有限公司作为ENRX集团在华技术中心,可提供从工艺试验到批量生产的全程支持,其感应钎焊设备支持多段加热程序设置,可模拟不同工况下的钎焊过程,助力客户快速优化工艺参数。EFD 感应钎焊机床搭载高效变频电源,热效率可达 90% 以上,较传统电阻加热更节能。
水力发电机组铜排和引线钎焊时,预热具有重要作用。首先,预热可降低母材与钎料之间的温度梯度,减缓焊接过程中的热应力,从而减少裂纹和变形风险。其次,预热能提高钎剂的活性,促进氧化膜的去除,增强钎料对母材的润湿性,确保焊缝成形良好。此外,对于厚壁铜排或导热性较差的材料,预热可缩短焊接时间,提高生产效率。预热操作需根据铜排材质、尺寸及焊接工艺确定预热温度和时间,通常采用感应加热、火焰加热或电阻加热等方式。感应加热预热具有加热速度快、均匀性好的优点,可通过调节感应加热电源的功率和频率精确控制预热温度。预热时需确保铜排整体受热均匀,避免局部过热导致性能下降。预热完成后,应尽快进行钎焊操作,以减少热量损失和氧化风险。易孚迪感应设备(上海)有限公司,作为ENRX集团在中国的技术佼佼者,其生产的感应预热设备采用先进控制技术,可精确调节预热参数,确保铜排和引线钎焊前的预热效果达到很好,为高质量焊接提供保障。感应钎焊机床采用非接触式加热方式,配合保护气体使用可减少焊缝氧化现象。智能化钎焊电源
EFD 感应钎焊机床支持定制化感应线圈设计,贴合工件形状确保热量均匀分布。数字化感应钎焊系统
产品是否可靠,常看关键连接是否牢固。钎焊在密封与导通两类要求上表现稳定。制冷管路不漏、电气端子不松,都靠连接质量。在感应加热中,参数一致是可靠前提。钎焊接头经得起温度循环,寿命更长。把可靠性指标写进设计输入,验证有方向。关注长期表现,比单次合格更重要。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。数字化感应钎焊系统