-
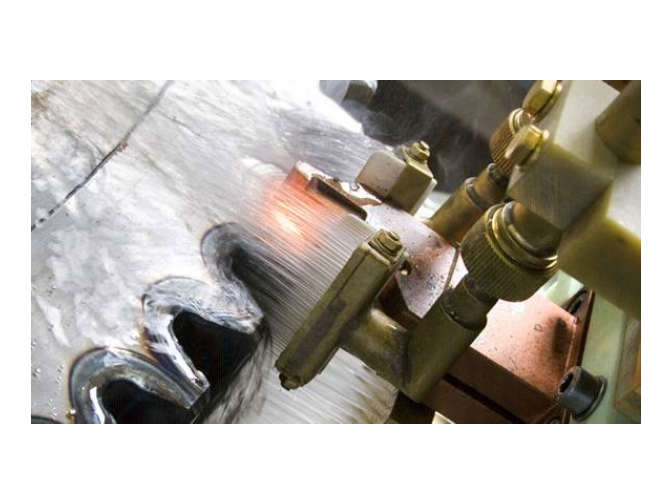
 电机法兰感应淬火回火生产线
发布时间:2025.09.21
感应器设计需满足工件形状、加热均匀性及冷却需求。其要求包括:1)几何匹配,感应器内腔需与工件外形贴合,间隙控制在1-3mm以减少能量损耗;2)冷却结构,采用中空铜管并通水冷却,防止高温变形;3)材料选...
-
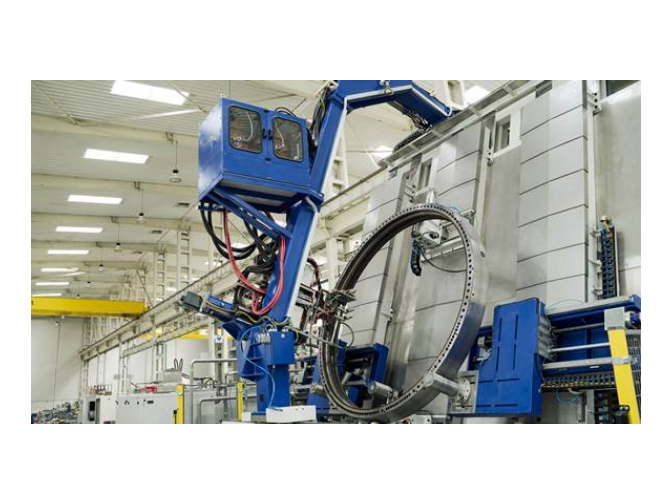 履带板感应淬火回火机床
发布时间:2025.09.21
轴承的压淬处理是一种先进的热处理工艺,旨在提高轴承的耐磨性、硬度和疲劳寿命。在压淬过程中,轴承被置于压淬设备中,通过施加一定的压力,同时结合淬火操作,使轴承材料在压力下发生塑性变形和相变。这种处理方式...
-
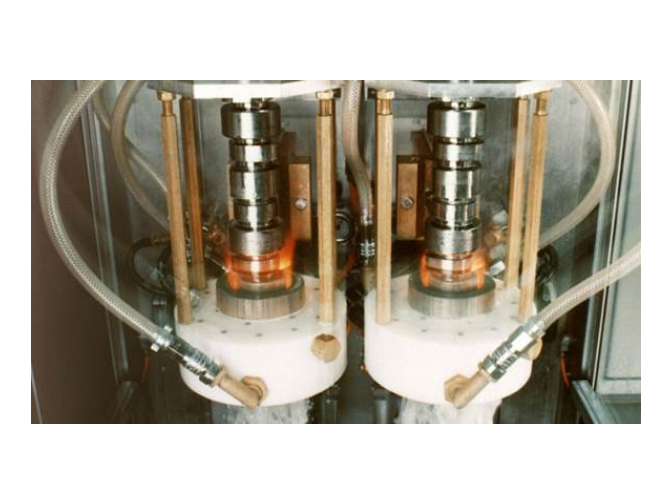 曲轴感应淬火系统
发布时间:2025.09.21
感应淬火可能导致轴类零件弯曲变形,影响直线度。其成因是热应力分布不均,尤其是单端加热或冷却不均。控制方法包括:1)采用旋转加热方式,使轴向温度均匀分布;2)设计对称感应器,同时加热轴的两端或对称部位;...
-
 CVJ感应淬火回火生产线
发布时间:2025.09.20
汽车转向器齿条是实现转向功能的关键部件,它通过与转向齿轮的啮合,将驾驶员的转向操作转化为车轮的转向运动。由于齿条在工作过程中承受着频繁的冲击和摩擦,因此对其耐磨性和疲劳强度有着较高的要求。感应淬火技术...
-
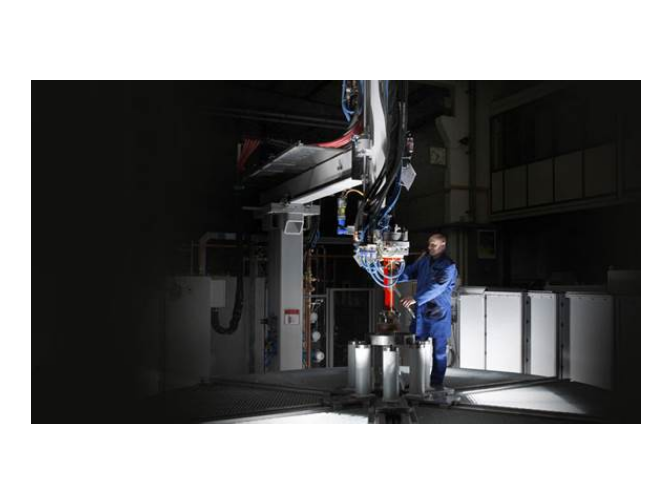 法国感应淬火电源
发布时间:2025.09.20
感应淬火工艺参数需根据材料、零件尺寸及性能要求设定。关键参数包括频率、功率、加热时间、冷却速度及感应器与工件间隙。频率决定电流透入深度,高频(100-500kHz)适用于薄层硬化,中频(1-10kHz...
-
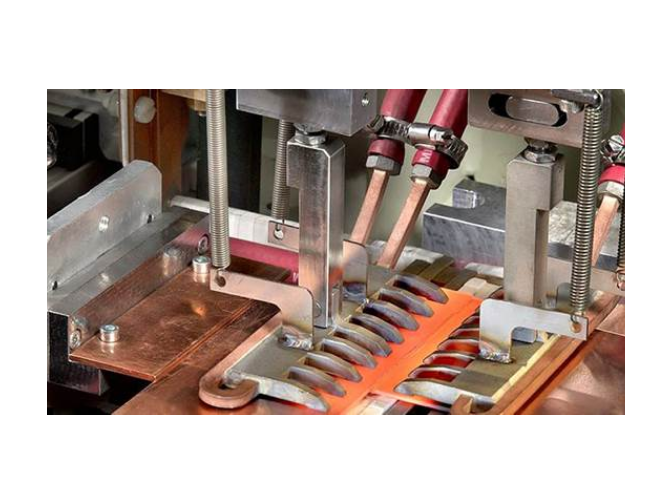 冷藏车不锈钢管感应钎焊
发布时间:2025.09.20
常见缺陷包括虚焊、气孔、裂纹等。虚焊主要是因引线表面不洁或加热温度不足导致,预防需严格清洁表面并确保加热温度达标。气孔多由钎料中混入气体或焊接环境湿度高引起,可通过选用高质量钎料、保持焊接环境干燥来避...
-
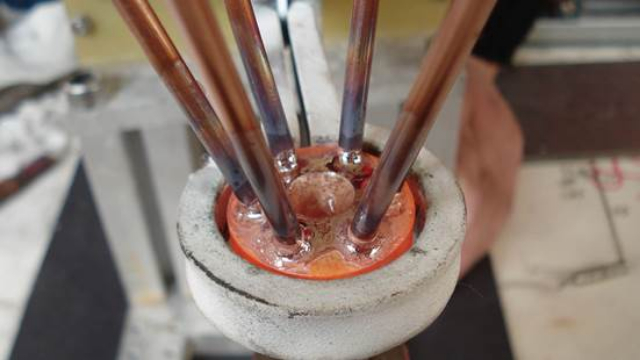 进口感应钎焊自动化线
发布时间:2025.09.19
感应加热在大型变压器引线钎焊中具有明显优势,主要体现在加热效率、工艺精度及环保性三方面。首先,感应加热通过电磁感应直接作用于金属工件,能量转换效率高达90%以上,较传统火焰加热节能40%-60%,尤其...
-
国产感应钎焊系统
发布时间:2025.09.19
大型变压器引线钎焊时防止母材过热非常重要,因为过热会导致母材晶粒长大、性能下降,影响变压器的使用寿命和可靠性。防止母材过热可以从以下几个方面入手。首先是合理选择钎焊方法,感应钎焊具有加热速度快、热影响...
-
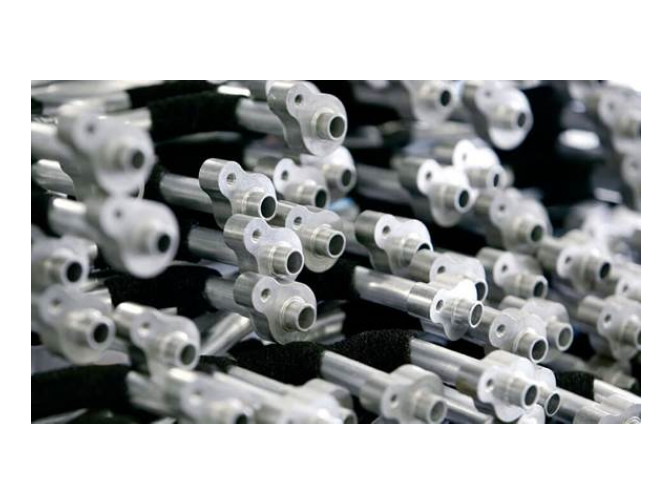 水冷机不锈钢管感应钎焊装置
发布时间:2025.09.18
加热时间也需要严格控制,时间过短,钎料填充不充分;时间过长,会使热影响区扩大,降低接头的性能。通过试验确定好的加热参数,并在生产过程中实时监测和调整。钎料和钎剂的使用也很关键。要选择合适的钎料和钎剂,...
-
大齿轮感应淬火回火机床
发布时间:2025.09.18
同步器是汽车变速器中的重要组成部分,用于确保换挡过程中齿轮的平稳接合,减少换挡冲击和噪声。为了实现同步器齿环的精确配合和优良性能,压淬工艺被广泛应用于其生产过程中。压淬是一种结合了压力与淬火的先进工艺...
-
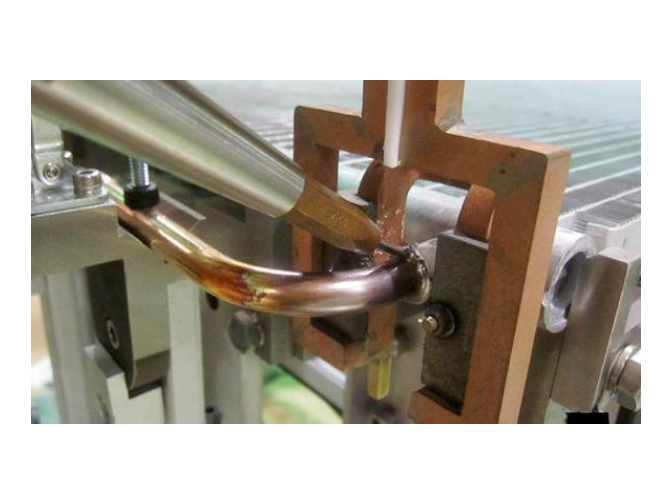 水冷机管路感应钎焊生产线
发布时间:2025.09.18
空调铜管感应钎焊过程中可能会对环境产生一定影响。感应加热设备运行时会产生一定的电磁辐射,虽然其辐射强度通常在安全范围内,但仍需采取屏蔽措施,减少对周围环境和人员的影响。此外,钎剂的使用可能会产生一些废...
-
电力变压器母线排感应钎焊
发布时间:2025.09.17
空调铜管感应钎焊常见缺陷有未焊透、气孔、裂纹等。未焊透主要是由于加热温度不足或接头间隙过大导致钎料未能完全填充间隙,解决方法是适当提高加热温度或调整接头间隙。气孔的产生通常是由于钎剂选择不当或焊接环境...
-
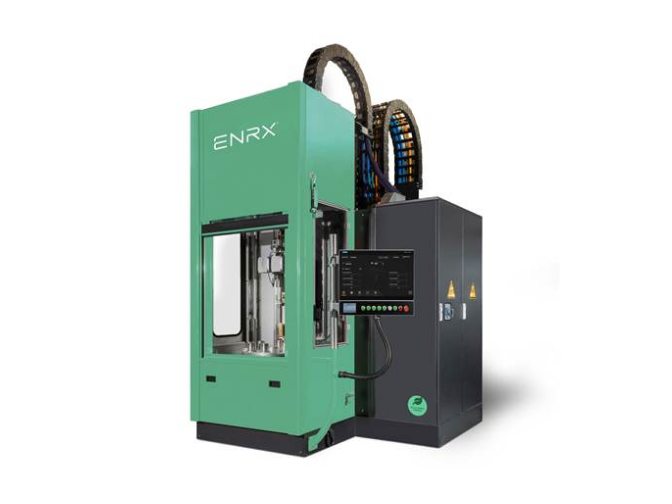 新能源汽车零部件感应淬火
发布时间:2025.09.17
感应淬火变形控制需从工艺、设备及工装三方面入手。工艺上,采用分段加热、对称扫描或预补偿加热,减少热应力;设备上,使用高精度淬火机床,确保工件定位与运动精度;工装上,设计夹具,限制变形方向。例如,同步齿...
-
汽车扭力杆感应淬火系统
发布时间:2025.09.17
汽车零部件感应淬火利用电磁感应原理,将工件置于交变磁场中,使工件内部产生感应电流(涡流),电流通过工件自身电阻产生热量,使工件表面迅速升温至淬火温度,随后快速冷却以获得高硬度的马氏体组织。感应淬火的重...
-
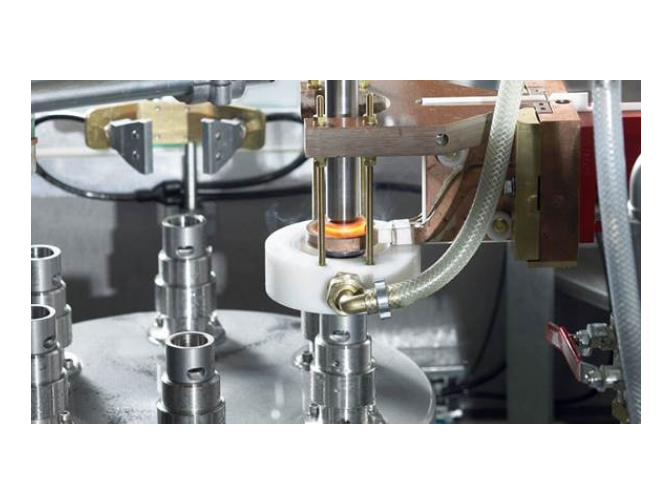 管子感应淬火机床
发布时间:2025.09.17
汽车传动轴是汽车动力传输的关键部件,负责将发动机产生的动力传递至车轮,以驱动汽车行驶。为了确保传动轴在高速旋转和复杂工作环境下具有出色的耐磨性、抗疲劳性和强度,感应淬火技术被广泛应用于其生产过程中。通...
-
倾斜式感应淬火设备
发布时间:2025.09.17
感应淬火普遍应用于汽车动力系统、传动系统及底盘部件。例如,发动机曲轴颈、凸轮轴凸轮需承受高摩擦与交变载荷,感应淬火可提升其耐磨性与疲劳强度;变速器齿轮、同步器齿环经淬火后,齿面硬度与抗点蚀能力增强;传...
-
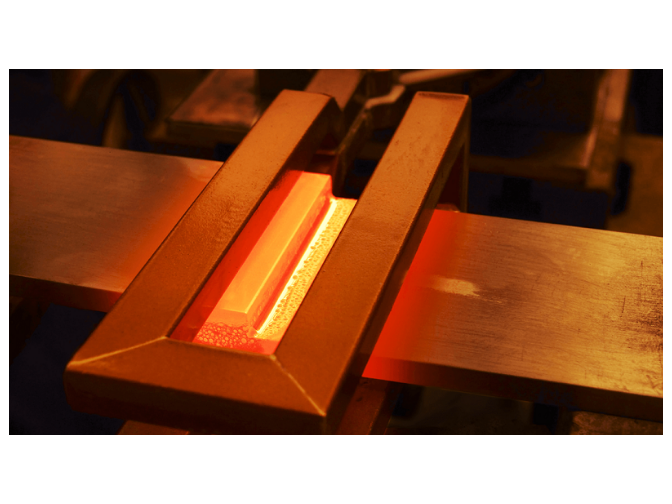 冷冻集装箱管路感应钎焊系统
发布时间:2025.09.17
水力发电机组铜排钎焊过程中常见的缺陷包括气孔、裂纹、未熔合、夹渣和焊缝成形不良等。气孔通常由钎剂分解产生的气体或保护气体不纯引起,预防措施包括选用低气孔率钎剂、优化保护气体流量和纯度,以及控制加热速度...
-
推杆式感应淬火系统
发布时间:2025.09.17
汽车半轴是汽车驱动系统中的重要组成部分,负责将发动机的动力传递到车轮。由于其承受着较大的扭矩和弯曲应力,因此对其材料性能要求较高。感应淬火技术为汽车半轴提供了理想的强化手段。在感应淬火过程中,通过快速...
-
电机轴感应淬火回火生产线
发布时间:2025.09.16
在汽车发动机中,曲轴是一个非常重要的部件,承受着巨大的压力和扭矩。为了确保曲轴具有足够的强度和耐磨性,感应淬火技术被广泛应用于曲轴的生产过程中。感应淬火通过快速加热和迅速冷却的方式,可以在曲轴表面形成...
-
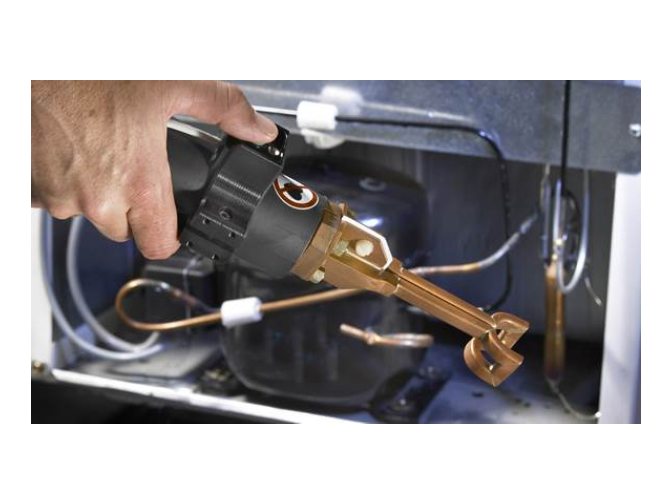 家用冰柜不锈钢管感应钎焊装置
发布时间:2025.09.16
冰箱铝管感应钎焊常见缺陷包括钎料未熔合、气孔、裂纹及铝管变形,其成因与工艺控制、设备精度及材料状态密切相关。钎料未熔合多因加热温度不足或钎料与铝管间隙过大导致,可通过提高加热功率(如从10kW增至12...
-
空调管路感应钎焊装置
发布时间:2025.09.16
风力发电机引线和短路环钎焊常见方法主要有火焰钎焊、感应钎焊和炉中钎焊。火焰钎焊是利用可燃气体与氧气混合燃烧的火焰进行加热,其设备简单、成本低、操作灵活,适用于各种形状和尺寸的工件,尤其对于一些大型、不...
-
中频感应钎焊系统
发布时间:2025.09.16
空调铝管感应钎焊设备的维护保养对于延长设备使用寿命、保证焊接质量至关重要。日常维护方面,要保持设备表面的清洁,定期用干净的布擦拭设备外壳,去除灰尘和油污。检查设备的连接线路是否松动、破损,确保电气连接...
-
 转子轴感应淬火系统
发布时间:2025.09.16
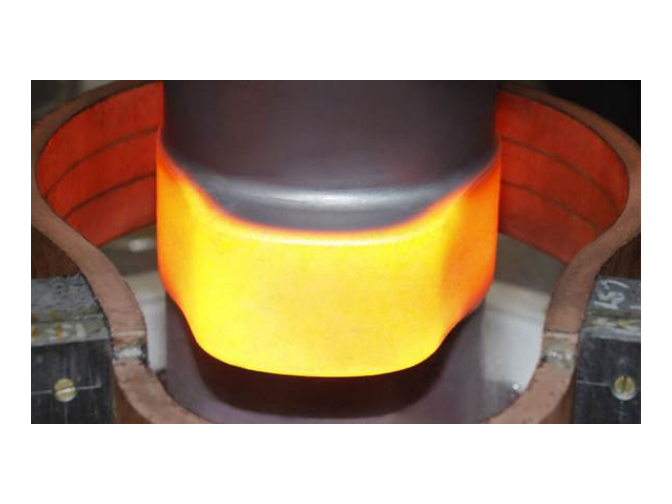
汽车零部件感应淬火利用电磁感应原理,将工件置于交变磁场中,使工件内部产生感应电流(涡流),电流通过工件自身电阻产生热量,使工件表面迅速升温至淬火温度,随后快速冷却以获得高硬度的马氏体组织。感应淬火的重...
-
变速器齿套感应淬火回火机床
发布时间:2025.09.16
滚珠丝杠是精密机械中常用的传动元件,其性能直接影响着机械设备的精度和效率。为了提升滚珠丝杠的耐磨性、硬度和使用寿命,感应淬火技术被广泛应用于其生产过程中。感应淬火利用高频电磁场在滚珠丝杠表面产生涡流,...
-
电机绞线感应钎焊
发布时间:2025.09.16
两者在焊接压力要求上不同,空调铜管因需承受更高的冷媒压力,对焊接接头的密封性和强度要求更严格。使用的钎料也有差异,空调铜管常选用高银含量的钎料以保证接头性能,冰箱铜管可选用成本较低的磷铜钎料。加热参数...
-
 美国感应钎焊自动化线
发布时间:2025.09.16
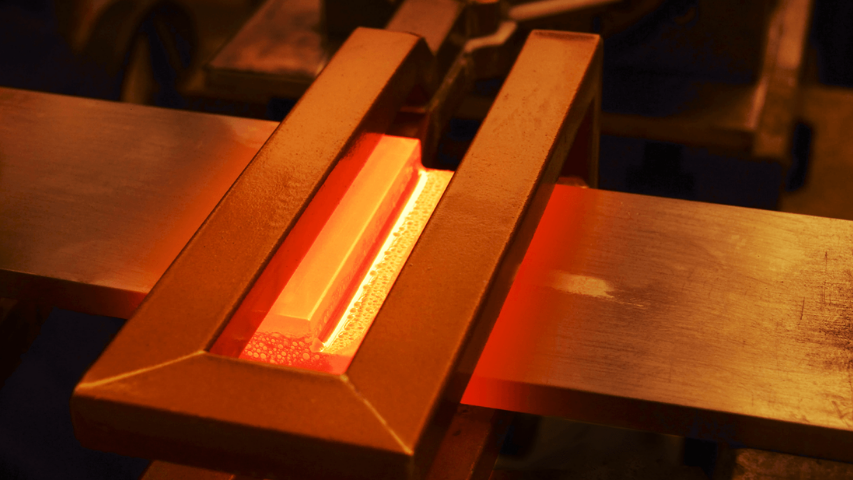
冰箱铝管感应钎焊的工艺参数需围绕加热温度、加热时间、钎料供给及冷却方式四个重要要素优化。加热温度需精确控制在钎料熔点以上10-30℃,例如使用Al-Si系钎料(熔点577-610℃)时,加热温度应设定...
-
汽车管路感应钎焊设备
发布时间:2025.09.15
感应钎焊在风力发电机引线和短路环钎焊中具有明显优势。加热速度快是其一大特点,它利用高频感应电流产生的集肤效应,使工件表面迅速升温至钎焊温度,缩短了加热时间。与传统钎焊方法相比,感应钎焊可以在几分钟甚至...
-
 回转轴承感应淬火系统
发布时间:2025.09.15
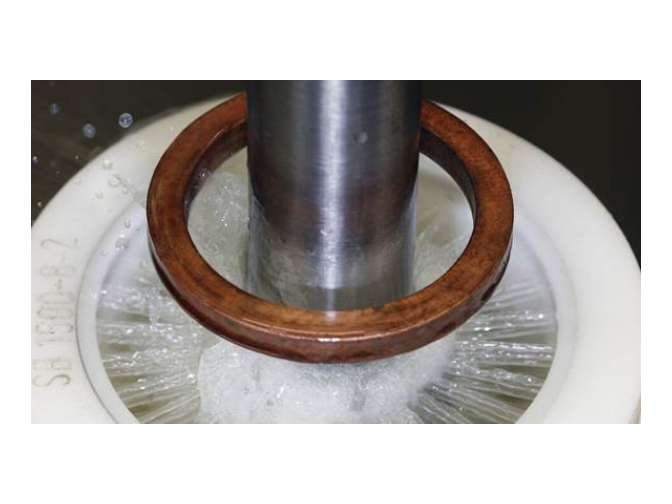
感应淬火自动化需集成机械手、传感器及控制系统。关键步骤包括:1)工件上下料,通过机械手或传送带实现无人化操作;2)定位与夹紧,采用伺服电机驱动的定位装置,确保工件与感应器间隙一致;3)工艺参数监控,通...
-
铜线感应钎焊装置
发布时间:2025.09.15
感应加热在大型变压器引线钎焊中具有明显优势,主要体现在加热效率、工艺精度及环保性三方面。首先,感应加热通过电磁感应直接作用于金属工件,能量转换效率高达90%以上,较传统火焰加热节能40%-60%,尤其...
-
转子轴感应淬火回火设备
发布时间:2025.09.15
汽车等速万向节零件是汽车传动系统中的重要组成部分,负责在不同轴之间的动力传递,同时保持转速恒定。由于其特殊的工作环境和功能要求,等速万向节零件需要具备较高的耐磨性、抗冲击性和疲劳强度。感应淬火技术作为...