-
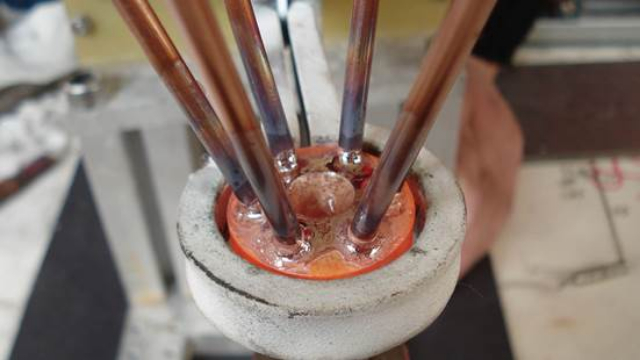
 冷冻集装箱不锈钢管感应钎焊自动化线
发布时间:2025.09.05
选择风力发电机引线和短路环钎焊的钎料和钎剂需综合考虑多方面因素。对于钎料,首先要根据母材的材质来确定。如果母材是铜及铜合金,常用的钎料有银铜钎料、铜磷钎料等。银铜钎料具有良好的流动性、导电性和耐腐蚀性...
-
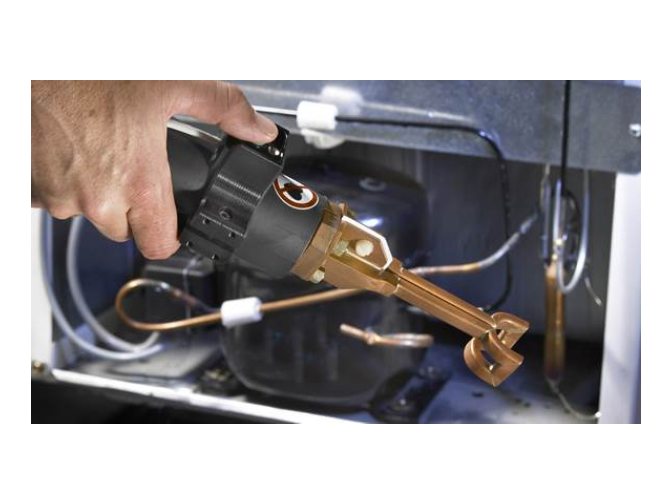 冷冻集装箱铜管感应钎焊电源
发布时间:2025.09.05
冰箱铜管感应钎焊首先要对铜管焊接部位进行预处理,用砂纸打磨去除氧化层,并用酒精清洗干净,确保无油污和杂质。接着,根据铜管规格选择合适的钎料和助焊剂,将钎料放置在焊接接口处,均匀涂抹助焊剂。将感应线圈对...
-
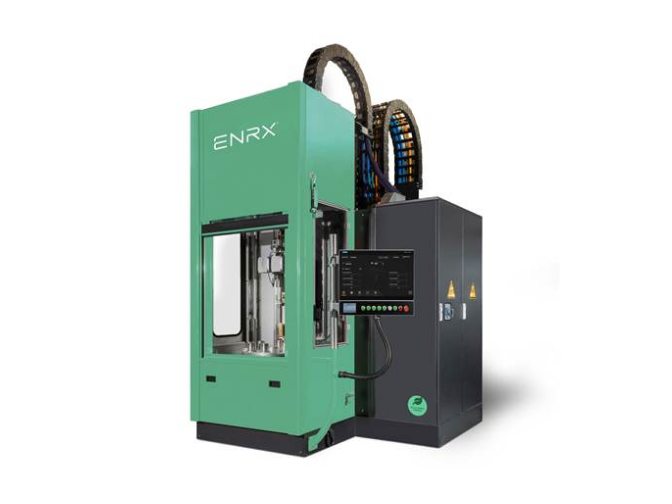 履带感应淬火回火生产线
发布时间:2025.09.05
汽车零部件感应淬火利用电磁感应原理,将工件置于交变磁场中,使工件内部产生感应电流(涡流),电流通过工件自身电阻产生热量,使工件表面迅速升温至淬火温度,随后快速冷却以获得高硬度的马氏体组织。感应淬火的重...
-
航空元器件感应钎焊
发布时间:2025.09.04
钎料需选择与铝管材质匹配的低熔点合金,如铝硅系钎料,其熔点通常在 577-615℃之间,能确保在铝管熔化前完成钎焊。助焊剂需具备强还原性,以破除铝表面氧化膜,常用的有氟化物系助焊剂,使用时需控制用量,...
-
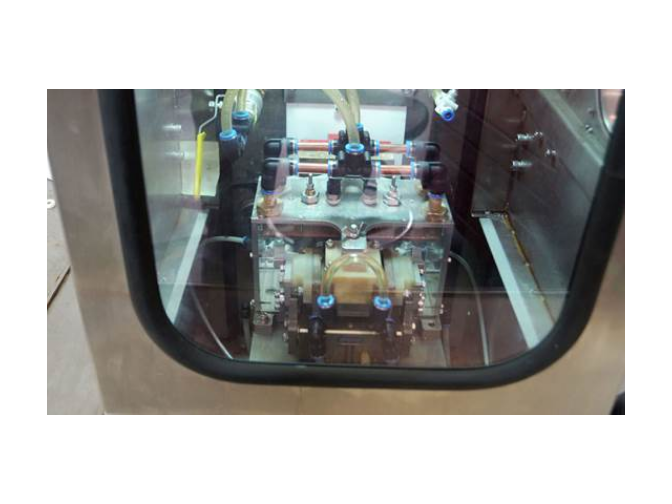 分配器感应钎焊自动化线
发布时间:2025.09.04
感应加热在大型变压器引线钎焊中具有明显优势,主要体现在加热效率、工艺精度及环保性三方面。首先,感应加热通过电磁感应直接作用于金属工件,能量转换效率高达90%以上,较传统火焰加热节能40%-60%,尤其...
-
 平衡轴感应淬火回火系统
发布时间:2025.09.03
轮毂轴承是汽车关键部件之一,承受着车轮与车身之间的重量和动态载荷。为确保其在高负荷、高转速的工作环境下具有出色的性能和长寿命,感应淬火技术被广泛应用于轮毂轴承的生产过程中。感应淬火通过高频电磁感应加热...
-
 汽车铜管感应钎焊设备
发布时间:2025.09.03
低压电器开关触点钎焊的未来发展趋势将围绕高效、智能和环保展开。高效化方面,感应加热技术将持续升级,如高频化(MHz级)和超高频化(GHz级)可进一步缩短加热时间,提高生产效率;同时,多工位并行加热技术...
-
 水冷机钎焊感应器
发布时间:2025.09.03
空调铜管感应钎焊常见缺陷有未焊透、气孔、裂纹等。未焊透主要是由于加热温度不足或接头间隙过大导致钎料未能完全填充间隙,解决方法是适当提高加热温度或调整接头间隙。气孔的产生通常是由于钎剂选择不当或焊接环境...
-
 Sinac数字化感应钎焊装置
发布时间:2025.09.03
冰箱铜管感应钎焊首先要对铜管焊接部位进行预处理,用砂纸打磨去除氧化层,并用酒精清洗干净,确保无油污和杂质。接着,根据铜管规格选择合适的钎料和助焊剂,将钎料放置在焊接接口处,均匀涂抹助焊剂。将感应线圈对...
-
 同步器齿圈感应淬火回火系统
发布时间:2025.09.02
同步器是汽车变速器中的重要组成部分,用于确保换挡过程中齿轮的平稳接合,减少换挡冲击和噪声。为了实现同步器齿环的精确配合和优良性能,压淬工艺被广泛应用于其生产过程中。压淬是一种结合了压力与淬火的先进工艺...
-
转向小齿轮感应淬火设备
发布时间:2025.09.02
汽车减震器活塞杆是连接减震器与车轮的关键部件,承受着来自路面冲击和振动的作用,因此要求其具备良好的耐磨性、抗冲击性和疲劳强度。为了提升活塞杆的性能,感应淬火技术被广泛应用于其生产过程中。通过快速加热活...
-
 同步器齿圈感应淬火压淬回火生产线
发布时间:2025.09.02
新能源汽车电机轴作为驱动电机的关键部件,承载着传递动力的重要任务。为了确保电机轴在高速旋转和频繁启停的工作环境中具备出色的耐磨性、抗疲劳性和强度,感应淬火技术被广泛应用于其生产过程中。通过快速加热电机...
-
 四轮一带零部件感应淬火设备
发布时间:2025.09.02
同步器是汽车变速器中的重要组成部分,用于确保换挡过程中齿轮的平稳接合,减少换挡冲击和噪声。为了实现同步器齿环的精确配合和优良性能,压淬工艺被广泛应用于其生产过程中。压淬是一种结合了压力与淬火的先进工艺...
-
 同步器感应淬火压淬机床
发布时间:2025.09.01
三柱槽壳是机械装置中的重要部件,其结构复杂,承受着来自各个方向的力量和振动。为了确保三柱槽壳在工作过程中具有足够的强度和耐磨性,感应淬火技术被广泛应用于其生产过程中。感应淬火通过高频电磁场在槽壳表面产...
-
转向齿条感应淬火回火机床
发布时间:2025.09.01
汽车半轴是汽车驱动系统中的重要组成部分,负责将发动机的动力传递到车轮。由于其承受着较大的扭矩和弯曲应力,因此对其材料性能要求较高。感应淬火技术为汽车半轴提供了理想的强化手段。在感应淬火过程中,通过快速...
-
商用冰柜铝管感应钎焊自动化线
发布时间:2025.09.01
风力发电机引线和短路环钎焊常见方法主要有火焰钎焊、感应钎焊和炉中钎焊。火焰钎焊是利用可燃气体与氧气混合燃烧的火焰进行加热,其设备简单、成本低、操作灵活,适用于各种形状和尺寸的工件,尤其对于一些大型、不...
-
进口感应淬火感应器
发布时间:2025.09.01
感应器打火是淬火过程中的安全隐患,可能损坏设备或工件。其成因包括感应器与工件间隙过小、表面氧化皮或冷却水导电性过高。预防措施包括:1)严格控制间隙(1-3mm),使用高精度定位装置;2)淬火前清理工件...
-
航空发动机铝管感应钎焊
发布时间:2025.09.01
钎料需选择与铝管材质匹配的低熔点合金,如铝硅系钎料,其熔点通常在 577-615℃之间,能确保在铝管熔化前完成钎焊。助焊剂需具备强还原性,以破除铝表面氧化膜,常用的有氟化物系助焊剂,使用时需控制用量,...
-
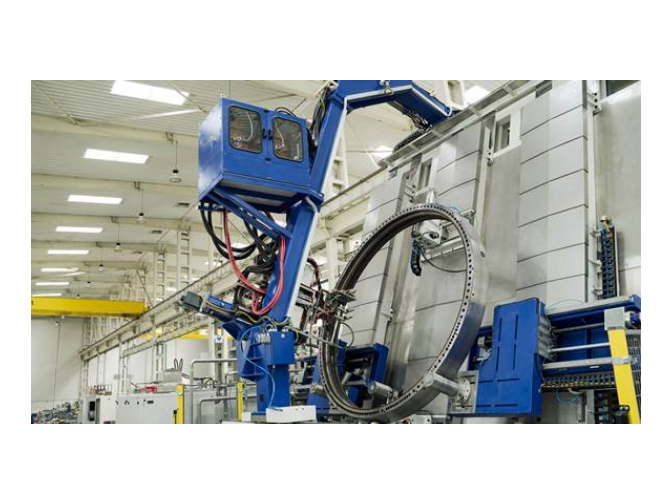 销套感应淬火系统
发布时间:2025.09.01
轮毂轴承感应淬火技术的优点主要体现在以下几个方面:高效快速:感应淬火利用电磁感应原理,可以直接对轴承表面进行快速加热,避免了传统淬火方法需要整体加热的繁琐过程,缩短了生产周期。精确控制:感应淬火可以通...
-
法国钎焊机床
发布时间:2025.09.01
选择大型变压器引线钎焊设备需综合考虑加热效率、温度均匀性、工艺可控性及安全性。感应加热设备因其非接触式加热、能量集中、升温速度快等优势,成为主流选择。具体而言,设备功率需根据引线尺寸和材质确定,例如直...
-
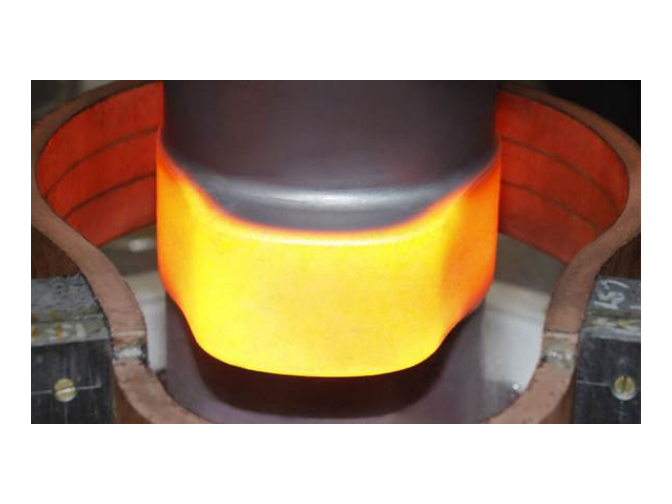 美国感应淬火机床
发布时间:2025.09.01
风电回转轴承是风力发电机组中的关键部件,负责承受风轮旋转产生的巨大力矩和振动。为了确保其具备出色的耐磨性、抗疲劳性和长寿命,感应淬火技术被广泛应用于风电回转轴承的生产中。感应淬火通过快速加热轴承表面至...
-
 EFD INDUCTION感应淬火机床
发布时间:2025.09.01
球头销是汽车悬挂系统中的重要部件,连接车轮与车身,负责承受和传递来自路面的各种冲击和振动。为了确保球头销在恶劣的工作环境下具有出色的耐磨性、抗冲击性和疲劳强度,感应淬火技术被广泛应用于其生产过程中。感...
-
轴承感应淬火回火生产线
发布时间:2025.08.31
汽车半轴是汽车驱动系统中的重要组成部分,负责将发动机的动力传递到车轮。由于其承受着较大的扭矩和弯曲应力,因此对其材料性能要求较高。感应淬火技术为汽车半轴提供了理想的强化手段。在感应淬火过程中,通过快速...
-
制冷机铝管感应钎焊自动化线
发布时间:2025.08.31
空调铝管感应钎焊的主要难点在于铝表面易形成致密氧化膜,这层氧化膜熔点高且阻碍钎料润湿,需使用助焊剂破除。铝的导热性强,加热时热量易快速扩散,导致焊接区域温度不均,需精确控制感应线圈的功率和加热时间。此...
-
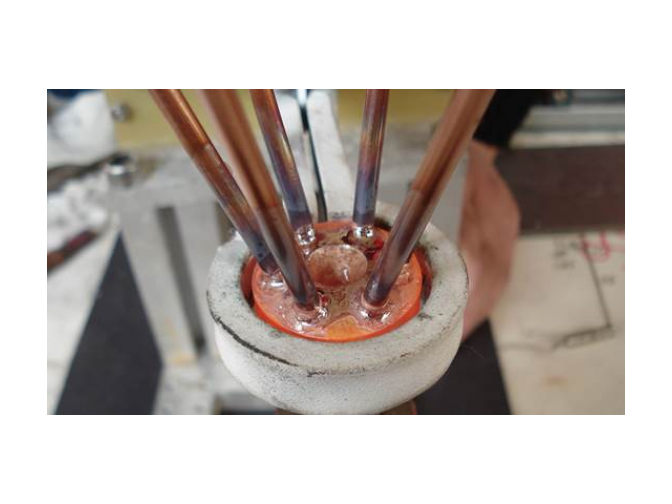 制冷元器件感应钎焊设备
发布时间:2025.08.31
大型变压器引线钎焊的工艺流程一般包括以下几个步骤。焊前准备,包括对引线和钎料进行表面处理,去除油污、氧化膜等杂质,确保表面清洁;根据引线的尺寸和形状设计并制作合适的感应线圈;准备好钎剂、钎料等焊接材料...
-
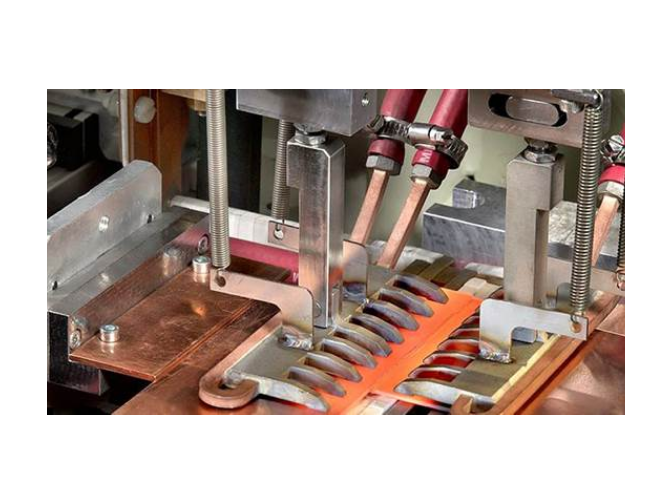 多工位钎焊装置
发布时间:2025.08.31
常见缺陷包括虚焊、气孔、裂纹等。虚焊主要是因引线表面不洁或加热温度不足导致,预防需严格清洁表面并确保加热温度达标。气孔多由钎料中混入气体或焊接环境湿度高引起,可通过选用高质量钎料、保持焊接环境干燥来避...
-
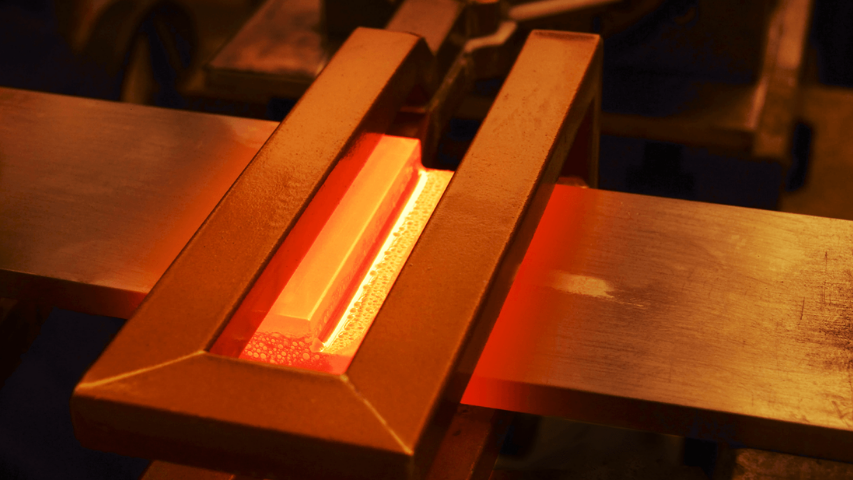 空调铜管感应钎焊电源
发布时间:2025.08.31
感应钎焊与火焰钎焊在冰箱铝管焊接中存在明显差异,主要体现在加热效率、工艺精度及环保性三方面。加热效率方面,感应钎焊通过电磁感应直接加热铝管,能量转换效率达85%以上,较火焰钎焊(能量利用率约40%)节...
-
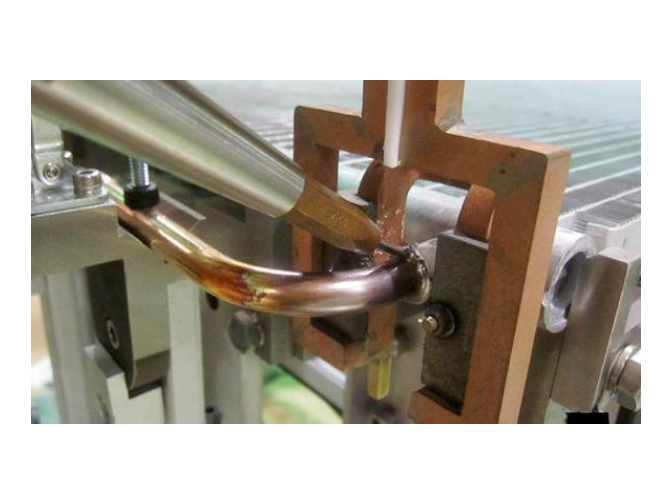 端环钎焊感应器
发布时间:2025.08.31
水力发电机组铜排钎焊的工艺参数优化是提高焊接质量的关键。工艺参数主要包括加热温度、加热时间、钎料添加量、保护气体流量等。首先,加热温度需根据铜排材质和钎料熔点确定,通常以钎料熔点以上30-50℃为宜,...
-
EFD钎焊设备
发布时间:2025.08.31
要保证焊接质量,需严格控制加热温度,温度过低会导致钎料未充分熔化,形成虚焊;温度过高则可能使铜管氧化或变形,一般加热温度控制在钎料熔点以上 50 - 100℃。焊接过程中要确保感应线圈与铜管的相对位置...
-
钎焊电源
发布时间:2025.08.31
在冰箱铝管感应钎焊中,钎剂起着不可或缺的作用。一方面,钎剂能够去除铝管表面的氧化膜。铝在空气中极易形成一层致密的氧化膜,这层氧化膜会阻碍钎料与铝管的润湿和结合,影响焊接质量。钎剂中的化学成分可以与氧化...