-
 汽车减震器活塞杆感应淬火生产线
发布时间:2025.09.15
新能源汽车电机轴作为驱动电机的关键部件,承载着传递动力的重要任务。为了确保电机轴在高速旋转和频繁启停的工作环境中具备出色的耐磨性、抗疲劳性和强度,感应淬火技术被广泛应用于其生产过程中。通过快速加热电机...
-
 单工位感应钎焊机床
发布时间:2025.09.14
冰箱铝管感应钎焊的工艺参数需围绕加热温度、加热时间、钎料供给及冷却方式四个重要要素优化。加热温度需精确控制在钎料熔点以上10-30℃,例如使用Al-Si系钎料(熔点577-610℃)时,加热温度应设定...
-
 变速器齿圈感应淬火回火系统
发布时间:2025.09.14
球头销的感应淬火技术具有以下优点:高效性:感应淬火是一种快速加热和冷却的过程,可以在短时间内完成整个淬火过程,从而提高了生产效率。精确性:由于感应加热是局部加热,可以精确地控制加热区域,只针对球头销表...
-
 冰箱铝管感应钎焊自动化线
发布时间:2025.09.14
风力发电机引线钎焊中钎料溢出会导致绝缘污染、电气短路等严重问题,需通过以下措施避免:一是控制钎料添加量。根据引线间隙尺寸(通常为0.05mm-0.2mm),精确计算所需钎料体积(公式:V=π×(d₁+...
-
 水冷机铝管感应钎焊生产线
发布时间:2025.09.13
优化风力发电机短路环感应钎焊工艺需从设备参数、钎料选择与操作规范三方面入手:一是设备参数优化。根据短路环材质(如铜、硅钢片)、尺寸(如直径200mm-1000mm)及钎料类型(如银基、铜磷钎料),调整...
-
 齿圈感应淬火压淬回火机床
发布时间:2025.09.13
变速器齿轮是汽车传动系统中的重要组成部分,负责实现不同速比之间的转换,以满足汽车在不同行驶状态下的动力需求。为了确保变速器齿轮具备出色的耐磨性、抗冲击性和疲劳强度,感应淬火技术被广泛应用于其生产过程中...
-
 家用冰箱管路感应钎焊系统
发布时间:2025.09.12
水力发电机组铜排钎焊的工艺参数优化是提高焊接质量的关键。工艺参数主要包括加热温度、加热时间、钎料添加量、保护气体流量等。首先,加热温度需根据铜排材质和钎料熔点确定,通常以钎料熔点以上30-50℃为宜,...
-
 电枢轴感应淬火生产线
发布时间:2025.09.12
球头销是汽车悬挂系统中的重要部件,连接车轮与车身,负责承受和传递来自路面的各种冲击和振动。为了确保球头销在恶劣的工作环境下具有出色的耐磨性、抗冲击性和疲劳强度,感应淬火技术被广泛应用于其生产过程中。感...
-
转向滚珠丝杆感应淬火系统
发布时间:2025.09.12
曲轴圆角是应力集中区域,易发生疲劳断裂。感应淬火通过局部强化提升圆角疲劳强度,其原理是形成高硬度的马氏体层与压应力。工艺要点包括:1)设计圆角感应器,匹配曲轴半径与过渡圆角;2)采用旋转扫描加热,确保...
-
 冷冻集装箱管路感应钎焊系统
发布时间:2025.09.11
低压电器开关触点钎焊的未来发展趋势将围绕高效、智能和环保展开。高效化方面,感应加热技术将持续升级,如高频化(MHz级)和超高频化(GHz级)可进一步缩短加热时间,提高生产效率;同时,多工位并行加热技术...
-
 冷藏车不锈钢管感应钎焊电源
发布时间:2025.09.11
冰箱铜管感应钎焊对环境有一定要求,良好的环境条件有助于保证焊接质量和提高生产效率。首先,焊接车间应保持清洁、干燥,避免灰尘、水分等杂质进入焊接区域,影响钎料的润湿性和焊接接头的质量。灰尘可能会附着在铜...
-
制冷元器件感应钎焊系统
发布时间:2025.09.11
大型变压器引线钎焊是确保变压器电气性能和机械性能稳定的关键环节,其工艺要求极为严格。首先,引线与导电杆的材质匹配性至关重要,需根据母材选择合适的钎料,如银基、铜基或铝基钎料,以确保焊缝的导电性和耐腐蚀...
-
商用冰箱铜管感应钎焊生产线
发布时间:2025.09.10
在冰箱铝管感应钎焊中,钎剂起着不可或缺的作用。一方面,钎剂能够去除铝管表面的氧化膜。铝在空气中极易形成一层致密的氧化膜,这层氧化膜会阻碍钎料与铝管的润湿和结合,影响焊接质量。钎剂中的化学成分可以与氧化...
-
 推杆式淬火回火生产线
发布时间:2025.09.10
汽车转向器零件是车辆操控系统的关键组件,负责将驾驶员的转向操作转化为车轮的实际转向运动。这些零件需要承受频繁的转向力矩和振动,因此对其强度和耐磨性有着较高的要求。感应淬火作为一种高效的表面处理技术,为...
-
 同步器感应淬火机床
发布时间:2025.09.10
感应淬火与普通淬火的主要区别如下:加热方式:感应淬火利用电磁感应快速加热工件表面,而普通淬火则是整体加热工件。淬火效果:感应淬火能获得高表面硬度和耐磨性,同时保持心部韧性,淬火效果易控制。普通淬火虽也...
-
冷藏车管路感应钎焊
发布时间:2025.09.10
感应钎焊在风力发电机引线和短路环钎焊中具有明显优势。加热速度快是其一大特点,它利用高频感应电流产生的集肤效应,使工件表面迅速升温至钎焊温度,缩短了加热时间。与传统钎焊方法相比,感应钎焊可以在几分钟甚至...
-
高频钎焊设备
发布时间:2025.09.10
冰箱铜管感应钎焊中常见的缺陷有未焊透、气孔、裂纹等。未焊透主要是由于加热温度不足或加热时间过短,导致钎料未能充分填充铜管间隙。预防方法是合理调整感应钎焊设备的参数,确保加热温度和加热时间达到要求,同时...
-
 家用空调铜管感应钎焊
发布时间:2025.09.10
大型变压器引线钎焊时防止母材过热非常重要,因为过热会导致母材晶粒长大、性能下降,影响变压器的使用寿命和可靠性。防止母材过热可以从以下几个方面入手。首先是合理选择钎焊方法,感应钎焊具有加热速度快、热影响...
-
 汽车减震器零部件感应淬火回火生产线
发布时间:2025.09.10
在感应淬火过程中,除了加热温度、时间,冷却速度,感应淬火设备以及回火处理等因素外,还有一些其他的影响因素需要关注:材料的成分和组织状态:不同的材料成分和组织状态在感应淬火过程中会有不同的相变行为和硬度...
-
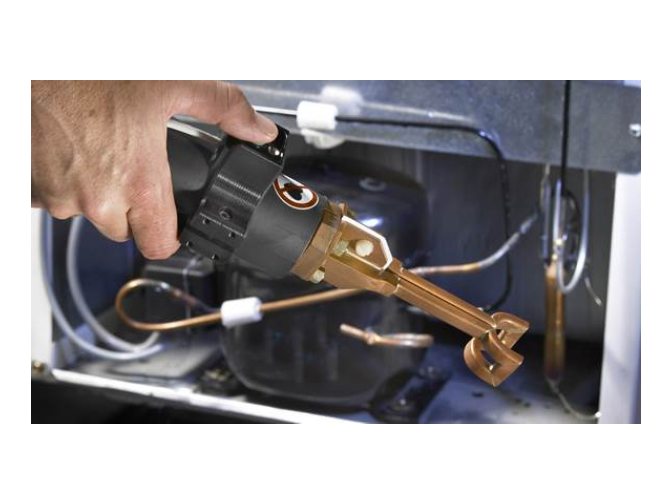 碳化硅感应钎焊生产线
发布时间:2025.09.10
设备需具备足够的功率输出,以适应不同直径空调铜管的焊接需求,通常功率范围在 10 - 30kW。要拥有高精度的温度控制系统,确保温度偏差不超过 ±5℃。设备的感应线圈应具备良好的适配性,可根据铜管的焊...
-
 家用空调管路感应钎焊自动化线
发布时间:2025.09.09
设备需具备快速升温能力,因铝导热快,需在短时间内将焊接区域加热至钎焊温度,功率一般需达到 20-50kW。温度控制精度需在 ±3℃以内,避免局部过热导致铝管烧穿或钎料未充分熔化。感应线圈需采用特殊设计...
-
回转轴承内滚道感应淬火回火系统
发布时间:2025.09.09
感应淬火可实现花键齿面的选择性硬化,提升耐磨性而不影响心部韧性。其优势包括:1)局部加热减少热影响区,避免花键轴整体变形;2)高频淬火形成0.3-1mm的硬化层,精确匹配齿面接触应力;3)冷却均匀性高...
-
水冷机铝管感应钎焊
发布时间:2025.09.09
冰箱铜管感应钎焊对环境有一定要求,良好的环境条件有助于保证焊接质量和提高生产效率。首先,焊接车间应保持清洁、干燥,避免灰尘、水分等杂质进入焊接区域,影响钎料的润湿性和焊接接头的质量。灰尘可能会附着在铜...
-
 进口感应钎焊电源
发布时间:2025.09.09
空调铝管感应钎焊设备的维护保养对于延长设备使用寿命、保证焊接质量至关重要。日常维护方面,要保持设备表面的清洁,定期用干净的布擦拭设备外壳,去除灰尘和油污。检查设备的连接线路是否松动、破损,确保电气连接...
-
SiC钎焊电源
发布时间:2025.09.09
风力发电机引线钎焊中钎料溢出会导致绝缘污染、电气短路等严重问题,需通过以下措施避免:一是控制钎料添加量。根据引线间隙尺寸(通常为0.05mm-0.2mm),精确计算所需钎料体积(公式:V=π×(d₁+...
-
 电机绞线钎焊
发布时间:2025.09.09
两者的材质特性差异明显,铝管易氧化且导热性更强,焊接时需更高效的氧化膜去除措施和更快的加热速度;铜管氧化程度低,加热控制相对容易。钎料选择不同,铝管常用铝硅钎料,铜管多选用铜银钎料。焊接温度也有区别,...
-
 回转轴承外齿圈感应淬火回火机床
发布时间:2025.09.09
汽车零部件感应淬火利用电磁感应原理,将工件置于交变磁场中,使工件内部产生感应电流(涡流),电流通过工件自身电阻产生热量,使工件表面迅速升温至淬火温度,随后快速冷却以获得高硬度的马氏体组织。感应淬火的重...
-
回转轴承无软带感应淬火回火设备
发布时间:2025.09.09
在汽车发动机中,曲轴是一个非常重要的部件,承受着巨大的压力和扭矩。为了确保曲轴具有足够的强度和耐磨性,感应淬火技术被广泛应用于曲轴的生产过程中。感应淬火通过快速加热和迅速冷却的方式,可以在曲轴表面形成...
-
 推杆式感应淬火回火系统
发布时间:2025.09.08
感应淬火对材料性能具有明显的影响。通过快速且局部的加热方式,感应淬火能够在材料表面形成一层硬化层,显著提高材料的表面硬度和耐磨性。这种硬化层具有优异的抗摩擦和抗磨损性能,使得材料在承受高负荷和频繁摩擦...
-
变速器零部件感应淬火机床
发布时间:2025.09.07
球头销的感应淬火技术具有以下优点:高效性:感应淬火是一种快速加热和冷却的过程,可以在短时间内完成整个淬火过程,从而提高了生产效率。精确性:由于感应加热是局部加热,可以精确地控制加热区域,只针对球头销表...