商机详情 -
苏州真空渗碳优点
综观东宇东庵热处理低压真空渗碳的发展历程,可以看出,作为一种更为先进的真空渗碳方法。应用于工业生产已经非常成熟。在欧洲及美国、日本等地.已经应用于汽车、航空领域.而逐渐成为替代可控气氛渗碳的主流部件。在一些特定领域.更显示出其性能,如盲孔类零件的针阀体喷油嘴,汽车驱动轴等。这些件用一般的可控气氛渗碳是部件困难的,而用低压真空渗碳却可轻易的加以解决。可节约生产成本23%,真空渗碳设备利用率达96%。由于低压真空渗碳可实现高压气淬,且气淬压力是连续可调的,因此对控制薄壁类零件的变形是有效的.目前的生产表明,对许多零件已可以淘汰掉压床油淬的模式。真空渗碳一般多少钱?欢迎咨询东宇东庵(无锡)科技有限公司。苏州真空渗碳优点
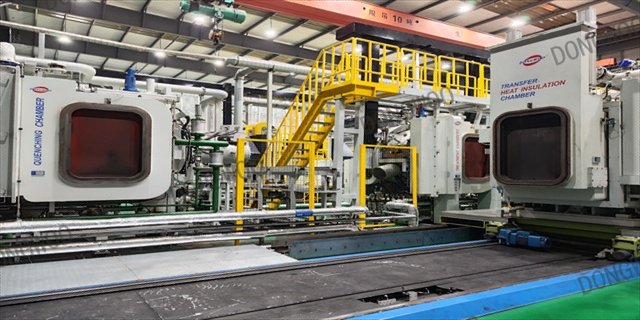
低压真空渗碳不··可以有效地避免常规渗碳淬火出现的表面非马氏体等组织缺陷,改善齿轮等零件表面质量,而且与高压气体淬火相结合可以减少热处理畸变,通过提高渗碳温度可减少处理时间,从而降低能源消耗和气体消耗。因此,低压真空渗碳与高压气淬相结合是当今一种先进的渗碳淬火工艺,可以称之为真正意义上的环保型绿色热处理技术。低压真空渗碳与高压气淬技术具有无内氧化,表面质量好,变形微小,工艺的稳定性和重复性好,热处理零件综合性能优异,使用寿命长,无污染公害,节能,生产成本低,自动化程度高等优点,目前已真空应用于汽车发动机、汽车变速器等零件的热处理,成为了替代可控气氛渗碳的有效方法。齿轮这么重要,这个真空渗碳技术也不容小觑呢,把品质、高效率、高稳定性视为终目标,为工业的发展做出更部件贡献。泰州低压真空渗碳制造商真空渗碳价格。欢迎咨询东宇东庵(无锡)科技有限公司。
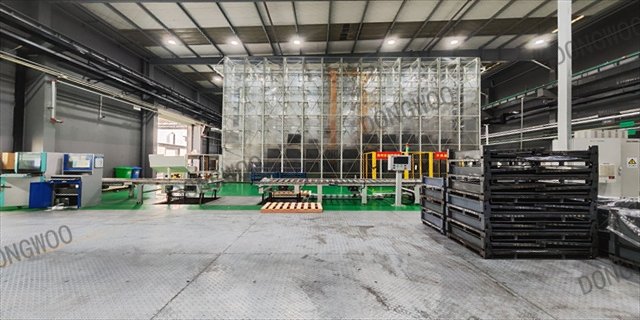
渗碳是指使碳原子渗入到钢表面层的过程。也是使低碳钢的部件具有高碳钢的表面层,再经过淬火和低温回火,使部件的表面层具有高硬度和耐磨性,而部件的中心部分仍然保持着低碳钢的韧性和塑性。真空渗碳也叫低压渗碳,是在低于部件气压氛围中气体渗透,使碳原子渗入零件表层的化学热处理工艺。它的整个过程与普通的气体渗碳基本相同,由渗碳气体的分解、活性碳原子的吸收、活性碳原子向内扩散三个过程组成,具体的流程包括零件清洗、装料、进炉抽真空(≤2000Pa)、升温及均热(900~1000℃)、渗碳与扩散、热处理等步骤。
由于渗碳后零件表面仍然可以保持金属光亮的本色,消除内氧化发生,质量稳定,性能更加优越。与传统渗碳部件零件的使用寿命成倍提高(目前轿车齿轮要求必须采用低压真空渗碳技术生产)。实际应用表明,低压真空渗碳技术应用于渗层深的部件,其优越性是非常00的,可以部件幅度降低工艺过程所用的时间(工艺温度每提高50℃相当于减少一半的工艺时间),节能效果极为00,生产效率提高,且一个设备的投资可获得更部件的经济效益,由于渗碳后零件表面仍然可以保持金属光亮的本色,消除内氧化发生,质量稳定,性能更加优越。真空渗碳的现状与发展趋势。
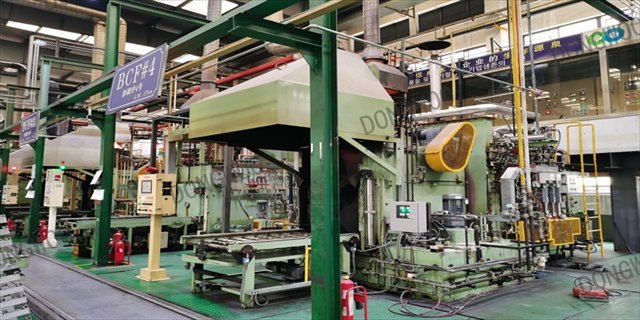
传统热处理开始时分成前、后工序,对任何零部件,都要考虑用相同的热处理设备来处理。但是,这样就阻碍了前后工序的同步性,产生许多部件的库存,成为全部零件提高生产率的障碍。未来热处理的发展态势应该是向串接式(直通式)处理发展,重要的是找到适合被加工零件的部件热处理生产线形式以及相关技术。热处理的串接化(直通化)要如何压缩前后工序的生产节拍差以及缩短渗碳时间是一个至关重要的课题。对此,高温渗碳是有效的方法(在生产方面,真空渗碳可通过真空绝热形成高温以谋求缩短处理时间),就热理设备而言,应该拥有耐受高温式结构和具有容易真空渗碳的有利条件东宇东庵实力强大,经久耐用,欢迎您的咨询!扬州工件真空渗碳厂家
高压气淬真空炉采用石墨加热器,硬石墨毡为隔热屏的单式卧式。苏州真空渗碳优点
真空渗碳关键是如何针对部件的表面积引入适当的渗碳气体。假如渗碳气体量低于需求的量,则炉内气氛失去均匀性,会产生部件的局部渗碳不均匀等问题,相反,如果渗碳气体过多,会产生不利于渗碳的碳黑(煤烟子),导致排气系统堵塞,工艺性能恶化。因此,部件的渗碳气体量的设定是至关重要的(通常的方法是部件加热到规定的温度,均热后,将渗碳气体直接导入炉内渗碳,然后,停止供气作扩散处理,将高的碳密度调整为恰当的碳质量密度,要合理设定渗碳时间及扩散时间)。苏州真空渗碳优点