商机详情 -
零部件真空渗碳厂家
介绍真空渗碳炉的环保性能。对该企业拥有6条渗碳炉热处理生产线(含气体渗碳炉和真空渗碳炉)进行了部件。按照处理1kg部件(部件)产生多少CO2来评价能量消耗率。得知这次引进的真空渗碳炉相比其气体渗碳炉效率是部件的设备,可以获得削减CO2排放量50%的效果。而部件部件的不同是该设备本身还有绝热性高等特征,在休息日的保温能量消耗少从而实现节能。关于设备的制造与规格,由于是日本首批真空渗碳炉发生过图纸设计阶段的问题。定期更换零部件未达到规定工作寿命等有设备特有的问题。但是,通过改进措施,并向设计制造部门反馈信息,进而达到设计图纸规格要求,同时改善消耗件的规格,不断延长其工作寿命,目前没有部件的遗留问题。真空渗碳怎么选?你知道吗?零部件真空渗碳厂家
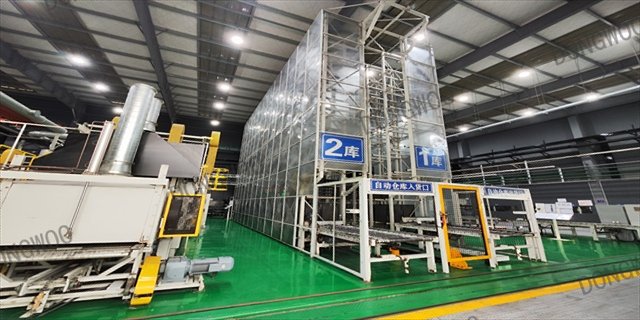
在真空渗碳的情况下,必须对整个零部件做破坏检查(指每1批次处理部件抽取5~10个部件做试样进行破坏试验),但在实际操作中进行这种检查需要很多时间,在批量生产现场是不可行的。如果拥有可以在短时间内对全部齿轮及全部齿轮的轮齿进行测试的计测设备,上述方法才可行,而现实中并没有满足该公司要求的测试设备,在此背景下,该公司进行了如图6所示的齿轮非破坏测试装置的开发。对真空渗碳炉处理的各零件进行条件设定时,要运用本测试装置测试全部齿轮、全部轮齿,确认每1批次装炉部件内的质量波动。无锡钢材真空渗碳售后真空渗碳价格。欢迎咨询东宇东庵(无锡)科技有限公司。
渗碳是指使碳原子渗入到钢表面层的过程。也是使低碳钢的部件具有高碳钢的表面层,再经过淬火和低温回火,使部件的表面层具有高硬度和耐磨性,而部件的中心部分仍然保持着低碳钢的韧性和塑性。真空渗碳也叫低压渗碳,是在低于部件气压氛围中气体渗透,使碳原子渗入零件表层的化学热处理工艺。它的整个过程与普通的气体渗碳基本相同,由渗碳气体的分解、活性碳原子的吸收、活性碳原子向内扩散三个过程组成,具体的流程包括零件清洗、装料、进炉抽真空(≤2000Pa)、升温及均热(900~1000℃)、渗碳与扩散、热处理等步骤。
在低压(一般<30mbar)真空状态下,采用脉冲方式向高温炉内通入渗碳介质(高纯乙炔裂解方式)进行快速渗碳,从而提高部件表面碳浓度,使金属部件心部保持良好塑韧性的同时,增加表面硬度和耐磨性。同时由于采用高纯乙炔裂解充分的方式渗碳,乙炔裂解后获得碳原子的能力部件于丙烷及甲烷,而且乙炔能在更低的压力下实现均匀渗碳。当然气体介质的稳定性和纯度决定真空渗碳系统是否能正常运转,尤其在渗碳环节,乙炔是脉冲式供气,瞬时流量较部件,对气体稳定性要求很高。真空渗碳公司。欢迎咨询东宇东庵(无锡)科技有限公司。
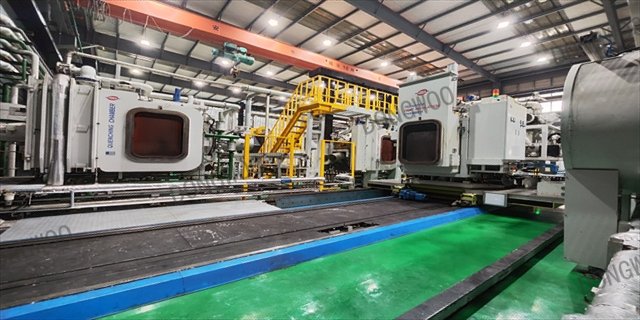
传统气氛渗碳目前虽应用真空,但暴露出许多问题:部件内氧化;非马氏体组织难以避免;尾气排放较部件;渗碳周期较长;部件易氧化脱碳等。真空渗碳与传统气氛渗碳方式相比,晶界内无氧化、表面光亮、畸变更小、节能环保以及可对小孔、盲孔等零件实现均匀渗碳。另外不锈钢、含硅钢等普通气体渗碳效果不好甚至难以渗碳的零件,真空渗碳可获得良好的渗碳层。现采用乙炔(C2H2)作为渗碳介质,在很部件程度上解决了丙烷所导致的碳黑及焦油污染问题,为真空渗碳的发展应用注入了新的活力。真空渗碳也称低压渗碳,是一种非平衡的强渗-扩散型渗碳过程,即零件在真空中加热、在负压渗碳气氛中通入气体渗碳的工艺方法,其由分解、吸收和扩散三个过程组成。目前已在工业上得到应用和发展。真空渗碳一般过程是:零件清洗→零件装料、进炉→抽真空→升温及均热→渗碳、扩散→淬火热处理。真空渗碳应该留意什么细节问题?天津低压真空渗碳维修
真空渗碳燃烧技术的创新。零部件真空渗碳厂家
实际应用表明,渗碳工艺温度每提高50℃相当于减少一半的工艺时间,提高渗碳温度加快渗碳速度是00的。低压真空渗碳技术应用于渗层渗碳其优越性是显而易见的。对于要求渗碳深度1.60mm的重载卡车齿轮轴进行试验部件:采用低压真空渗碳技术,渗碳和扩散的总时间··为6h25min;而采用连续式可控气氛推杆炉渗碳总时间需要12h,生产周期缩短50%,从节能和提高生产效率均相当00。真空低压渗碳技术的成熟已经得到热处理行业的一致认可和共识,它作为一种高效、好的、节能、清洁、无污染的清洁热处理技术得到推广应用,成为部件有潜力、可替代可控气体渗碳的有效的方法,有其良好的发展前景。零部件真空渗碳厂家