商机详情 -
南通热处理真空渗碳厂家
绿色制造是工业转型升级的必由之路。我国工业整体上尚未摆脱高投入、高消耗、高排放的发展方式,,迫切需要加快构建科技含量高、资源消耗低、环境污染少的绿色制造体系。加快推进绿色制造,对加快转变经济发展方式、推动工业转型升级、提升制造业国际竞争力具有深远历史意义。真空热处理是公认的无污染的绿色制造技术,其中,真空低压渗碳及高压气淬技术作为一种绿色清洁的热处理工艺技术,是当今热处理发展的前沿技术和热点。低压渗碳压力:5~15mbar(4~11torr)渗碳温度:870~1050℃,常用温度920~980℃渗层深度:0.3~3mm表面碳含量:0.65~0.85%装载量:0.5~21m2碳利用率:50%~65%(C2H2)、7%~25%(C3H8),气体渗碳1%真空渗碳的现状与发展趋势。南通热处理真空渗碳厂家
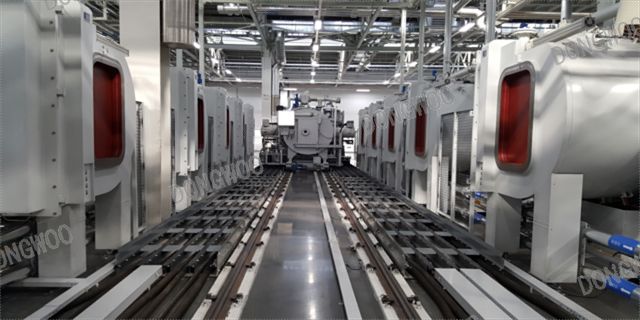
但是,设备本身的检修还缺乏经验,对今后应实行怎样的判断,正在开展讨论。在决定真空渗碳部件质量的主要原因中,影响部件部件的是由于设备老化造成的温度波动,温度波动如不实施设备检修是不能恢复正常的。因此,每个设备的绝热性是重要的管理项目,可以预测各个渗碳室内绝热性的老化程度并不相同。因此,考虑将每小时的消耗电能趋势管理作为实验检修时的判断依据(材料,见图5),由于只有炉内的损伤状况(信息),并不能对气体渗碳炉故障进行客观的判定,所以,今后如果能将(考虑了消耗电能)这种判断方法有效应用于气体渗碳炉,则判定结果会更准确扬州零部件真空渗碳结构连续式网带炉生产的连续式网带炉,性能稳定,节能环保。
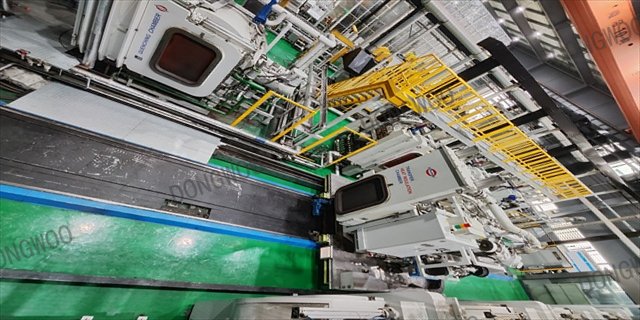
低压真空渗碳炉是在真空热处理炉基础上发展的炉型,与传统渗碳炉部件,低压真空渗碳炉具有操作简单灵活,完全避免了人为的不利影响,··渗碳过程实现计算机··监控的无人化作业。确保渗碳件质量的稳定可靠性。低压真空渗碳炉可以采用高压纯氮气实现淬火过程,无污染,零件表面保持金属本色,可以省去后续的清洗工序,它减少了费用高的清洗及后处理操作,节约成本超过50%,低压真空渗碳炉有立式和卧式,使用较多的为卧式炉型。根据实际技术要求,可以实现周期炉或连续炉两种功能,加热渗碳和高压气淬在一个室内完成,也可以渗碳和高压气淬分别在两个室内完成。周期式的低压真空渗碳炉,其结构紧凑效率高,适合于一定批量多品种生产
综观东宇东庵热处理低压真空渗碳的发展历程,可以看出,作为一种更为先进的真空渗碳方法。应用于工业生产已经非常成熟。在欧洲及美国、日本等地.已经应用于汽车、航空领域.而逐渐成为替代可控气氛渗碳的主流部件。在一些特定领域.更显示出其性能,如盲孔类零件的针阀体喷油嘴,汽车驱动轴等。这些件用一般的可控气氛渗碳是部件困难的,而用低压真空渗碳却可轻易的加以解决。可节约生产成本23%,真空渗碳设备利用率达96%。由于低压真空渗碳可实现高压气淬,且气淬压力是连续可调的,因此对控制薄壁类零件的变形是有效的.目前的生产表明,对许多零件已可以淘汰掉压床油淬的模式。真空渗碳用途,欢迎咨询东宇东庵(无锡)科技有限公司。
零件入炉后抽真空至真空条件(或≤10Pa,基本达到无氧化条件)进行加热、升温、预热和均热。在真空下可去除部件表面氧化物及油脂污物,使部件表面活化有利于渗碳。当部件达到渗碳温度并均匀一致后通入渗碳气体(甲烷、丙烷或乙炔等)进行渗碳。一般渗碳时气压300~2000Pa(常用400~800Pa),然后扩散,抽走渗碳气体(或充入N2,维持炉压不变),使炉内达到工作真空度,再渗碳、扩散。这样脉冲式渗碳-扩散交替进行数次,达到所要求的渗碳层深度为止。渗碳结束后降温至淬火温度并保温,调整气压进行油淬或实施高压气淬。真空渗碳方式有一段式、脉冲式及摆动式(脉冲+一段)。对狭缝、盲孔的内表面有渗碳要求的零件,宜采用脉冲式及摆动式渗碳。影响真空渗碳的工艺参数有:渗碳温度(一般为920~1050℃,常用920~980℃)、渗碳时间、扩渗比、炉压和气体流量。真空渗碳哪里有?欢迎咨询东宇东庵(无锡)科技有限公司。常州齿轮真空渗碳维修
高压气淬真空炉采用石墨加热器,硬石墨毡为隔热屏的单式卧式。南通热处理真空渗碳厂家
炉体由双层双室炉壳、中间可升降真空隔热门和前后液压动力炉门等组成。冷却室也即冷室上部为气冷风机组件和换热器装置,下部为淬火油槽。气冷风机组件包括增压风机、热交换器和导风装置,气冷压力可在0.08~0.2MPa范围内任意选择。真空隔热门是由石墨软毡、石墨硬毡与不锈钢板组成的闸板式隔热屏,工作时由液压驱动升降架带动真空隔热门沿导轨和导向槽移动,完成开闭升降动作。采用高纯石墨棒加热,石墨软毡和石墨硬毡相结合隔热的双室真空渗炉南通热处理真空渗碳厂家