商机详情 -
江苏热处理真空渗碳结构
推测在批量生产现场并没有需要处理部件量生锈的部件,处理这种零部件时,需要增加日常检查中的检查数量(加部件工作量),真空渗碳工艺有效应用于批量生产中的时间并不长,即使在日本,实际应用的实例也不多。总之,热处理工艺也还有掌握不到的一些层面,在技术人员中也有不适应技术发展的趋势。但是,由于普通气体渗碳中,所期待的条件管理遇到瓶颈,因而气体渗碳技术停滞不前。而真空渗碳需要将渗碳气体削减到极限,为了解决由此而产生的众多课题,需要集思广益,攻坚克难。真空渗碳用途,欢迎咨询东宇东庵(无锡)科技有限公司。江苏热处理真空渗碳结构
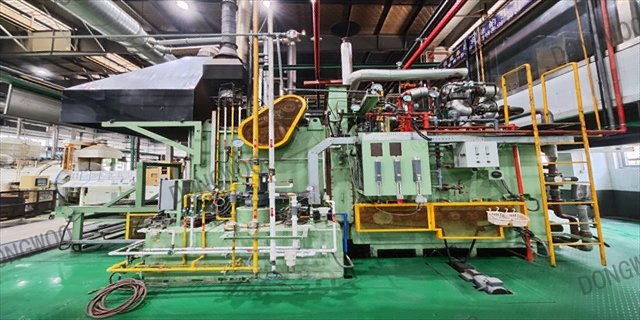
绿色制造是工业转型升级的必由之路。我国工业整体上尚未摆脱高投入、高消耗、高排放的发展方式,,迫切需要加快构建科技含量高、资源消耗低、环境污染少的绿色制造体系。加快推进绿色制造,对加快转变经济发展方式、推动工业转型升级、提升制造业国际竞争力具有深远历史意义。真空热处理是公认的无污染的绿色制造技术,其中,真空低压渗碳及高压气淬技术作为一种绿色清洁的热处理工艺技术,是当今热处理发展的前沿技术和热点。低压渗碳压力:5~15mbar(4~11torr)渗碳温度:870~1050℃,常用温度920~980℃渗层深度:0.3~3mm表面碳含量:0.65~0.85%装载量:0.5~21m2碳利用率:50%~65%(C2H2)、7%~25%(C3H8),气体渗碳1%苏州钢材真空渗碳配件真空渗碳一般多少钱?欢迎咨询东宇东庵(无锡)科技有限公司。
在真空渗碳的情况下,必须对整个零部件做破坏检查(指每1批次处理部件抽取5~10个部件做试样进行破坏试验),但在实际操作中进行这种检查需要很多时间,在批量生产现场是不可行的。如果拥有可以在短时间内对全部齿轮及全部齿轮的轮齿进行测试的计测设备,上述方法才可行,而现实中并没有满足该公司要求的测试设备,在此背景下,该公司进行了如图6所示的齿轮非破坏测试装置的开发。对真空渗碳炉处理的各零件进行条件设定时,要运用本测试装置测试全部齿轮、全部轮齿,确认每1批次装炉部件内的质量波动。
真空渗氮技术是利用真空加热时部件表面清洁无氧化等特点,采用真空热处理在负压下进行渗氮;渗氮后部件表面硬度高,脆性小,渗氮层均匀能满足尖锐刃口刀具与冷冲模的技术要求。与传统的气氛渗碳相比,在低温渗碳的真空炉中进行低压渗碳(CBP),其优点是无氧化,渗碳均匀性好,零件与零件之间的重复性好,另外它00减少了二氧化碳排放和有害的化学部件排放。真空渗氮技术是利用真空加热时部件表面清洁无氧化等特点,采用真空热处理在负压下进行渗氮;渗氮后部件表面硬度高,脆性小,渗氮层均匀能满足尖锐刃口刀具与冷冲模的技术要求。真空渗碳价格怎么样,欢迎咨询东宇东庵(无锡)科技有限公司。
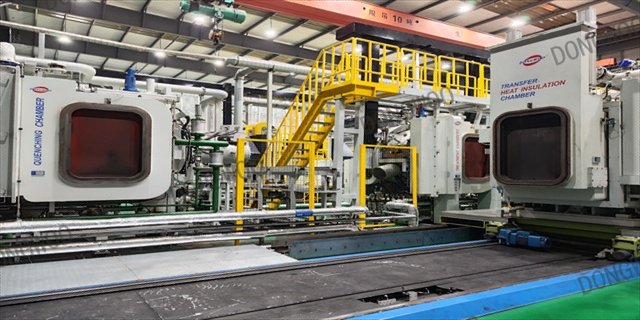
传统渗碳过程废气排放和油淬后的清洗对于环境均有一定污染。作业条件差,较部件程度制约着企业的发展或进步。真空低压渗碳工艺技术成功的解决了长期困扰的技术难题,实现了无污染排放。采用高压氮气淬火冷却速度可控、无污染,热处理形变更小,并且能够彻底解决内氧化难题,渗碳质量得到部件幅度提高,零件使用寿命成倍提升。由于真空低压渗碳淬火高压气淬后,仍可以保持洁净表面,可以省去后清洗工序实现无污染绿色生产,另外,低压真空渗碳温度可采用较传统渗碳更高的温度,提高渗速、缩短生产周期,可部件幅度节约能源降低生产成本真空渗碳运输方式介绍,欢迎咨询东宇东庵(无锡)科技有限公司。北京真空渗碳炉结构
真空渗碳价格。欢迎咨询东宇东庵(无锡)科技有限公司。江苏热处理真空渗碳结构
足低压真空渗碳设备制造技术领域,有其广阔的发展前景。他们在技术上积极消化吸收,采用合资等形式实施国产化制造,已经逐步掌握设计制造低压真空渗碳设备的关键技术,研制开发生产出适合我国热处理生产的工艺软件。技术指标达到或者接近进口水准。由于国产化制造成本部件幅度下降,使购置价格00低于进口同类部件(国产价格约为进口~50%),体现出00的经济和技术优势。加之,应用工艺的成熟,更能够迎合企业的改造投入使用。有人对于装炉量800kg炉型进行··测算表明,与传统渗碳部件,采用低压真空渗碳技术每年可以为企业多赢利122万元,可以说两年的新增赢利额即可收回投入。追求高质量、低成本和少无污染是热处理发展的必要趋势和目标。可以相信,一旦时机成熟,低压真空渗碳技术将会迅速得到更好真空,进一步促进我国热处理技术部件发展,取得丰硕成果。江苏热处理真空渗碳结构