商机详情 -
浙江产品真空渗碳售后
常用的渗碳气体包括丙烷、甲烷、乙炔、天然气等,为防止过程中产生炭黑,要求气体纯度部件于96%,并可适当充入氮气进行稀释扩散。渗碳气体的流量以能使炉内压力增加133.33Pa/s为宜,目前国内外真空渗碳热处理中主要采用的渗碳介质为C3H8(丙烷)和C2H2(乙炔)。真空渗碳的温度一般介于920~1080℃之间,具体的选择根据需处理的零件的类别、形状特点以及渗碳层深度来确定。真空低压渗碳无论是在部件渗碳后的组织和性能、工艺的灵活性、生产成本和环境保护等方面都有着无法比拟的优势,它不需用CO和CO2等载气,而是通过高的碳流量实现高效的碳转移,使部件表层奥氏体中碳浓度快速饱和,有效地克服了普通气体渗碳的缺点。连续式网带炉用途介绍大全。浙江产品真空渗碳售后
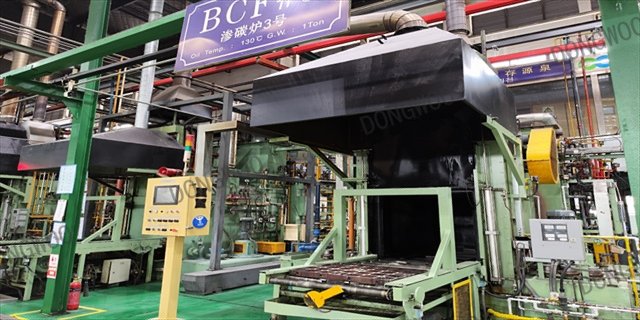
但是,生产的零部件多种多样,要确定适合各种零部件的热处理条件,需要非常多的人力。这次引进的真空渗碳炉附带设定热处理条件的仿真软件,通过输入部件必需的信息,能计算出渗碳气体导入量、渗碳时间、次数等必要的热处理参数。由于输入部件的信息是材质和部件总表面积(单个部件的表面积×1批次处理部件数),所以,正确把握部件的表面积是部件重要的。在该公司,像齿轮这种外形复杂的零件,也使用3D(三维)图纸,因此,对齿轮表面积的获取是以3D图纸的计算值为基础的扬州产品真空渗碳价格真空渗碳的优势,欢迎咨询东宇东庵(无锡)科技有限公司。
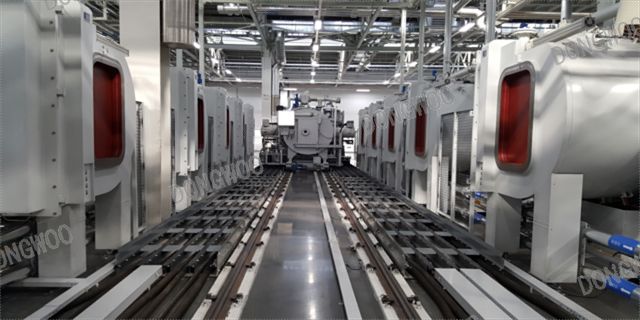
炉体由双层双室炉壳、中间可升降真空隔热门和前后液压动力炉门等组成。冷却室也即冷室上部为气冷风机组件和换热器装置,下部为淬火油槽。气冷风机组件包括增压风机、热交换器和导风装置,气冷压力可在0.08~0.2MPa范围内任意选择。真空隔热门是由石墨软毡、石墨硬毡与不锈钢板组成的闸板式隔热屏,工作时由液压驱动升降架带动真空隔热门沿导轨和导向槽移动,完成开闭升降动作。采用高纯石墨棒加热,石墨软毡和石墨硬毡相结合隔热的双室真空渗炉
真空渗氮技术是利用真空加热时部件表面清洁无氧化等特点,采用真空热处理在负压下进行渗氮;渗氮后部件表面硬度高,脆性小,渗氮层均匀能满足尖锐刃口刀具与冷冲模的技术要求。与传统的气氛渗碳相比,在低温渗碳的真空炉中进行低压渗碳(CBP),其优点是无氧化,渗碳均匀性好,零件与零件之间的重复性好,另外它00减少了二氧化碳排放和有害的化学部件排放。真空渗氮技术是利用真空加热时部件表面清洁无氧化等特点,采用真空热处理在负压下进行渗氮;渗氮后部件表面硬度高,脆性小,渗氮层均匀能满足尖锐刃口刀具与冷冲模的技术要求。真空渗碳应该注意什么?
低压真空渗碳不··可以有效地避免常规渗碳淬火出现的表面非马氏体等组织缺陷,改善齿轮等零件表面质量,而且与高压气体淬火相结合可以减少热处理畸变,通过提高渗碳温度可减少处理时间,从而降低能源消耗和气体消耗。因此,低压真空渗碳与高压气淬相结合是当今一种先进的渗碳淬火工艺,可以称之为真正意义上的环保型绿色热处理技术。低压真空渗碳与高压气淬技术具有无内氧化,表面质量好,变形微小,工艺的稳定性和重复性好,热处理零件综合性能优异,使用寿命长,无污染公害,节能,生产成本低,自动化程度高等优点,目前已真空应用于汽车发动机、汽车变速器等零件的热处理,成为了替代可控气氛渗碳的有效方法。齿轮这么重要,这个真空渗碳技术也不容小觑呢,把品质、高效率、高稳定性视为终目标,为工业的发展做出更部件贡献。燃气真空渗碳的检查和维修要求。苏州真空渗碳处理
真空渗碳的一些细节介绍。浙江产品真空渗碳售后
推测在批量生产现场并没有需要处理部件量生锈的部件,处理这种零部件时,需要增加日常检查中的检查数量(加部件工作量),真空渗碳工艺有效应用于批量生产中的时间并不长,即使在日本,实际应用的实例也不多。总之,热处理工艺也还有掌握不到的一些层面,在技术人员中也有不适应技术发展的趋势。但是,由于普通气体渗碳中,所期待的条件管理遇到瓶颈,因而气体渗碳技术停滞不前。而真空渗碳需要将渗碳气体削减到极限,为了解决由此而产生的众多课题,需要集思广益,攻坚克难。浙江产品真空渗碳售后