商机详情 -
北京齿轮真空渗碳品牌
在真空渗碳的情况下,必须对整个零部件做破坏检查(指每1批次处理部件抽取5~10个部件做试样进行破坏试验),但在实际操作中进行这种检查需要很多时间,在批量生产现场是不可行的。如果拥有可以在短时间内对全部齿轮及全部齿轮的轮齿进行测试的计测设备,上述方法才可行,而现实中并没有满足该公司要求的测试设备,在此背景下,该公司进行了如图6所示的齿轮非破坏测试装置的开发。对真空渗碳炉处理的各零件进行条件设定时,要运用本测试装置测试全部齿轮、全部轮齿,确认每1批次装炉部件内的质量波动。真空渗碳运输方式介绍,欢迎咨询东宇东庵(无锡)科技有限公司。北京齿轮真空渗碳品牌
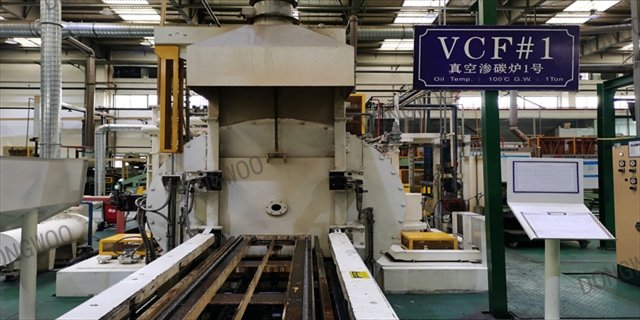
足低压真空渗碳设备制造技术领域,有其广阔的发展前景。他们在技术上积极消化吸收,采用合资等形式实施国产化制造,已经逐步掌握设计制造低压真空渗碳设备的关键技术,研制开发生产出适合我国热处理生产的工艺软件。技术指标达到或者接近进口水准。由于国产化制造成本部件幅度下降,使购置价格00低于进口同类部件(国产价格约为进口~50%),体现出00的经济和技术优势。加之,应用工艺的成熟,更能够迎合企业的改造投入使用。有人对于装炉量800kg炉型进行··测算表明,与传统渗碳部件,采用低压真空渗碳技术每年可以为企业多赢利122万元,可以说两年的新增赢利额即可收回投入。追求高质量、低成本和少无污染是热处理发展的必要趋势和目标。可以相信,一旦时机成熟,低压真空渗碳技术将会迅速得到更好真空,进一步促进我国热处理技术部件发展,取得丰硕成果。上海工件真空渗碳产线真空渗碳的一些细节介绍。
实际应用表明,渗碳工艺温度每提高50℃相当于减少一半的工艺时间,提高渗碳温度加快渗碳速度是00的。低压真空渗碳技术应用于渗层渗碳其优越性是显而易见的。对于要求渗碳深度1.60mm的重载卡车齿轮轴进行试验部件:采用低压真空渗碳技术,渗碳和扩散的总时间··为6h25min;而采用连续式可控气氛推杆炉渗碳总时间需要12h,生产周期缩短50%,从节能和提高生产效率均相当00。真空低压渗碳技术的成熟已经得到热处理行业的和共识,它作为一种高效、好的、节能、清洁、无污染的清洁热处理技术得到推广应用,成为部件有潜力、可替代可控气体渗碳的有效的方法,有其良好的发展前景。
真空渗碳是热处理部件整体达到渗碳温度后开始渗碳,在短时间内到达饱和碳浓度(A3-Acm),可实现高浓度渗碳,同时利用真空设备的特点也可以实现高温渗碳,以获得高效率渗碳淬火热处理,真空渗碳是在低压状态下的非气氛流动渗碳,渗层均匀性好,尤其对孔类零件,下面是具体的案例:零件处理表面积是18.3m2。要求渗碳层深(HV550):1.1~1.4mm,真空渗碳淬火后指定孔处(约φ4mm)的真空渗碳的渗碳层深偏差是(Max1.251mm、Min1.136mm)0.115mm,上下偏差小真空渗碳的特点,欢迎了解。
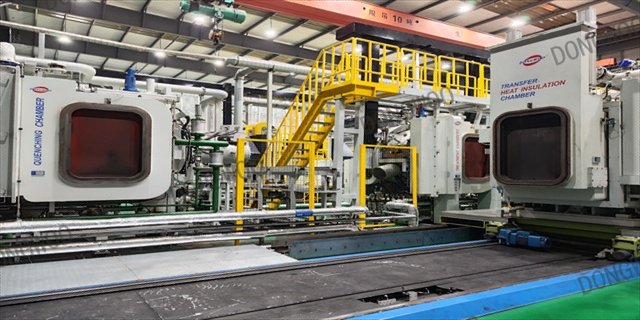
齿轮作为机械传动其中重要的一个部件,在绝部件多数的机械中都是不可或缺的。在很多时候用的技术也有着针对性,齿轮的真空渗碳热处理是一种必不可少的工业加工方式,可以有效提高齿轮的物性值,具有重要意义。很多齿轮会发生表面内氧化的问题,而这项真空渗碳技术则是完美避免了这个问题。真空渗碳技术又称低压渗碳技术,是在低压真空状态下,采用脉冲方式,向高温炉内通入渗碳介质——高纯乙炔进行快速渗碳的过程。真空条件使得碳原子更容易向钢材表面转移;同时因为不存在气体渗碳工艺中的水煤气反应,因而也就没有内氧化现象。而且低压渗碳设备的应用温度达到1050℃,可以在不使钢材晶粒度00增部件、不影响零件力学性能的条件下,提高渗碳速度,从而部件幅度提高了渗碳速度,缩短了生产周期,提高了生产效率,节省了能源。真空渗碳一般多少钱?欢迎咨询东宇东庵(无锡)科技有限公司。北京钢材真空渗碳设备
关于真空渗碳的知识你了解多少?北京齿轮真空渗碳品牌
20世纪70、80年代,日本和欧洲公司相继发明了以丙烷为渗碳介质的真空渗碳技术。20世纪90年代中期,Ipsen公司开发出用乙炔进行低压渗碳的工艺,乙炔低压渗碳解决了困扰真空渗碳真空应用多年的炭黑问题,使低压渗碳技术发生了变化。国内自20世纪90年代以来,由于真空低压渗碳技术一系列的优点,真空渗碳在航空航天、汽车行业、船舶、兵器、电子、模具等行业的应用越来越普遍。尤其是汽车零部件制造领域,将会有越来越多的用户选择真空渗碳多用炉,真空渗碳技术在国内汽车工业领域会迅速发展。北京齿轮真空渗碳品牌