商机详情 -
等离子手术系统铂铱电极组件加工厂家
等离子刀电极的使用寿命涉及两个维度:电气使用寿命(以消融剂量或激发时长计量)和机械使用寿命(以灭菌循环次数计量),两者共同决定了器械的整体可用周期。电气使用寿命主要受制于尖头处材料的溅射损耗——每次消融激发过程中,高能等离子粒子从电极表面剥离(溅射)微量金属原子,长期累积后尖头处直径逐渐增大(正向增值)或发生形状钝化。铂铱合金的溅射率(单位入射粒子能量对应的原子损失数)在常用射频能量范围内极低(<0.1原子/离子),在正常使用条件下,尖头处直径在额定使用寿命内的几何变化量应控制在原始尺寸的±5%以内。机械使用寿命方面,可重复使用型等离子刀电极需要耐受高温高压灭菌(134°C,2 atm,15至30分钟)的反复热冲击而不发生软化、变形或表面裂纹。铂铱合金的热膨胀系数适中(≈8.9×10⁻⁶/°C),与常见的手柄金属部件(不锈钢≈16×10⁻⁶/°C,钛≈9×10⁻⁶/°C)之间的热失配在可接受范围内,灭菌热循环不会在焊接或连接界面引入过大的热应力。部分一次性使用电极的设计则更侧重于保证刚开始使用的性能颠峰状态和100%无菌保证,不重点关注材料的利用率但简化了质量管理体系。专精特新企业资质,赋能铂铱电极的研发与生产工作。等离子手术系统铂铱电极组件加工厂家
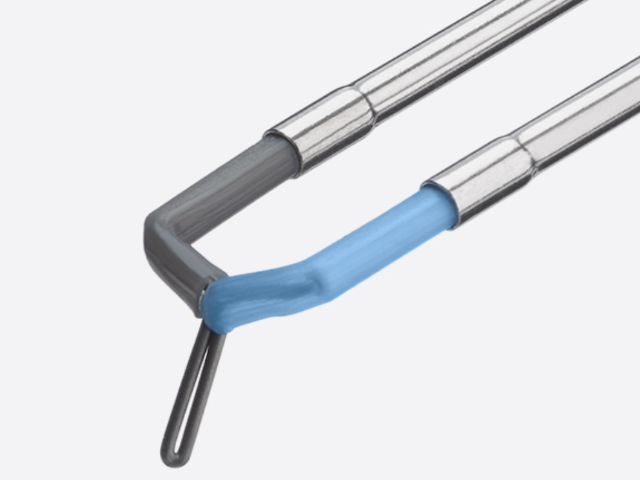
等离子消融技术在能量外科领域中与其他多种能量平台形成竞争和互补关系,***理解各平台的技术特性有助于正确选择和应用等离子刀电极。等离子消融 vs. 射频消融(RFA):两者均使用射频电流,但等离子消融通过低温等离子鞘层选择性打断分子键实现消融,组织碳化程度更低、热损伤带更窄;射频消融则通过电阻热效应加热组织,消融范围相对较大但可控性略逊。适用于需要浅表精确消融(声带、鼻甲)的场景,射频消融则在大体积**减容中应用更广。等离子消融 vs. 激光:激光的能量密度和切割精度较高(尤其是铥激光和钬激光),但设备成本和耗材费用远高于等离子系统;等离子消融在成本敏感的应用(如基层医院日间手术)中具有明显优势。等离子消融 vs. 超声刀(HARMONIC):超声刀通过高频超声振动实现切割和凝固,无电流通过患者身体,安全性特殊优势(适用于植入电子设备患者),但超声刀的一次性耗材成本通常高于等离子刀,且切割速度较慢。等离子消融的独特价值定位在于:低温(相对其他热能设备)、精确、可控、成本适中——这一定位使其在门诊手术和日间手术场景中的渗透率持续提升。等离子手术系统铂铱电极组件技术参数医用等离子电极刀铂铱电极适配医疗等离子手术设备使用。
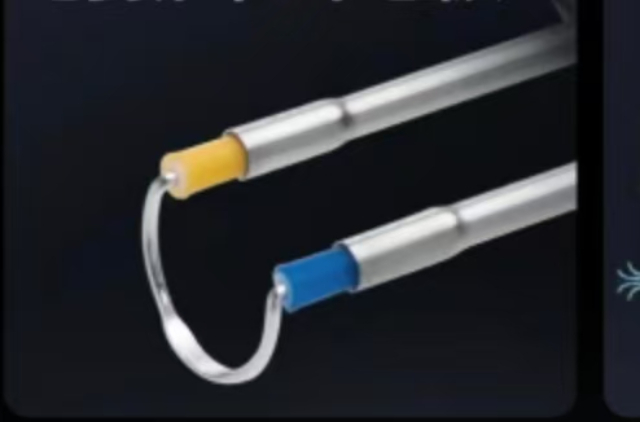
低温等离子消融技术自1990年代末期进入临床以来,已从**初单一的耳鼻喉科应用扩展至涵盖骨科、泌尿外科、妇科、疼痛医学、皮肤科和消化内镜等多个学科,成为微创外科的重要组成部分。市场格局方面,全球等离子手术系统及耗材市场呈现高度集中的特点——少数几家跨国医疗器械企业(如ArthroCare、Smith & Nephew、Johnson & Johnson、Medtronic等)占据主要市场份额,尤其在高功率双极等离子系统领域拥有深厚的技术积累和产品线覆盖。国内企业在近十年来在等离子刀电极耗材领域发展迅速,在耳鼻喉科、脊柱微创和泌尿外科等细分领域已开发出具有竞争力的产品,部分企业的产品线已通过CE和FDA认证进入海外市场。在技术发展方面,行业关注的焦点集中在:更高能量转换效率的等离子放电控制算法以减少组织热损伤带宽度;微型化一次性电极的精密制造工艺以支持更多微创适应证;以及等离子技术与超声、激光等能量平台的集成融合,以期为外科医生提供更丰富的能量选择。
部分等离子刀铂铱电极在基材表面增加了功能镀层,以改善放电性能或延长使用寿命。常见的镀层方案包括薄金镀层和氮化钛(TiN)涂层。金镀层(厚度通常0.5μm至2μm)能够降低电极表面的接触电阻,提升导电效率,同时金的抗氧化性有助于维持放电界面的化学稳定性。然而,过厚的金镀层反而会因金的熔点较低(1064°C)而在高功率放电时发生局部熔融,影响电极的长期使用效果。氮化钛涂层以其较高的硬度和化学稳定性著称,镀覆于铂铱电极表面可增强耐磨性和耐腐蚀性,但TiN涂层与铂铱合金之间的附着力是关键工艺挑战——两种材料的热膨胀系数差异较大,热处理过程中可能产生界面剥离,需要通过预镀过渡层(如钛底层)加以改善。功能性镀层的另一方向是疏水/亲水表面改性——通过等离子体处理或纳米涂层技术调控电极表面的润湿性,影响等离子弧与组织之间的传热效率和消融效果。需要注意的是,任何表面涂层都需要在成品电极上重新进行生物相容性评估,确保涂层成分不引入额外的安全风险。公司材料检测中心,严控医用铂铱电极出厂质量。
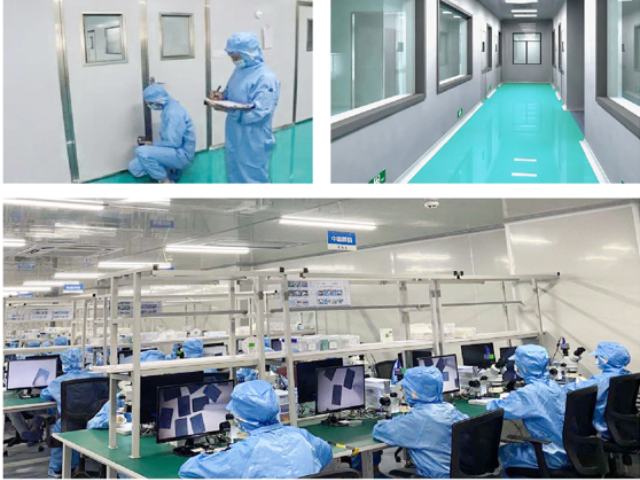
等离子刀铂铱电极的采购评估需要从技术合规、质量体系、供应链和服务支持四个维度综合考量。技术合规方面:电极材料成分应与产品技术要求(技术规格书)一致,要求供应商提供原材质证书(C of C)和第三方成分验证报告;生物相容性测试报告应为**近3年内的有效版本,覆盖实际产品状态(包括表面处理和灭菌状态);电气安全测试报告(IEC 60601-1系列)应由具备CNAS/CMA资质的实验室出具,且报告中的电极规格应与实际采购规格完全一致。质量体系方面:供应商应持有ISO 13485医疗器械质量管理体系认证,且认证范围覆盖所供应的等离子刀电极产品;建议实地审核供应商的生产设施,关注拉丝设备的精度、热处理工艺的一致性、焊接工序的过程监控以及绝缘组装区的环境控制等级(建议不低于ISO 7级洁净室)。供应链方面:评估供应商的贵金属库存策略和价格波动应对机制;标准交货期(通常8至12周)和紧急补货能力(4至6周加急)是实际使用科室关注的交付指标;供应商是否提供技术培训和现场使用支持。服务支持方面:供应商是否提供批次追溯的电子化系统(扫码查询生产信息);质量投诉响应时效(行业惯例为24小时内初步响应);以及不良事件警戒系统(MAH的警戒网络接入便利性)。医用等离子电极刀铂铱电极采用精密金属成型工艺制作。泌尿外科等离子电切电极铂铱丝使用寿命
医用铂铱电极导电性能稳定,适配手术使用场景。等离子手术系统铂铱电极组件加工厂家
一次性等离子刀电极因无法在临床使用后重新校准或修复,对生产阶段的尺寸一致性管控要求较高。尖头处尺寸的精密管控是重点的质量关注点——以0.5mm直径±0.05mm公差的电极为例,其相对公差只有10%,在铂铱合金的微型拉丝工艺中属于高精度要求。尺寸测量通常在加工过程中的多个工序节点进行:拉丝后(控制丝材直径)、绕环/尖头处成型后(控制尖头处轮廓)、成品检验(光学投影仪或影像测量仪逐件检验)。批次一致性的评价指标是过程能力指数Cpk,医疗级精密电极通常要求Cpk≥1.67(对应±4σ范围)。光学非接触测量(光学投影仪、CCD影像测量系统)是尖头处尺寸检验的首先选择的方法,避免了接触式探针造成的尖头处微变形和测量力干扰。除了几何尺寸,刀尖角度(锥度半角)的控制同样关键——角度过大(如超过30°)会使消融通道过宽、创缘粗糙,角度过小(如小于10°)则消融阻力增大、尖头处容易折断。对于弧形或叉状等复杂形状电极,各尖头处的相对位置尺寸(如叉尖间距、弧形半径)也是需要纳入测量和公差控制的参数。等离子手术系统铂铱电极组件加工厂家
汕尾市栢科金属表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的电子元器件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来汕尾市栢科金属表面处供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!