商机详情 -
浙江铝合金冷冲模具推荐厂家
高高精密模具拥有一批模具加工技术人才,可承接级进式冷冲模具的开发制造,满足连续冲压作业的使用需求。级进式冷冲模具将冲孔、落料、折弯等多道冲压工序拆分至不同工位,金属带材顺着送料方向依次完成加工,减少人工多次转运工件带来的尺寸波动。企业拿到产品需求之后,先完成排样方案规划,核算冲裁力与压力中心,确定模架、导柱导套的选型规格。加工中对线切割、磨削工序的参数进行管控,保障各个工位凸凹模之间的配合间隙处于合理区间。装配调试阶段逐步调试送料步距,多次试冲之后确认样件各项指标。该款冷冲模具适配铜材、冷轧钢板、不锈钢薄料等多种板材,多用于连接器五金、小型电机配件等零部件生产。企业同时可以配套供应冲头、镶块等易损耗部件,方便客户在模具出现磨损之后快速更换部件,维持产线正常运转。高高精密模具可提供冷冲模具备件配套,降低客户冷冲模具后期维护成本。浙江铝合金冷冲模具推荐厂家
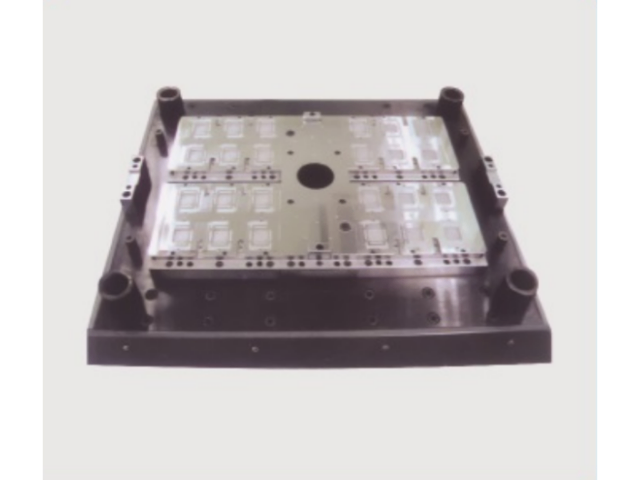
冷冲模具的凹模结构形式对模具强度与维修便利性有实际影响。高高精密模具根据制件外形与冲裁轮廓,在整体式凹模与镶拼式凹模之间做出选择。整体式凹模结构紧凑、刚性较好,适合轮廓相对简单、批量适中的冲裁件;镶拼式凹模便于局部更换与刃口研磨,适合轮廓复杂或易磨损部位集中的模具。镶拼凹模的拼块结合面经精密磨削,装配后接缝错位量控制在较小范围,避免冲裁时在制件断面留下明显痕迹。凹模刃口高度依据料厚与冲裁间隙确定,刃口下方设置漏料斜度,使废料顺畅排出。公司在凹模加工后进行硬度检测与刃口检查,确保凹模在批量冲压中具备足够的耐磨储备。盐城合金冷冲模具联系人高高精密模具具备丰富经验,可处理复杂异形结构冷冲模具的加工难题。
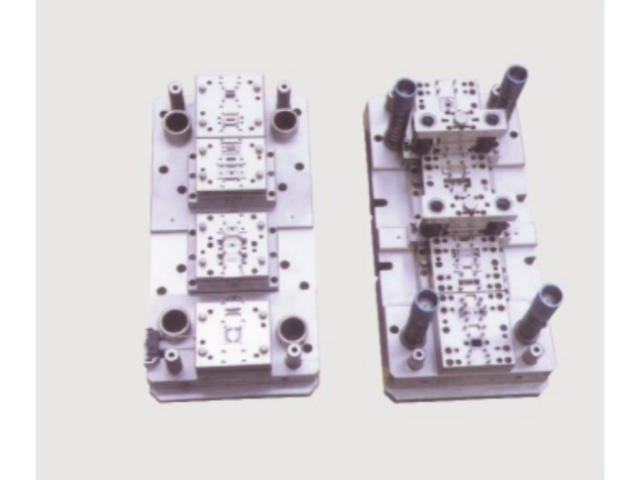
冷冲模具的导料结构影响料带送进的顺畅程度。高高精密模具在冷冲模具设计中,根据料带宽度与厚度配置导料板与侧压板。导料板之间的间距按料带宽度加适当间隙设定,使料带在送进过程中受到约束但不卡滞。侧压板采用弹簧压紧结构,将料带推向基准侧,保证送进步距的稳定性。对于较薄的料带,导料板入口处设置导入斜角,方便料带穿入。导料结构的安装位置与凹模刃口保持对应关系,避免料带在冲裁时发生偏移。公司在模具装配后手动推送料带进行模拟,检查导料结构对料带的约束效果,确认送进顺畅后再进行试冲。
多工位级进冷冲模具是高高精密模具的重要产品方向之一。该类模具将落料、冲孔、弯曲、成型等多道工序集成在一套模具内,配合自动送料装置实现连续冲压,生产效率较单工序模具提升数倍。模具采用精密导向组件,包括滚珠导柱导套与独自导柱结构,保证每一工位的定位精度稳定。浮料销与误送检测装置的设计,有效防止材料送进异常导致的模具损坏。级进模具适用于大批量、多工序零件的生产,如电机铁芯、接插件、弹片等产品。公司可根据客户冲压设备参数与产能规划,设计匹配的模具工位数与送料步距,模具安装调试后可直接投入连续生产,减少换模与调整时间。高高精密模具支持来图打样,快速完成冷冲模具试样,缩短项目交付周期。

冷冲模具的寿命管理需要建立使用记录与维护档案。高高精密模具建议客户在生产过程中记录模具累计冲压次数、冲压材料批次、刃口研磨时间与研磨量、易损件更换情况等信息,形成模具使用档案。根据冲压件毛刺高度与断面质量变化,判断刃口磨损状态,合理安排研磨周期。研磨时控制研磨量与研磨温度,避免刃口退火软化。模具达到一定冲压次数后进行整体检修,检查导向组件间隙、卸料板导向磨损、紧固件松动等情况。建立模具寿命管理档案,有助于客户掌握模具状态,提前安排维护与备件采购,减少突发停机对生产的影响。高高精密模具加工冷冲模具零件,做到部件互换性好便于后期维修更换。冲击材料冷冲模具订做价格
高高精密模具采用沙迪克线切割设备,提升冷冲模具凸凹模加工表面光洁度。浙江铝合金冷冲模具推荐厂家
冷冲模具在电器开关零件制造中有实际应用积累。电器开关中的触片、簧片、支架等零件多采用冷冲压工艺成型,对模具的尺寸精度与生产节拍有明确要求。高高精密模具针对开关零件的结构特点,在模具设计中关注触片接触部位的平整度与簧片弹性部位的成型质量。冲裁与弯曲工序在级进模具中衔接,料带在工位间送进时由导料板约束方向,避免偏移。模具设置废料排除通道,防止冲裁废料堆积影响连续生产。对于有镀层要求的零件,模具刃口保持光洁,减少冲裁时镀层剥落。公司可根据客户提供的零件图纸与材料规格,设计匹配的冷冲模具方案,配合冲床自动化送料装置实现批量生产。浙江铝合金冷冲模具推荐厂家