商机详情 -
丽水冷冲模具服务电话
冷冲模具的导向系统是保证冲压精度与模具寿命的关键部件。高高精密模具在导向结构设计上采用滚珠导柱导套配合钢球保持架,摩擦阻力小、导向精度高,适用于高速冲压工况。对于精度要求较高的模具,采用独自导柱组件,将导向系统与模架分离,避免冲压过程中冲床精度对模具导向的影响。导柱材料经渗碳淬火处理,表面硬度高、耐磨性好,导套内壁经过精密研磨,与导柱配合间隙均匀。模具上下模座采用铸铁或铸钢材料,经时效处理消除内应力,加工后平面度良好,保证导向组件安装后的垂直度。合理的导向系统设计使模具在长期使用中保持稳定的冲裁间隙,减少刃口磨损与维修频次。高高精密模具严把试模环节,冷冲模具出厂前经过多次冲压测试验证。丽水冷冲模具服务电话
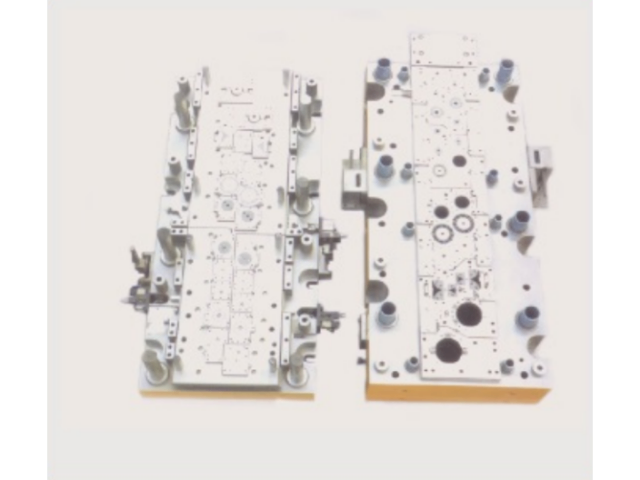
冷冲模具的凸模与凹模配合精度是模具制造的关键环节。高高精密模具在凸凹模加工中,采用慢走丝线切割与精密磨削相结合的工艺,保证凸模与凹模的冲裁间隙均匀一致。加工时以凹模为基准配作凸模,或采用同一程序分别加工凸凹模,确保间隙值符合设计要求。凸模固定方式根据模具结构选用台阶固定、铆接固定或粘接固定,保证凸模安装牢固且更换方便。凹模采用镶拼结构或整体结构,根据产品形状与模具强度合理选择。装配时由模具钳工进行配研,检查凸凹模配合间隙与导向精度,确保模具试冲时冲压件质量合格。合金冷冲模具联系人高高精密模具经过热处理工艺优化,增强冷冲模具整体硬度与抗冲击性。
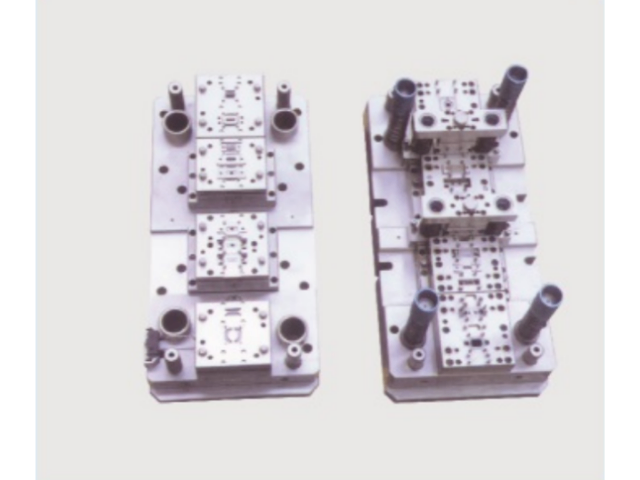
高高精密模具在冷冲模具生产流程中设置多道检测节点,从模具零件粗加工阶段到成品试模阶段持续跟进尺寸核验,减少加工偏差流入装配环节。零件加工完成后,工作人员使用投影仪、千分尺等检测工具采集型腔、冲头、镶块的各项尺寸,核对是否符合图纸标注要求,热处理之后再次复测,排查应力释放带来的尺寸变动。全部零件检测合格才会进入装配工序,装配完成后开展空载试运行,确认开合模动作顺畅无卡顿,再进入带料试冲环节。整套流程管控之下,冷冲模具上机后的稳定性得到保障,减少前期试模阶段的调试工作量,适配各类五金冲压车间稳定量产的使用诉求。
冷冲模具的刃口研磨周期需要依据冲压工况灵活掌握。高高精密模具在冷冲模具交付时向客户说明,刃口研磨间隔并非固定值,而是取决于冲压材料强度、料厚、冲压速度以及模具刃口材料等因素。客户可通过观察冲压件毛刺高度与断面光亮带比例的变化来判断研磨时机,当毛刺明显增大或断面质量下降时安排研磨。研磨作业使用平面磨床或工具磨床,控制单次研磨量,避免刃口过度去除导致间隙变大。研磨后对刃口进行去磁与清洁处理,防止铁屑吸附影响冲裁。公司在模具维护说明中列出刃口检查要点,帮助客户建立规范的研磨作业习惯,使冷冲模具在寿命周期内保持稳定的冲裁质量。高高精密模具一期投资千万,配备多台精密机床完成冷冲模具零件研磨加工。
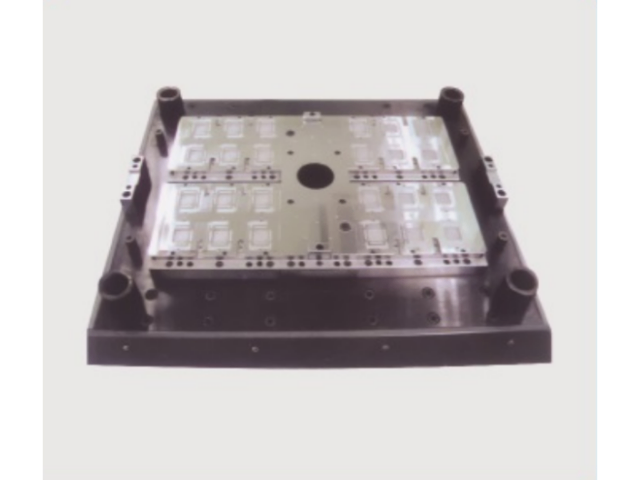
冷冲模具的冲裁间隙设计直接影响冲压件断面质量与模具使用寿命。高高精密模具根据材料厚度、材质特性及产品精度要求,合理计算并分配冲裁间隙,确保冲压件断面光洁、毛刺小。模具刃口采用慢走丝线切割加工,配合精密磨削工艺,刃口直线度与垂直度控制在微米级范围,保证冲裁时受力均匀。模具工作零件选用Cr12MoV、SKD11等材料,经淬火回火处理后具备良好的抗冲击韧性,适合高速冲床连续作业。针对不同厚度板材,模具设计时充分考虑卸料力与压料力的平衡,避免冲压过程中材料偏移。产品适用于电机定转子、连接器端子、五金支架等零件的批量生产,模具寿命可达百万次以上。高高精密模具提供完整技术文档,方便客户冷冲模具日常保养与管理。丽水铝合金冷冲模具定制
高高精密模具兼顾性价比与精度,为中小企业提供适配的冷冲模具方案。丽水冷冲模具服务电话
冷冲模具在汽车零部件制造领域有着广泛应用。汽车结构件与功能件中大量采用冲压工艺成型,如车身支架、座椅骨架、制动系统零件等。高高精密模具针对汽车冲压件材料强度高、形状复杂的特点,在模具结构设计中充分考虑成型力与回弹控制。模具采用高强度导向组件与耐磨刃口材料,适应高强度钢板的冲裁与成型。对于拉延成型类模具,通过合理设置压边力与拉延筋,控制材料流动,减少起皱与开裂缺陷。模具配备氮气弹簧或液压垫结构,提供稳定的压料力。公司可根据汽车零部件客户的冲压设备参数与生产节拍要求,设计匹配的模具方案,满足批量生产需求。丽水冷冲模具服务电话