商机详情 -
泰州合金冷冲模具联系人
根据冲压产品图纸规划整套成型方案,在结构设计阶段做好排样与冲裁力核算,无锡市高高精密模具有限公司打造的冷冲模具可以整合冲孔、落料工序,满足复合冲压需求。加工过程分步开展粗加工、热处理与研磨作业,管控各配合组件尺寸,装配完成后持续试冲调整间隙,改善工件断面成型状态。这类冷冲模具适配冷轧板、薄铜板等原料加工,适合中小型五金配件生产,试冲阶段会记录样件各项数据,便于后续调试,交付时同步给到模具相关图纸,方便车间开展日常管护,减少冲压过程出现卡料、工件偏移等状况。高高精密模具可加工拼块式凹模,适配特殊工况下冷冲模具的装配需求。泰州合金冷冲模具联系人

冷冲模具在电器开关零件制造中有实际应用积累。电器开关中的触片、簧片、支架等零件多采用冷冲压工艺成型,对模具的尺寸精度与生产节拍有明确要求。高高精密模具针对开关零件的结构特点,在模具设计中关注触片接触部位的平整度与簧片弹性部位的成型质量。冲裁与弯曲工序在级进模具中衔接,料带在工位间送进时由导料板约束方向,避免偏移。模具设置废料排除通道,防止冲裁废料堆积影响连续生产。对于有镀层要求的零件,模具刃口保持光洁,减少冲裁时镀层剥落。公司可根据客户提供的零件图纸与材料规格,设计匹配的冷冲模具方案,配合冲床自动化送料装置实现批量生产。温州冷冲模具大概费用高高精密模具采用沙迪克线切割设备,提升冷冲模具凸凹模加工表面光洁度。
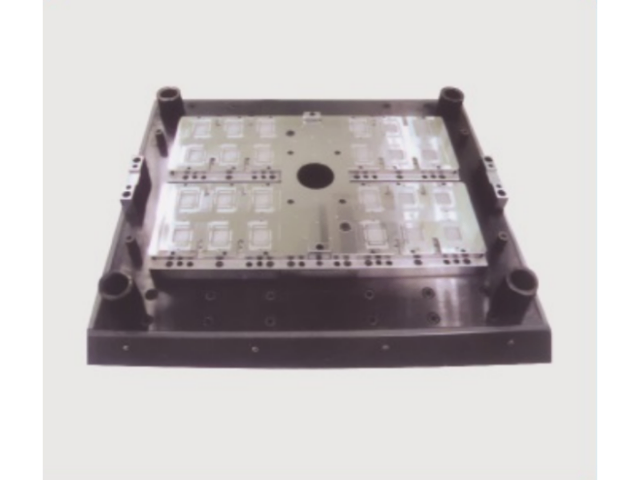
冷冲模具在五金弹片类零件冲压中体现出较强的适应性。弹片类零件通常材料薄、形状细长、有多个弯曲与冲裁工序,对模具的定位精度与成型稳定性要求较高。高高精密模具在弹片模具设计中,将冲裁与弯曲工序合理排布在级进模具的各工位上,通过导正销与侧刃配合保证料带步距准确。弯曲工位设置回弹补偿角度,依据材料批次在试模阶段进行微调,使弹片成型角度稳定。模具卸料板采用导向结构,冲压时压紧料带,防止细长弹片在冲裁时发生翘曲。对于有接触电阻要求的弹片,模具刃口保持锋利,减少冲裁断面毛刺,避免影响接触性能。此类模具适用于电子开关、继电器、连接器等产品中的弹片零件批量生产。
冷冲模具的防误送结构对保护模具具有实际价值。在级进冲压生产中,料带送进不到位或送进过量都可能导致凸模与料带干涉,造成模具损坏。高高精密模具在级进模具设计中设置误送检测销,检测销位置与料带上工艺孔对应,当料带送进异常时检测销无法进入孔内,触发冲床停机信号。部分模具还配置料带末端检测与料厚检测结构,形成多层次的防护。误送检测销的安装位置与弹簧力经过计算,保证正常送进时不产生误触发。公司在模具调试阶段对误送检测功能进行测试,确认停机信号准确可靠。这类防护结构虽然增加模具制造成本,但能够减少因送料异常导致的模具维修费用与停机损失。高高精密模具本地实体工厂,欢迎客户实地考察冷冲模具完整加工车间。
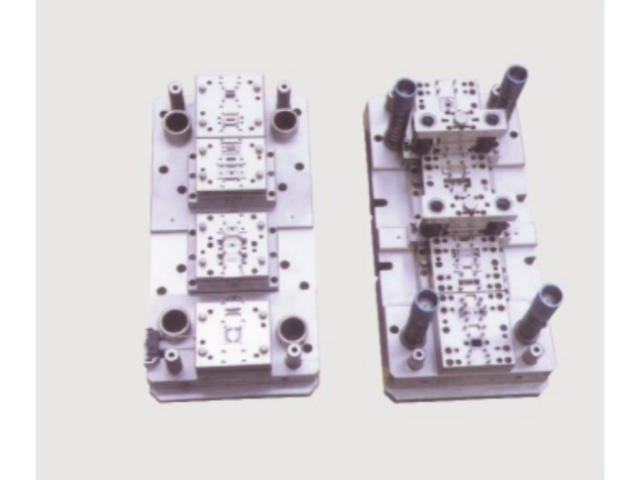
冷冲模具的导料结构影响料带送进的顺畅程度。高高精密模具在冷冲模具设计中,根据料带宽度与厚度配置导料板与侧压板。导料板之间的间距按料带宽度加适当间隙设定,使料带在送进过程中受到约束但不卡滞。侧压板采用弹簧压紧结构,将料带推向基准侧,保证送进步距的稳定性。对于较薄的料带,导料板入口处设置导入斜角,方便料带穿入。导料结构的安装位置与凹模刃口保持对应关系,避免料带在冲裁时发生偏移。公司在模具装配后手动推送料带进行模拟,检查导料结构对料带的约束效果,确认送进顺畅后再进行试冲。高高精密模具分析客户量产节拍,针对性优化冷冲模具耐磨结构设计。浙江钨钢板冷冲模具厂家现货
高高精密模具结合多年项目积累,规避冷冲模具常见开裂、卡料缺陷。泰州合金冷冲模具联系人
冷冲模具在模具调试阶段的间隙调整需要细致操作。高高精密模具在冷冲模具试冲过程中,若发现冲压件毛刺偏大或断面质量不理想,调试人员会对凸凹模间隙进行检查与调整。调整方法包括修磨凸模或凹模刃口、调整凸模固定位置或更换镶件。间隙调整时使用塞尺测量实际间隙值,与设计值比对后确定修配量。调整后进行试冲验证,观察冲压件质量变化。对于级进模具,各工位的间隙需要分别检查,避免局部工位间隙不当影响整体冲压质量。调试记录随模具档案保存,便于后续维修时参考。细致的间隙调整作业使冷冲模具在交付时达到稳定的冲裁状态。泰州合金冷冲模具联系人