商机详情 -
镇江铝合金冷冲模具厂家报价
高高精密模具针对薄料冲压工况开展冷冲模具专项设计加工,应对薄板冲压过程容易出现的撕裂、起皱、翘曲等问题。薄板材冲压对于模具间隙、刃口状态有着较高要求,企业技术人员结合板材材质与厚度核算凸凹模间隙数值,在冷冲模具结构之中增加压料、卸料相关机构,加工阶段把控刃口部位的加工纹理,减少板材冲压过程出现的毛刺现象。加工环节依托光学曲线磨床、慢走丝设备完成细小型腔、异形冲头加工,热处理之后做好时效处理,释放加工应力,规避模具零件在使用过程发生形变。模具装配结束后,采用客户实际使用板材开展试冲,不断微调机构参数,直到产出样件状态趋于稳定。该冷冲模具适配 LED 相关五金件、微型连接器弹片等薄料零部件生产,企业可同步配套对应精密工夹具,优化板材定位效果,进一步改善薄料冲压成品的实际状态。高高精密模具重视售后响应,接到反馈可及时处理冷冲模具各类故障。镇江铝合金冷冲模具厂家报价
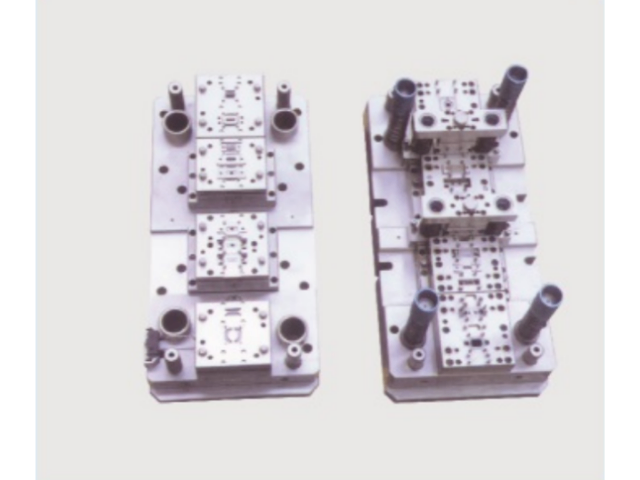
高高精密模具具备复合冷冲模具加工调试服务,在同一套模具内部集成多道冲压工序,单次冲压行程完成落料、冲孔等组合作业。复合类冷冲模具内部零件排布紧凑,对于凸凹模、卸料组件的加工装配有着较高要求,企业工程师前期分析零件图纸,评估工序合并可行性,规划模具内部零件排布,规避结构干涉情况。加工阶段拆分复杂零件加工工序,先粗加工预留加工余量,热处理之后再开展精加工磨削,保障零件硬度同时管控尺寸参数。模具组装过程逐件检测组件配合状态,调整卸料力大小,避免冲压过程出现工件卡滞。完成装配之后上机开展试冲,收集多批次样件开展测量,对模具局部结构进行微调优化。这类冷冲模具适合零件工序集中、生产场地有限的加工场景,多用于中小型五金配件加工,企业还可根据客户反馈对模具局部结构进行修改,适配后续产品迭代带来的改动需求。连云港六角形冷冲模具厂家电话高高精密模具具备丰富经验,可处理复杂异形结构冷冲模具的加工难题。

冷冲模具的模座起吊结构需要考虑使用安全。冷冲模具重量较大,在车间吊装转运时需要可靠的起吊点。高高精密模具在模座加工时按模具重量与重心位置布置起吊螺纹孔,螺纹孔深度与规格满足吊装安全要求。起吊孔位置避开模座上的导柱安装孔与紧固件孔,防止吊装时干涉。对于重心偏移的模具,公司在模座上标注起吊标识,提示吊装时的受力方向。模具交付时随附吊装说明,提醒客户使用匹配的吊具与吊装角度。合理的起吊结构设计,使客户在模具安装与维修时能够安全操作,减少吊装过程中的意外风险。
冷冲模具的冲裁断面质量是衡量模具水平的重要指标。冲压件断面通常由塌角、剪切带、断裂带和毛刺组成,断面质量与冲裁间隙、刃口状态、材料性能密切相关。高高精密模具通过合理控制冲裁间隙,使冲压件断面剪切带比例提高,断裂带减小,毛刺高度控制在较低水平。模具刃口经精密磨削,刃口圆角小,冲裁时材料受力集中,有利于获得光洁断面。对于断面质量要求较高的产品,可采用精密冲裁工艺,通过V形环压边圈与小间隙冲裁,获得接近切削加工的光洁断面。模具设计时根据产品断面要求确定工艺方案,在模具成本与产品质量之间取得平衡。高高精密模具可做级进式冷冲模具,助力客户实现连续高速冲压作业。

冷冲模具的刃口研磨周期需要依据冲压工况灵活掌握。高高精密模具在冷冲模具交付时向客户说明,刃口研磨间隔并非固定值,而是取决于冲压材料强度、料厚、冲压速度以及模具刃口材料等因素。客户可通过观察冲压件毛刺高度与断面光亮带比例的变化来判断研磨时机,当毛刺明显增大或断面质量下降时安排研磨。研磨作业使用平面磨床或工具磨床,控制单次研磨量,避免刃口过度去除导致间隙变大。研磨后对刃口进行去磁与清洁处理,防止铁屑吸附影响冲裁。公司在模具维护说明中列出刃口检查要点,帮助客户建立规范的研磨作业习惯,使冷冲模具在寿命周期内保持稳定的冲裁质量。高高精密模具分析客户量产节拍,针对性优化冷冲模具耐磨结构设计。五金冷冲模具订做价格
高高精密模具可提供冷冲模具技术咨询,协助客户敲定前期开模方案。镇江铝合金冷冲模具厂家报价
高高精密模具除整套冷冲模具产出之外,还可以单独加工供应冷冲模具各类备品备件,适配客户旧模具的维修替换需求。冲压作业持续运行之下,冷冲模具的冲头、凹模镶块、定位块等部件会逐步出现磨损,直接采购整套模具会抬高生产投入,单独定制备件可以有效控制车间运维开销。企业接收客户提供的备件图纸,或者接收旧件实物进行测绘,还原零件全部尺寸参数,选定适配工况的钢材开展加工。依次完成粗加工、热处理、精加工研磨等工序,控制零件平面度与配合尺寸,保障备件可以直接装配至原有冷冲模具本体,无需对模架进行二次改动。备件完成加工后开展尺寸检测,确认各项参数和原始零件保持一致再安排出货。该服务面向已经投产各类冷冲模具的制造工厂,涵盖电子、五金零部件加工企业,缩短模具维修等待周期,减少产线停工时长,同时给到备件日常保养方面的实操建议。镇江铝合金冷冲模具厂家报价