商机详情 -
衢州钨钢板冷冲模具服务电话
冷冲模具的导料结构影响料带送进的顺畅程度。高高精密模具在冷冲模具设计中,根据料带宽度与厚度配置导料板与侧压板。导料板之间的间距按料带宽度加适当间隙设定,使料带在送进过程中受到约束但不卡滞。侧压板采用弹簧压紧结构,将料带推向基准侧,保证送进步距的稳定性。对于较薄的料带,导料板入口处设置导入斜角,方便料带穿入。导料结构的安装位置与凹模刃口保持对应关系,避免料带在冲裁时发生偏移。公司在模具装配后手动推送料带进行模拟,检查导料结构对料带的约束效果,确认送进顺畅后再进行试冲。高高精密模具采用沙迪克线切割设备,提升冷冲模具凸凹模加工表面光洁度。衢州钨钢板冷冲模具服务电话
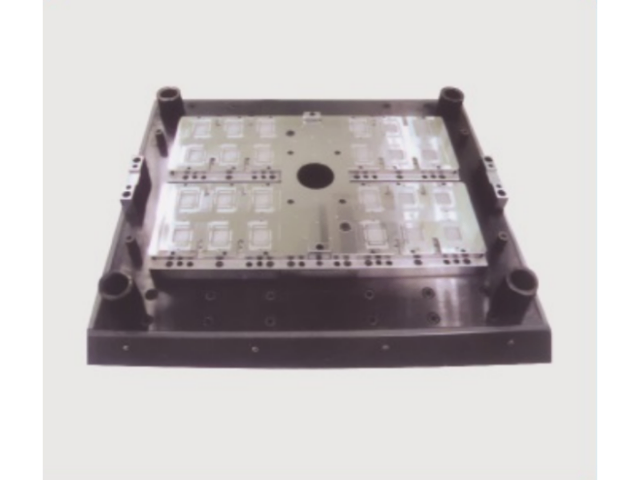
高高精密模具一期总投资达 1000 万人民币,具备半导体领域冷冲模具开发制造能力,适配半导体元器件切筋、分离、成型等加工工况。半导体零部件对冲压尺寸波动管控较为严格,企业技术团队在冷冲模具设计阶段优化拼块式凹模、凸模的组合结构,拆分复杂型腔模块,便于后期局部零件的拆装替换。生产过程依靠光学投影设备完成各组件尺寸检测,把控模具刃口、配合位置的加工状态,规避因加工偏差造成元件崩损的情况。整套冷冲模具可和企业自研精密工夹具搭配使用,统一定位基准,提升冲压作业过程的运行平稳度。模具出厂前模拟现场实际生产条件进行反复试产,记录不同冲压频次下的运行状态,给到客户实操层面的使用参考,适配中小型半导体工厂小批量以及中等规模的生产任务,帮助工厂完成半导体金属引脚、框架类零部件的冲压成型加工。泰州合金冷冲模具服务电话高高精密模具可按需定制半导体配套冷冲模具,适配多类元器件冲压生产。
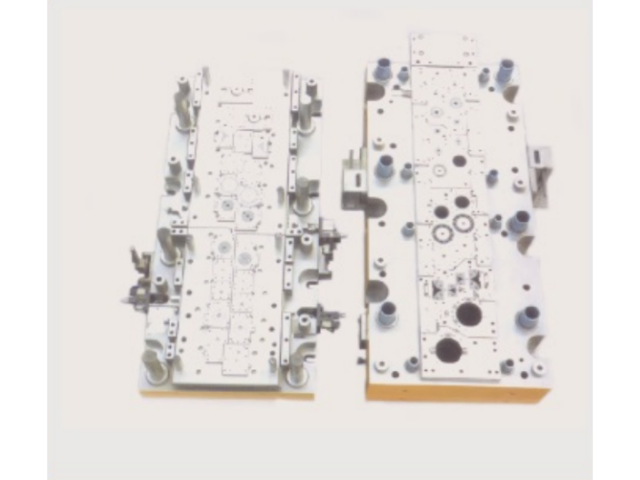
冷冲模具的凸模固定方式需要与冲裁工况相匹配。高高精密模具在凸模结构设计中,依据凸模截面尺寸与受力大小选择固定形式。截面较大的凸模采用台阶固定,配合垫板承受冲裁时的轴向压力;截面较小的凸模采用铆接或粘接固定,保证安装牢固且更换方便。凸模工作部位与固定部位之间设置过渡圆弧,减少应力集中导致的断裂风险。对于细长凸模,公司在结构上增加护套或导向板支撑,防止冲压过程中凸模发生弯曲失稳。凸模材料经淬火回火后,工作部位硬度与心部韧性形成梯度配合,兼顾耐磨性与抗冲击能力。合理的凸模固定结构使冷冲模具在连续冲压中保持刃口位置稳定,减少因凸模松动造成的间隙变化。
冷冲模具的装配精度对试模结果具有直接影响。高高精密模具在冷冲模具装配环节,由模具钳工按装配工艺顺序进行作业。先完成模架导柱导套的配研,确认导向间隙均匀;再安装凹模与卸料结构,检查卸料板运动平稳性;装配凸模并调整冲裁间隙。装配过程中使用塞尺与百分表检测配合间隙与平行度,对超差部位进行修配。模具闭合后进行空行程试压,观察各运动部件有无卡滞或干涉。装配精度的控制使模具在试冲时能够较快达到合格状态,减少反复拆装调整的时间。公司对装配完成的模具进行编号与档案记录,便于后续维修时追溯装配参数。高高精密模具具备丰富经验,可处理复杂异形结构冷冲模具的加工难题。
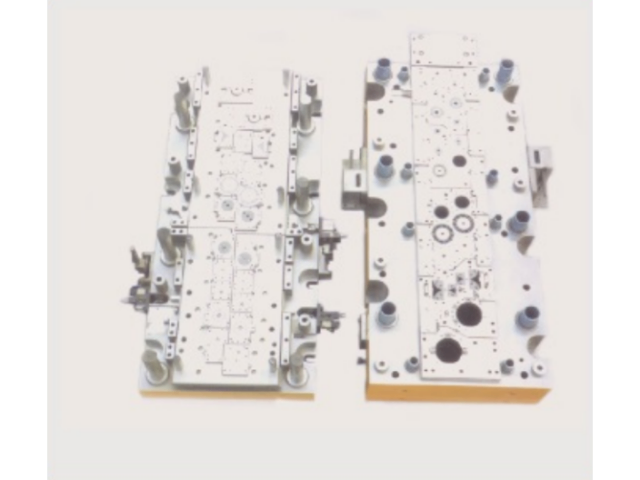
冷冲模具的定位与送料结构影响冲压生产的稳定性与效率。高高精密模具在模具设计中设置可靠的定位装置,包括导料板、侧压板、挡料销等结构,保证材料在冲压过程中位置准确。对于级进模具,采用侧刃定距或导正销精确定位,确保每一工位冲压位置一致。自动送料装置与模具配合时,模具设置送料让位空间与料带浮动结构,避免送料过程中料带与模具干涉。误送检测销与传感器配合,当材料送进异常时及时停机,保护模具不受损坏。合理的定位与送料结构设计,使模具适应高速冲床自动化生产,减少人工调整时间,提高生产效率。高高精密模具做好生产排期规划,保障冷冲模具项目按约定时间交付。衢州钨钢板冷冲模具服务电话
高高精密模具分析客户量产节拍,针对性优化冷冲模具耐磨结构设计。衢州钨钢板冷冲模具服务电话
冷冲模具在五金件批量生产中体现出的效率优势值得关注。相比单工序模具,级进模具与复合模具可减少冲压工序与设备占用,缩短生产周期。高高精密模具设计的级进模具将多道工序集成,配合自动送料装置实现连续冲压,单台冲床即可完成多工序加工,减少半成品周转与人工搬运。模具采用耐磨材料与合理的热处理工艺,刃口磨损慢,连续生产时冲压件质量稳定。模具配备计数装置与自动停机功能,当冲压数量达到设定值或出现异常时自动停机,便于生产管理。对于大批量五金件订单,冷冲模具方案在生产效率与成本控制方面具有实用价值。衢州钨钢板冷冲模具服务电话