商机详情 -
武汉MES对接动力锂电池生产设备商家
户用储能主打小容量、多规格、柔性换产,工商业/电网储能侧重大容量、标准化、大批量量产,二者电芯配方、产品定位不同,全产线设备配置、工艺参数存在系统性区别。前段设备层面,户储兼顾磷酸铁锂与小容量三元两种材料生产,搅拌、涂布设备参数可调范围更大,涂布面密度区间宽泛,选用中小型灵活机型;工商业储能以大容量磷酸铁锂为主,浆料配方固定,涂布、辊压设备选用宽幅高速机型,优先提升单机产能、控制单位生产成本。中段电芯成型,户储圆柱、方形电芯混线生产,卷绕、叠片设备兼顾多尺寸快速换工装;工商业以大方形叠片电芯为主,选用大台面固定式高速叠片机,注液设备加大计量量程适配大容量电芯加注需求。后段化成分容,户储电芯分容档位划分细致,多档位分选适配不同终端产品;工商业大容量电芯分容分级精简,侧重批量容量筛选,化成分容机柜通道密度更高。PACK组装差异尤为明显,户储PACK线自动化适中、工装切换便捷,适配多型号小批量订单;工商业全自动PACK整线一体化程度高,大型压装、大功率激光焊接设备,适配单规格百万级批量生产,不少设备厂商推出双兼容模块化产线,一键切换两类储能电芯生产,帮助电池厂商灵活调配产能。 液压驱动模式运行,平稳输出所需辊压作用力。武汉MES对接动力锂电池生产设备商家
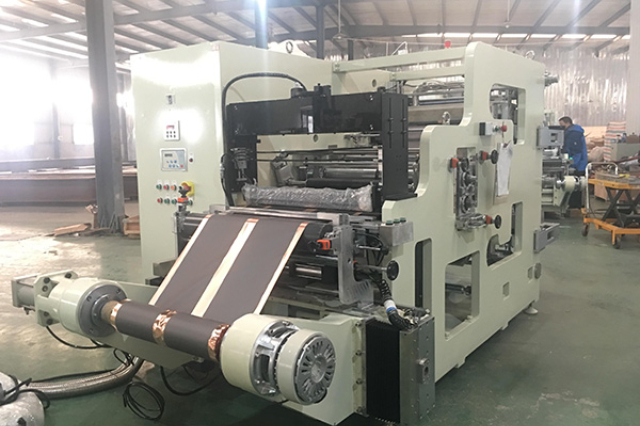
锂电池辊压机坐落于涂布烘干与极片分切两道工序中间,是极片致密成型的工艺设备,整机由机架轧辊总成、液压施压系统、放收卷机构、伺服纠偏单元、在线测厚系统、辊面清洁辅机六大模块组成,各单元协同运转完成整卷极片连续辊压加工。机架多采用加厚铸钢一体成型结构,抗弯形变系数高,可承载上千吨轧制压力,规避重压下机架形变带来辊缝偏移问题;上下配对轧辊选用特种硬质合金基材,辊面经镜面精磨与耐磨镀层处理,主流量产机型辊宽覆盖600mm-1500mm区间,适配动力、储能不同幅宽极片生产需求。液压伺服系统是压力调控,依靠高精度油缸实现线压力无极调节,压力反馈传感器实时采集受压数据,配合PLC控制系统动态微调辊缝,辊缝调节精度可达±1μm级别,保障极片横向厚度均匀性。前后端放卷、收卷配套张力伺服,分段闭环管控极片走带拉力,防止箔材拉伸、极片褶皱;CCD纠偏装置实时捕捉极片边缘位置,自动修正横向偏移,避边受压不均引发镰刀弯缺陷。测厚模块常用β射线或激光检测方案,辊后即时采集极片面密度与厚度数据,反向联动液压系统微调工艺参数;辊面清洁机构通过无尘毛刷、负压吸尘辊面粘粉,减少极片表面压坑、划痕不良。整套设备各模块数据接入车间MES系统。 湖北MES对接动力锂电池生产设备品牌双侧压力同步管控,保障整片极片受压均衡程度。
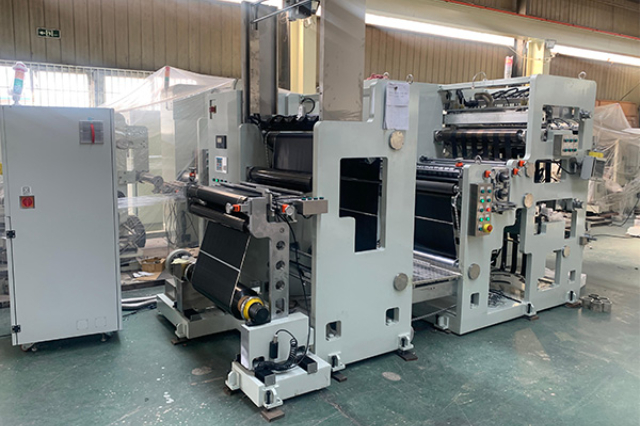
叠片机是软包方形动力电池电芯成型设备,区别于卷绕同轴缠绕工艺,采用Z字形交替叠放正负极片与隔膜的加工方式,在高倍率、大容量软包动力电池产线中应用占比逐年提升。设备由极片上料仓、隔膜送料机构、Z型叠片平台、热压定型机构、电芯下料模组组成,单片叠片循环周期逐步优化至秒级别,高速机型单机单日电芯产出量稳步提升。叠片工艺电芯层间应力分布更均匀,电池充放电膨胀率低于卷绕电芯,适配长续航动力电池产品设计,但设备结构复杂度高于卷绕设备,多工位同步协同控制难度偏大。设备管控参数包含极片叠片对齐精度、隔膜张力、热压温度,叠片错位超差会造成局部正负极直接接触,形成电芯短路隐患。极片上料环节搭配真空吸盘分料结构,规避多张极片粘连叠放问题,上料前增设缺料、多料视觉检测。随着刀片电池等新型方形电芯量产落地,大型尺寸叠片机需求量上涨,设备工作台面、物料行程同步扩容。部分定制化叠片设备集成极耳预焊工位,叠片与极耳焊接连贯完成,精简中段工序排布,压缩整线厂房占地面积,帮助电池企业优化产线空间布局、降低配套车间建设成本。
动力电池工序(涂布、注液、化成)对空气温湿度、洁净度指标严苛,整套产线除工艺主机外,恒温除湿机组、无尘净化系统、车间废气处理设备是不可或缺的配套装备,直接影响主机使用寿命与产品良品率。涂布车间洁净等级多为万级洁净厂房,注液、烘烤工位提升至千级洁净标准,净化设备通过多级滤网循环过滤空气粉尘,粉尘超标会粘附极片造成局部短路隐患。除湿机组针对注液车间做深度管控,常规稳定在-40℃~-60℃区间,空气中水分子会破坏电解液化学稳定性,诱发电芯胀气报废;前段NMP溶剂回收配套冷凝回收设备,收集涂布烘箱挥发有机溶剂,既降低原料损耗,又满足环保废气排放标准。整套辅助设备与工艺主机联动运行,车间温湿度数值异常时系统自动调节机组功率,同步预警提醒运维人员。中小电池工厂容易忽略配套设备投入,出现洁净度、不达标,进而造成制程不良率偏高。伴随国内环保管控趋严,锂电工厂废气、废液处理配套设备配置成为建厂硬性要求,设备投入在整厂基建中的占比逐年规范,配套设备国产化率持续走高,有效控制动力电池建厂综合投入成本。 设备操作逻辑易懂,工作人员便于上手操控。
方形铝壳动力电池顶盖与壳体密封依靠光纤激光焊接设备完成,焊缝气密性直接决定电芯注液后密封效果,水汽渗入电芯内部会破坏电解液、诱发电芯胀气失效,因此封焊工序对设备稳定性要求严苛。激光封焊设备包含光纤激光器、光路导向模组、工装定位夹具、烟尘净化装置、在线气密预检单元,设备依靠高能激光束熔融铝壳接缝实现无缝密封,焊缝宽度、熔深通过激光功率、移动速度精细调控。工装夹具定位精度控制在以内,电芯壳体放置偏移会造成焊缝跑偏、局部漏焊。量产中区分顶盖环焊、注液孔封口焊两类工艺,环焊为壳体主体密封,注液孔封口在注液工序结束后完成。设备配套实时焊缝视觉追踪系统,激光施焊同步拍摄焊缝,识别气孔、断焊等缺陷并标记不良电芯。铝壳材质导热系数偏高,焊接瞬时高温易造成壳体形变,设备增设辅助冷却气路,定点降温控制壳体变形量。相较于传统电阻封口焊,激光焊焊缝致密性更好,良品率更优,当前头部动力电池工厂新上铝壳产线基本全部配置全自动化激光封焊设备,搭配自动上下料机械手,实现电芯无人化流转焊接作业。 设备性能逐步优化,契合锂电制造发展趋势。湖南四辊锂电池辊压机工厂直销
设备适配不同规格动力电池的组装制造作业。武汉MES对接动力锂电池生产设备商家
冷辊压机是锂电行业应用时间久的基础机型,全程在常温环境下依靠纯机械液压压力完成极片压实,整机无辊体加热配套组件,设备结构精简、运维门槛偏低、采购投入适中,适配储能磷酸铁锂、常规石墨负极大批量经济型量产项目。设备压力调控依托液压油缸,线压力调节区间1600kN/m-3800kN/m,辊速区间30-120m/min,量产线优先选用宽幅机型提升单机产能,小型实验室打样选用窄幅小压力试样机型。因无温度辅助软化涂层,活性材料形变完全依赖外力挤压,成品极片回弹幅度偏高,同配方下想要达到同等压实密度,所需轧制压力比热辊高出35%左右,硅碳等高韧性负极材料使用冷辊容易出现涂层裂纹、掉料问题,一般需要分两次递进辊压释放内应力。从产线配套来看,冷辊无需导热油循环、温控仪表等附属配件,车间配套管路少,日常能耗更低,契合储能电池控成本的生产需求,当前大中型储能工厂前段产线冷辊设备占比仍保持六成以上。设备日常保养聚焦轧辊清洁、液压油定期更换、张力轴承巡检,易损配件品类少,停机维保耗时短,有利于工厂提升设备综合稼动率。不足之处在于高镍三元、高面密度动力极片生产局限性突出,高压下铝箔、铜箔断带概率偏高,动力电池产线逐步替换为热辊配置。 武汉MES对接动力锂电池生产设备商家
武汉千里马电源机械制造有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在湖北省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**武汉千里马电源机械制造供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!