商机详情 -
武汉双辊锂电池辊压机联系方式
气密性检测设备主要用于铝壳电芯封焊后、软包电芯热封后的密封性测试,微量漏气会造成水汽侵入电芯,出现胀气、容量衰减等问题,检漏工序是阻隔不良电芯流入后段的关键关口。行业主流检漏方案包含氦检法与压差检漏法,氦检灵敏度更高,可检出10⁻⁷Pa・m³/s级别微漏,多用于乘用车动力电池;压差检漏设备成本适中,适配储能经济型动力电池量产。氦检设备由真空舱、氦气供给系统、检漏仪组成,电芯置入密闭舱后充入微量氦气,仪器捕捉舱体内泄漏氦气含量判定密封状态。设备在线集成于封装流水线,电芯自动上下料、密闭舱自动开合,单颗电芯检漏周期控制在数秒。软包动力电池除壳体焊缝检漏外,侧边热封边同步做气密性筛查,热封边缘褶皱、夹料是高频漏气诱因。设备定期使用标准漏孔校准检测精度,避免仪器漂移造成误判漏判,检测数据同步上传生产系统,不良电芯单独归集返修或报废,从制程端控制成品不良率。在海外动力电池工厂建设项目中,氦检设备的配置比例持续提升,契合海外严苛的动力电池安全准入规范。 对接前后工序设备,组成一体化极片加工链路。武汉双辊锂电池辊压机联系方式
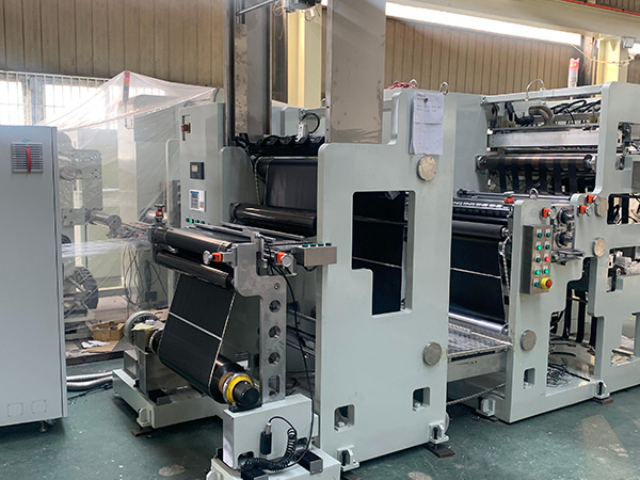
化成分容机柜是储能后段设备,分为化成柜、分容柜两大品类,化成依靠小电流初次充放电在负极生成稳定SEI钝化膜,分容通过标准化充放电标定电芯实际容量、内阻,按照参数分级筛选电芯,储能电芯主打长循环特性,充放电电流、测试周期和车用动力电池设备存在明显区分。单机机柜集成上百个充放电通道,每个通道可单独调控电压、电流、充放电时长,储能化成多采用极小电流慢充,延长SEI膜成型时间,提升电芯循环稳定性;分容选用标准电流,完整充放电周期更长,单批次分容耗时远高于动力电池。设备电压管控精度达毫伏级,电流波动控制在±以内,保障容量分级精细。储能化成分容设备普遍搭载电能回馈并网系统,电芯放电产生的电能回收至厂区电网,大幅降低整线生产耗电量,契合储能行业绿色生产的发展方向。分容完成后电芯按照容量、内阻、自放电数值划分多个等级,同批次同规格电芯编组用于后续PACK组装,保障储能模组成组一致性。机柜内置过压、过流、超温三重安全保护,单通道电芯故障自动切断回路,避免故障电芯影响同柜产品,高压大容量储能电芯配套升级耐压机柜,适配新型高电压平台储能产品迭代。 武汉软包动力锂电池生产设备厂家现货辊压间隙可调,适配不同厚度标准的电池极片。
注液结束后的储能电芯需要送入恒温静置设备,依靠恒定温场促进电解液充分浸润极片与隔膜孔隙,是化成前不可或缺的预处理工序,大容量储能电芯浸润周期更长,对应静置设备容积、控温时长相较动力电池烘箱大幅调整。设备分为箱式批次烘箱与连续隧道式烘箱,实验室小批量储能试样选用箱式机型,年产GWh级大型储能工厂配置隧道连续静置线,电芯依靠自动化输送线自动进出各温区,无需人工批量周转。常规储能电芯静置温控区间42~58℃,依据电芯容量调整静置时长,150Ah以上大容量电芯静置周期普遍在36~72h,小容量户储电芯可缩短至12~24h。烘箱内部布置循环热风系统,腔体内各点位温差控制在±2℃以内,规避局部温度偏高造成电解液变质失效。设备集成除湿回路,持续排出腔体内部微量水汽,隔绝外界潮湿空气侵入。三元体系户储电芯与磷酸铁锂工商业储能电芯电解液浸润速率不同,设备可分区设置温度、静置时间两套工艺参数,实现同烘箱分规格生产。烘箱配备超温断电保护装置,温控异常自动停机散热,运行数据同步接入MES系统,实时调取腔体温度曲线,便于工艺优化调整。
储能电芯涂布、注液、化成工序对车间温湿度、洁净度指标要求严苛,除工艺主机外,恒温除湿机组、无尘净化系统、废气废液处理设备是储能产线不可缺少的配套设施,直接影响主机使用寿命与电芯良品率。涂布车间维持万级洁净等级,注液、电芯二次烘烤工位提升至千级洁净标准,多级滤网净化系统循环过滤空气粉尘,粉尘附着极片容易造成电芯内部短路报废。注液车间配置深度除湿机组,稳定在-40~-55℃区间,隔绝空气中水分子破坏电解液化学稳定性;储能磷酸铁锂负极以水性浆料为主,涂布烘箱无大量NMP废气,配套简易水汽处理设备即可,正极少量有机溶剂配套冷凝回收装置,回收挥发溶剂、满足环保排放规范。整套辅助设备和工艺主机联动运行,车间温湿度、数值异常时机组自动调节功率并预警运维人员。中小储能建厂容易忽略配套设备投入,出现洁净、不达标进而拉高制程不良率,伴随环保管控日趋规范,废气、废液处置配套设备成为储能工厂基建标配,目前国产配套设备国产化率稳步提升,帮助企业控制建厂综合投入成本。 各机组衔接顺畅,降低工序之间等待耗时。
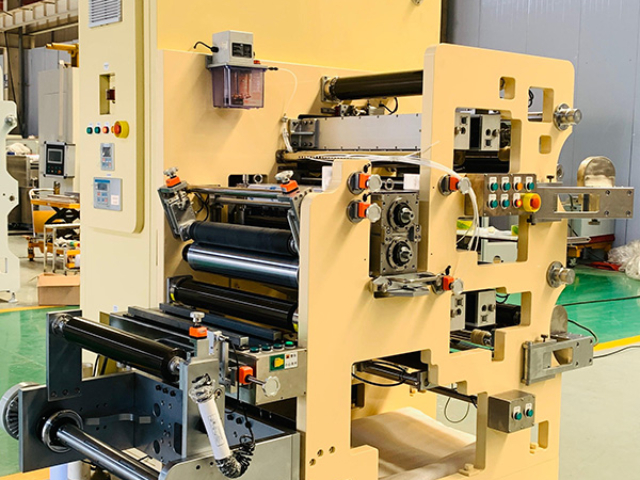
液压系统是辊压机压力输出,由高压油泵、伺服油缸、调压阀、液压管路、冷却油箱组成,依靠高压油液驱动下辊抬升完成极片加压,液压系统故障直接引发压力不稳、辊缝跑偏、极片厚度批量异常。量产高发故障包含液压油乳化渗漏、油泵压力衰减、阀芯卡堵,油液进水乳化多源于油箱密封老化、车间湿气侵入,表现为压力上下浮动、极片忽厚忽薄;管路渗漏集中在接头密封圈老化,漏油造成系统缺压,轧制力达不到设定标准,极片压实密度偏低。规范化维保分为日检、周保、月保养三级:每日开机前点检管路渗漏、油压初始数值,空载升降辊体验证压力响应速度;每周清理油箱滤网、检查冷却风扇运行状态,保证油温控制在30-50℃区间,高温会加速油液老化;每月取样检测液压油粘度与含水量,超标及时换油,同步拆解清洁调压阀芯,去除油泥杂质。热辊配套液压站受周边热源影响偏大,额外增加隔热防护套,减少环境高温加速油液变质。长期满负荷运行的量产设备,每半年拆解油缸更换内部密封件,提前规避突发漏油停机故障,稳定设备连续生产稳定性。 日常维护流程简单,减少设备养护耗费时间。广州四辊锂电池辊压机厂家
辊压成型规格合规,贴合行业基础生产规范。武汉双辊锂电池辊压机联系方式
辊压本质依靠相向旋转轧辊的机械挤压作用,压缩涂布后极片内部涂层孔隙,提升活性物质压实密度,优化极片导电性能,微观成型分为四个连续阶段,全程在极片快速走带中毫秒级完成形变加工。第一阶段为疏松坍塌阶段,极片刚进入辊缝入口,涂层内部大孔隙率先受压塌陷,活性粉料颗粒初步靠拢,此阶段压力增量即可带来明显厚度缩减;第二阶段颗粒压缩期,随极片进入辊缝中心高压区,颗粒间空隙持续压缩,导电剂与粘结剂重新排布,形成连续导电网络,极片厚度快速趋近设计标准;第三阶段塑性定型,高压作用下部分粉料颗粒轻微形变,活性材料和铜铝箔集流体贴合强度提升,有效降低极片界面接触内阻;第四阶段弹性回弹,极片离开辊缝卸除压力后,涂层发生15%-30%自然回弹,也是实际成品厚度高于预设辊缝数值的主要诱因。工艺执行遵循体积守恒规律,极片总重量固定,压缩孔隙后厚度下降、面密度同步抬升,磷酸铁锂正极、三元正极、石墨负极材料物性不同,压缩率参数存在明显区分。三元正极压缩率普遍在18%-25%,磷酸铁锂正极16%-22%,石墨负极压缩可达23%-33%,参数设置超出合理区间,要么压实不足能量密度偏低,要么压力过大颗粒碎裂,诱发电芯循环衰减、析锂隐患。 武汉双辊锂电池辊压机联系方式
武汉千里马电源机械制造有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在湖北省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同武汉千里马电源机械制造供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!