商机详情 -
湖北热辊压锂电池辊压机厂家推荐
国内头部动力电池工厂加速老旧产线智能化升级改造,依托工业互联网、数字孪生、AI视觉检测技术改造单机设备与整线联动系统,智能化改造集中在数据采集、在线质检、设备运维三大方向。单机改造方面,在搅拌、涂布、卷绕等关键设备加装各类传感采集元件,实时抓取温度、压力、转速、尺寸等工艺数据,数据同步上传MES生产管理系统,替代传统人工纸质记录,工艺参数异常系统自动预警并联动设备微调。质检智能化替换人工抽检,全工序铺设AI视觉检测设备,极片缺料、电芯焊接不良、封装漏气等缺陷在线实时剔除,产品不良率得到明显下行。整线层面依托数字孪生搭建虚拟产线,仿真模拟设备运行状态与产能排布,提前预判产线瓶颈工位,优化设备排布与生产排班,提升设备综合稼动率。设备运维智能化搭载远程故障诊断模块,设备异常后工程师远程调取运行数据定位故障点,缩短停机维修时长,减少产线停工损耗。中小电池工厂智能化改造分步落地,优先改造涂布、化成分容等高价值关键设备,循序渐进完成全产线数字化升级。智能化改造虽带来前期设备投入增加,但从长期生产来看,良品率提升、人工缩减、能耗下降带来综合生产成本优化,成为锂电工厂长期提质增效的主流方案。成型电池性能参数贴合行业常规制作要求。湖北热辊压锂电池辊压机厂家推荐
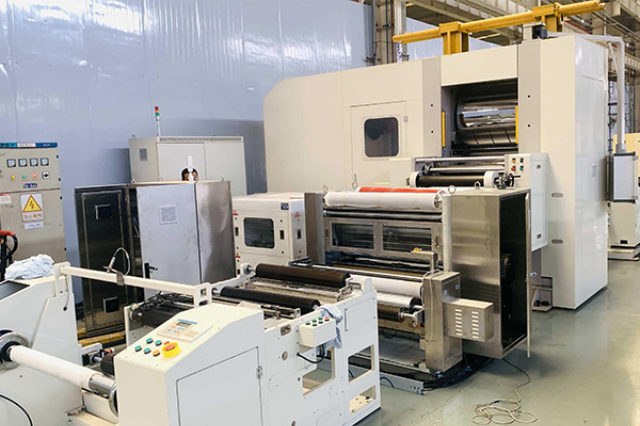
储能电池以大容量磷酸铁锂产品为主,侧重量产性价比与长循环稳定性,配套辊压机朝着宽幅、大产能、稳运行方向设计,硬件与工艺参数围绕低成本量产优化。量产主力机型辊宽800-1450mm,远超动力机型常规幅宽,依托宽幅走带提升单卷极片产出,降低单位极片设备分摊成本;轧辊选用经济型耐磨镀层,放宽局部精度冗余,辊缝公差控制在±μm即可满足生产标准。压力系统以常规液压增压为主,线压力1800kN/m-3200kN/m,磷酸铁锂正极压实密度目标³,所需轧制压力低于三元材料,多数工商业储能产线选用冷辊配置,户储兼顾三元小电芯才选配冷热两用机型。走带速度上限可达110-130m/min,优先放大单机产能,张力系统简化分段,采用两段式张力控制,在保障极片平整前提下精简配件投入。工艺设计上放宽极片横向厚度管控区间,面密度波动≤2%即为合格,适配储能批量生产容错标准;辊后选配经济型激光测厚,替代高价β射线检测设备,压缩产线基建投入。设备维保结构简化,易损配件国产化配套完善,后期维保费用更低。部分大型电网储能产线搭配辊压-分切一体机,辊压完成直接进入分切工位,省去极片复卷工序,缩减车间占地与人工转运成本。 湖北热辊压锂电池辊压机厂家推荐进出料衔接顺畅,降低极片卡顿弯折概率。
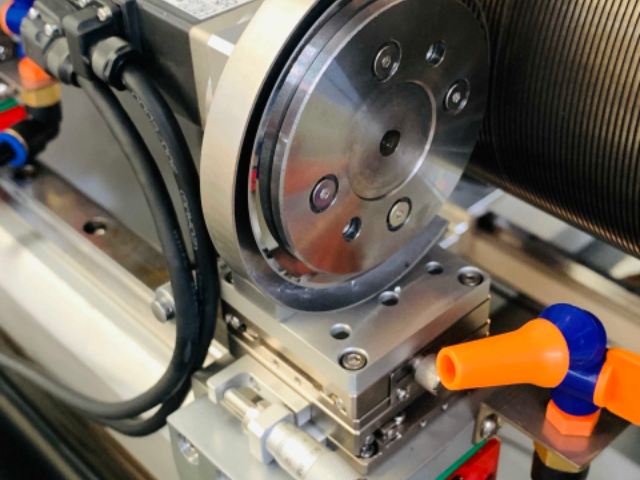
钠离子电池正负极材料(普鲁士蓝、硬碳)物理特性和传统磷酸铁锂、石墨差异明显,原有锂电常规辊压机需要针对性硬件改造与工艺调参,适配钠离子极片致密化生产需求。硬件改造方面,正极普鲁士蓝粉料质地偏脆、易粉碎,液压系统加装多级缓冲调压阀,实现缓慢升压控压,避免高压颗粒碎裂;硬碳负极涂层孔隙结构特殊,热辊机型微调温控区间,辊温下调至70-95℃,规避高温造成粘结剂失效;轧辊保留常规硬质合金基材,优化辊面清洁风刀布局,适配新材料易掉粉特性。工艺参数上,全线压力整体下调25%-40%,正极线压力1200-2200kN/m,负极1000-1800kN/m,压缩率相较同类型锂电下调3-6个百分点,采用低速辊压,走带速度控制在常规锂电的50%-65%,延长颗粒受力形变时间。测厚系统保留原有硬件,更换配套面密度换算程序,匹配钠离子极片重量-厚度换算系数。现阶段钠离子电池多处于中试、小批量试产阶段,设备以改造现有存量辊压机为主,规模化量产落地后,设备厂商将推出标准化钠离子辊压机,成为辊压机行业新的增量市场方向。
PACK组装产线负责将分选合格的储能单体电芯串并联组成模组,搭配BMS管理系统、散热结构、外壳制成储能电池包,依据自动化程度分为半自动分段产线、全自动一体化整线,分别适配不同规模储能工厂生产需求。半自动产线以人工辅配机械手、单体OCV分选机、汇流排点焊设备、模组锁紧机为主,设备采购成本偏低,灵活适配小批量定制化户储、小型工商业储能订单,可快速切换多款非标尺寸电芯生产;全自动PACK整线配备机器人自动上料、CCD极性检测、激光汇流排焊接、EOL全性能终检、气密测试一体化设备,整线除日常巡检外无需人工介入,适配年产数GWh的大型储能集成工厂,主打标准化大容量模组量产。模组焊接环节主流选用大功率光纤激光焊,在线内阻检测实时管控焊缝导通电阻;EOL终检设备完成整包绝缘耐压、充放电性能、通讯协议全项测试,不合格产品自动分流返修。储能PACK设备重点考量兼容性,同一条产线更换简易工装即可兼容多款容量电芯,应对储能市场多规格订单波动。伴随CTC集成技术在储能落地,PACK前端设备同步迭代,逐步从分立模组组装向无模组集成装配设备升级。 对接前后工序设备,组成一体化极片加工链路。
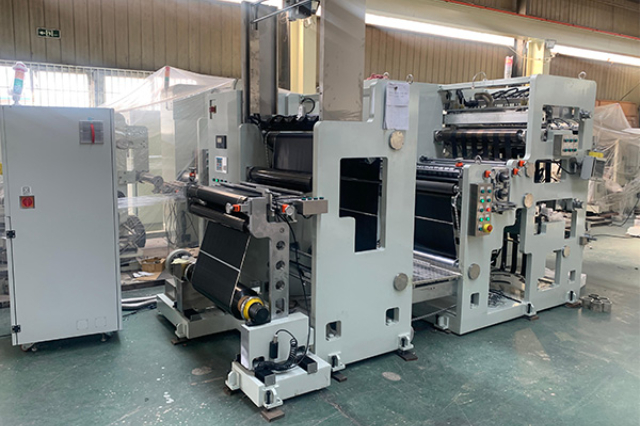
热辊压机在传统双辊结构基础上增加辊体恒温系统,依托内置导热油循环或电磁感应加热,将轧辊表面稳定控制在80℃-130℃,借助热力学软化粘结剂与活性粉料,降低极片形变抗力,是当前动力电池、高面密度极片生产主流机型。恒温环境下PVDF、SBR粘结剂轻微软化,挤压过程中粉料滑移阻力下降,达成同等压实密度的轧制压力可降低30%-45%,大幅减少高压带来的箔材拉裂、涂层崩边问题,铝箔断带故障率相较冷辊下降三成以上。突出优化体现在极片回弹管控,受热后涂层内部弹性应力得到释放,卸压后回弹率可下降近一半,极片厚度一致性提升,尤其适配NCM高镍正极、硅碳复合负极等新型材料量产。从极片品质层面,热压后粘结剂与集流体粘接强度提升,电芯循环充放电过程活性物质脱落概率下降,电池内阻整体降低8%-12%,间接优化电芯倍率性能与循环寿命。设备新增闭环温控模组,采用PID算法分区控温,辊面全域温差控制在±℃以内,避免局部温度不均造成极片厚薄偏差。设备投入与运行能耗高于冷辊,除主机外配套导热油机组、冷却管路、温控巡检仪表,新建动力锂电产线热辊装机占比逐年上涨,2025年新上线头部产线热辊选配率超65%。 设备材质耐损耗,满足长期车间作业条件。广东恒压力锂电池辊压机厂家
设备可处理涂布完成后的各类锂电电极片材。湖北热辊压锂电池辊压机厂家推荐
圆柱型储能电芯多用于户用储能场景,常见32140、40135等大直径规格,对应储能卷绕机在主轴扭矩、物料行程、张力控制系统上区别于小尺寸动力圆柱卷绕设备。整机划分为放卷纠偏、分层卷绕、裁断、自动下料四大单元,正极、负极、隔膜三组物料配置伺服张力机构,储能电芯极片更厚、基材幅宽更大,三层物料张力匹配难度提升,系统实时动态修正张力数值,避免电芯卷绕松紧不均,充放电过程出现析锂、内阻异常等问题。CCD视觉横向纠偏系统全程跟随物料,层间对齐精度控制在以内,防止极片偏位。大直径电芯卷绕主轴承载负荷更高,设备主轴选用高强度合金钢材质,优化传动结构,高速机型每分钟可完成80~110只电芯卷绕作业。量产设备配备离子除静电风机与工位除尘装置,隔膜、极片表面粉尘碎屑,避免杂质卷入电芯内部埋下安全隐患。自动化程度上,大型储能产线选用整卷自动上料机型,原料整卷上机后全程无人值守完成卷绕下料;小批量户储电芯试制选用半自动上料机型,灵活切换不同直径电芯生产。设备厂商持续优化卷针开合结构,适配全极耳圆柱储能电芯新工艺,依托储能庞大量产需求加速设备落地迭代。 湖北热辊压锂电池辊压机厂家推荐
武汉千里马电源机械制造有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在湖北省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,武汉千里马电源机械制造供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!