商机详情 -
数控等离子切割操作教程
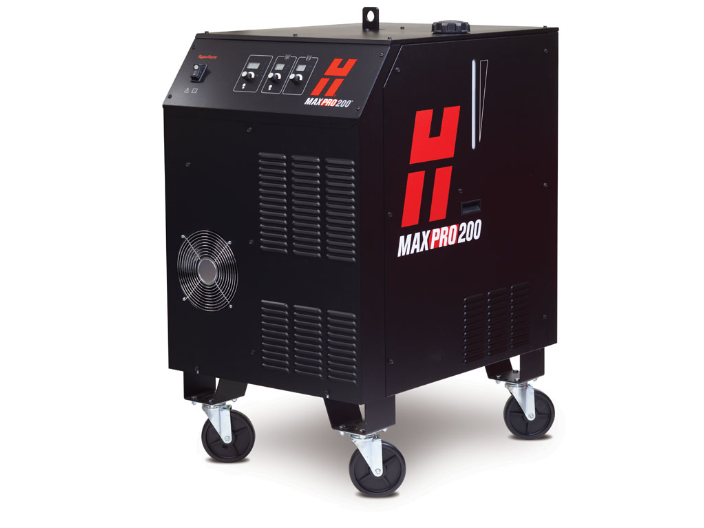
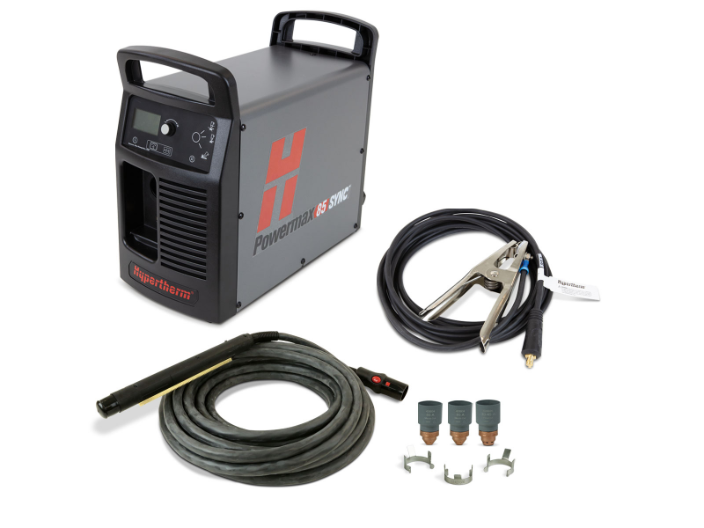
等离子切割设备主要由等离子电源、割炬、运动系统、控制系统、辅助系统等部分组成。等离子电源是等离子切割设备的重心部件,负责产生稳定的等离子电弧。根据工作原理,等离子电源可分为可控硅电源和 IGBT 电源。可控硅电源具有结构简单、可靠性高、成本低等优势,适用于普通等离子切割;IGBT 电源具有开关频率高、电流调节精度高、节能效果好等优势,适用于高精度等离子切割和精细等离子切割。割炬是等离子切割设备的执行部件,负责产生等离子弧和喷射等离子气流。它适用于不锈钢、铝、铜等多种金属材料的切割,展现了广泛的应用潜力。数控等离子切割操作教程
等离子切割
在现代工业制造领域,材料切割是贯穿生产全流程的重心工序,其精度、效率和成本直接影响产品质量与市场竞争力。激光切割与等离子切割作为两种主流的热切割技术,凭借各自独特的技术优势,广泛应用于钢铁、机械、汽车、航空航天等多个行业。随着数字化、智能化技术的深度融合,激光等离子切割技术不断实现突破,不*推动了切割工艺的升级迭代,更成为智能制造体系中的关键支撑环节。激光切割是利用经聚焦的高功率密度激光束照射工件,使被照射材料迅速熔化、汽化、烧蚀或达到燃点,同时借助与光束同轴的高速气流吹除熔融物质,从而实现将工件割开的一种热切割方法。其重心原理基于激光的单色性、相干性和方向性三大特性,通过光学系统将激光束聚焦为直径极小的光斑,使焦点处获得较高的功率密度(可达 10^6 - 10^9 W/cm²)。大功率等离子切割激光等离子切割是现代制造业的重要组成部分。
汽车生产过程中涉及大量的金属板材加工,如车身覆盖件、底盘零件、内饰件等。激光等离子切割以其高精度和高效率成为汽车生产线上的重要设备之一。它可以快速切割出复杂的车身轮廓和孔洞,提高生产效率;同时,良好的切口质量减少了焊接前的准备工作量,降低了生产成本。此外,随着新能源汽车的发展,对轻量化材料的需求增加,激光等离子切割在铝合金等轻质材料的加工中发挥着越来越重要的作用。例如,电动汽车电池托盘的生产就采用了激光等离子切割技术,以确保托盘的强度和密封性。
等离子切割通过压缩电弧技术,将气体(如氮气、空气)电离形成等离子体,其温度可达20,000-30,000℃,能量密度达10⁶W/cm²。其工作原理包含三个关键步骤:电弧产生:高频电火花引燃喷嘴与工件间的气体,形成初始电弧;气体压缩:通过水冷喷嘴对电弧进行机械压缩,同时利用磁场进行二次约束,形成高能量密度等离子弧;材料去除:等离子弧熔化金属,高速气流(300-1000m/s)将熔融物吹除,形成切缝。在切割20mm不锈钢时,400A等离子切割机配合水再压缩技术,切割速度可达0.8m/min,切口倾斜角小于3°,较传统氧乙炔切割效率提升3倍,且无氧化层残留。切割过程中,可以根据需要调整切割电流和气体压力。
在激光等离子切割过程中,能量主要通过激光束传递给材料。材料吸收激光能量后转化为热能,使局部区域温度升高至熔点以上,形成熔池。随着激光束的移动,熔池不断向前推进,同时借助辅助气体的压力将熔融物从切口处吹走,实现材料的去除。在这个过程中,激光的能量密度分布、扫描速度以及辅助气体的流量和压力等因素都会影响切割效果。合理控制这些参数可以获得理想的切割质量和效率。激光等离子切割技术以其高精度、高效率、灵活性强等诸多优势在现代制造业中展现出巨大的潜力和应用价值。它已经在金属加工、航空航天、电子电器、医疗器械等多个领域得到了广泛的应用并取得了明显成效。然而,该技术仍面临一些挑战如设备成本高、厚板切割困难、材料适应性有限等问题需要进一步解决和完善。未来随着科技的不断进步和创新实践的深入探索这些问题有望逐步得到解决推动激光等离子切割技术向更高水平发展。激光等离子切割可以实现高速切割。南京电火花等离子切割直销
切割速度如过快,可能会出现切割不透、切口呈锯齿状等不良情况;而速度过慢则会使切口变宽、热影响区增大。数控等离子切割操作教程
激光束的焦点位置对切割深度和精度有很大影响。当焦点位于材料表面上方时,主要用于薄板材料的切割;当焦点逐渐下移进入材料内部时,可增加切割深度,适用于较厚的材料。但焦点过深可能会导致上部边缘熔化过度,影响切口质量。因此,精确调整焦点位置是获得高质量切口的重要环节。现代激光切割设备通常配备自动调焦功能,能够根据材料的厚度自动调整焦点位置。不同的材料具有不同的物理化学性质,如熔点、热导率、反射率等,这些都会影响激光等离子切割的效果。例如,金属材料一般具有良好的导热性,容易散热,因此在切割时需要考虑如何集中能量以提高切割效率;而非金属材料可能具有较高的反射率,部分激光会被反射掉,减少实际作用于材料的能量。此外,材料的纯度、晶粒大小等因素也可能对切割质量产生影响。在进行激光等离子切割之前,了解材料的特性并采取相应的措施是非常必要的。数控等离子切割操作教程