商机详情 -
北京全自动等离子切割操作教程
激光切割凭借聚焦后的极小光斑(直径可低至 0.1mm 以下)和精细的光束控制,切割精度较高,通常可达 ±0.02 - ±0.05mm,切口平整光滑,热影响区极小(一般<0.1mm),几乎无需后续加工。而等离子切割的光斑直径相对较大(通常在 1 - 3mm),切割精度较低,一般为 ±0.1 - ±0.5mm,切口存在一定的斜度和毛刺,热影响区较大(0.5 - 2mm),需要后续打磨处理。在精细加工领域,如航空航天零部件、精密仪器外壳等,激光切割的高精度优势尤为明显;而等离子切割更适用于对精度要求不高的中厚板粗加工,如钢结构件、设备底座等。在汽车制造、航空航天、船舶建造等领域,等离子切割技术不可或缺。北京全自动等离子切割操作教程
等离子切割
对于金属材料,如碳钢、不锈钢等,激光切割主要分为熔化切割、汽化切割和氧助熔化切割三种方式。熔化切割是利用激光将材料熔化后,由非氧化性气体(如氮气、氩气)吹除熔渣;汽化切割则是通过较高能量使材料直接汽化,适用于高熔点材料;氧助熔化切割则借助氧气与金属的反应放热,加速材料熔化,提高切割效率,常用于碳钢切割。激光切割的关键在于激光源的稳定性和光束质量。目前主流的激光源包括 CO₂激光、光纤激光和碟片激光。CO₂激光波长为 10.6μm,适用于厚板切割;光纤激光波长为 1.06μm,具有转换效率高、能耗低、光束质量好等优势,广泛应用于中薄板切割;碟片激光则在高功率切割领域表现突出,可实现厚板的高效精细切割。北京全自动等离子切割操作教程高温等离子流还能清理切割过程中产生的金属氧化物,提高切割质量。
激光等离子切割技术作为一种先进的非接触式加工方法,凭借其高精度、低损伤、灵活性强、高效环保等诸多优点,在现代制造业中占据着重要地位。它广泛应用于航空航天、汽车制造、电子设备等多个领域,为各行业提供了高质量的零部件加工解决方案。虽然目前该技术还存在一些局限性,如设备投资大、对操作人员要求高等,但随着技术的不断进步和发展,这些问题将逐步得到解决。未来,激光等离子切割技术将继续朝着更高功率、更好光束质量、智能化与自动化程度提高、多功能一体化以及绿色制造等方向发展,为推动制造业的转型升级发挥更大的作用。
等离子切割技术原理等离子切割是利用高温等离子电弧的热量使工件切口处的金属局部熔化(和蒸发),并借助高速等离子气流的动力排除熔融金属,形成切口的一种加工方法。其重心是通过等离子发生器产生高温、高速的等离子弧,等离子弧是一种电离程度较高的气体导电体,由阴极、阳极和等离子气体组成。当等离子发生器接通电源后,阴极与阳极之间产生电弧,电弧通过压缩喷嘴时被压缩,形成高温(可达 10000 - 30000℃)、高速(可达 300 - 1000 m/s)的等离子射流。等离子切割产生的热影响区小,对材料性能影响小。
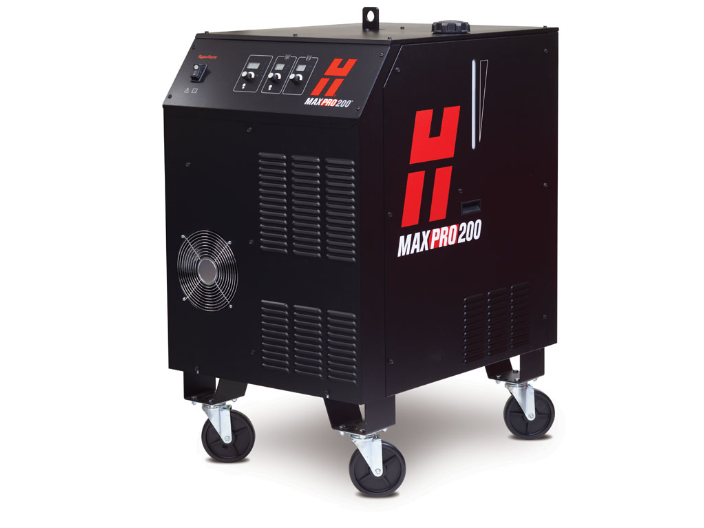
激光切割设备:高功率与智能化的双重跃迁:功率升级:2017年,3kW激光器被视为高功率门槛;2025年,12-40kW成为主流,大族激光更推出150kW超高速切割设备,可实现100mm厚板切割,速度达0.3m/min。智能化突破:AI算法嵌入切割头成为行业标配。例如,岗春激光的算法前置技术通过边缘计算实现本地闭环控制,消除信号传输延迟,使坡口切割速度提升40%,且3年无理由质保政策打破行业服务惯例。应用拓展:三维五轴激光切割机在汽车覆盖件加工中渗透率超60%,其空间旋转精度达0.02°,可完成复杂曲面的一次成型。数控等离子切割机可以与其他生产设备联动,实现自动化生产线的高效运行。昆山激光等离子切割供应
等离子切割是一种利用高温等离子弧来熔化金属并实现切割的加工工艺,其原理基于等离子体的产生和特性。北京全自动等离子切割操作教程
航空航天领域对零部件的重量、强度和精度有着较高的要求。激光等离子切割技术被广泛应用于飞机结构件、发动机叶片、起落架等产品的制造。例如,飞机蒙皮的修剪、加强筋的切割以及各种异形支架的制作都离不开这一技术。它能够精确控制零件的形状和尺寸,保证装配的准确性;同时,减轻零件重量有助于提高飞行器的性能和经济性。此外,在航天器的制造中,激光等离子切割也被用于钛合金、高温合金等难加工材料的切割,满足了极端环境下的使用要求。北京全自动等离子切割操作教程