商机详情 -
激光等离子切割厂家
对于金属材料,如碳钢、不锈钢等,激光切割主要分为熔化切割、汽化切割和氧助熔化切割三种方式。熔化切割是利用激光将材料熔化后,由非氧化性气体(如氮气、氩气)吹除熔渣;汽化切割则是通过较高能量使材料直接汽化,适用于高熔点材料;氧助熔化切割则借助氧气与金属的反应放热,加速材料熔化,提高切割效率,常用于碳钢切割。激光切割的关键在于激光源的稳定性和光束质量。目前主流的激光源包括 CO₂激光、光纤激光和碟片激光。CO₂激光波长为 10.6μm,适用于厚板切割;光纤激光波长为 1.06μm,具有转换效率高、能耗低、光束质量好等优势,广泛应用于中薄板切割;碟片激光则在高功率切割领域表现突出,可实现厚板的高效精细切割。切割速度过快会导致切割面不平整,出现挂渣等缺陷;速度过慢则会降低工作效率且可能造成切割面过热变形。激光等离子切割厂家
等离子切割
在激光等离子切割过程中,能量主要通过激光束传递给材料。材料吸收激光能量后转化为热能,使局部区域温度升高至熔点以上,形成熔池。随着激光束的移动,熔池不断向前推进,同时借助辅助气体的压力将熔融物从切口处吹走,实现材料的去除。在这个过程中,激光的能量密度分布、扫描速度以及辅助气体的流量和压力等因素都会影响切割效果。合理控制这些参数可以获得理想的切割质量和效率。激光等离子切割技术以其高精度、高效率、灵活性强等诸多优势在现代制造业中展现出巨大的潜力和应用价值。它已经在金属加工、航空航天、电子电器、医疗器械等多个领域得到了广泛的应用并取得了明显成效。然而,该技术仍面临一些挑战如设备成本高、厚板切割困难、材料适应性有限等问题需要进一步解决和完善。未来随着科技的不断进步和创新实践的深入探索这些问题有望逐步得到解决推动激光等离子切割技术向更高水平发展。江苏电火花等离子切割价格通过技术创新,等离子切割的噪音和粉尘污染问题得到了有效控制。
船舶建造中使用大量的钢板和型材进行焊接组装。激光等离子切割可用于船体钢板的预处理,如开坡口、裁边等操作,提高焊接质量和效率。它还能够切割出复杂的船体结构部件,如甲板横梁、舱壁扶强材等,保证构件的准确性和一致性。此外,在船舶维修中,激光等离子切割也可以用于去除生锈或损坏的部分,进行局部修复和改造。在石油、天然气开采设备以及风力发电设备的制造中,激光等离子切割也有广泛应用。例如,石油钻杆的螺纹加工、风力发电机叶片的根部连接件切割等都需要高精度的切割技术。激光等离子切割能够保证这些关键部件的质量和可靠性,提高设备的整体性能。同时,在核电站的建设中,对核级不锈钢管道的切割也采用了激光等离子切割技术,以确保管道系统的密封性和安全性。
等离子切割技术原理等离子切割是利用高温等离子电弧的热量使工件切口处的金属局部熔化(和蒸发),并借助高速等离子气流的动力排除熔融金属,形成切口的一种加工方法。其重心是通过等离子发生器产生高温、高速的等离子弧,等离子弧是一种电离程度较高的气体导电体,由阴极、阳极和等离子气体组成。当等离子发生器接通电源后,阴极与阳极之间产生电弧,电弧通过压缩喷嘴时被压缩,形成高温(可达 10000 - 30000℃)、高速(可达 300 - 1000 m/s)的等离子射流。随着技术进步,激光等离子切割设备的能耗不断降低,运行成本更加经济。
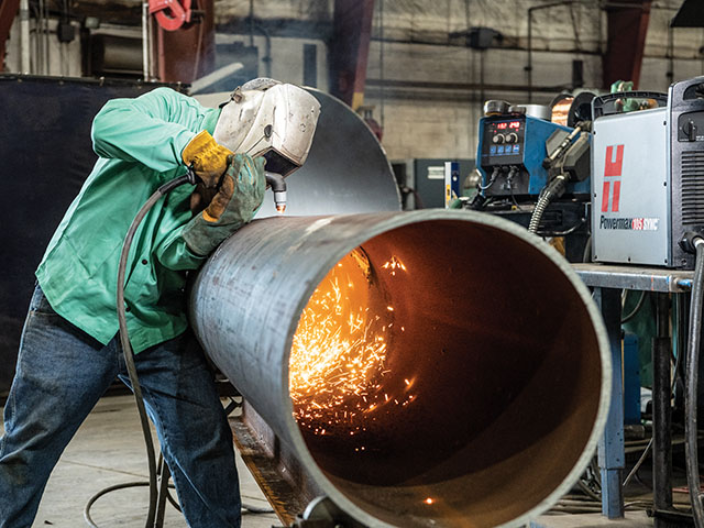
在制造业转型升级的浪潮中,切割技术作为材料加工的重心环节,正经历着从传统机械切割向高能束流切割的范式转变。激光切割与等离子切割作为两大主流技术,凭借其非接触式加工、高精度、高效率等优势,已成为航空航天、新能源汽车、船舶制造等领域的标配解决方案。据统计,2023年中国激光切割设备市场规模达302.72亿元,年复合增长率超18%,而等离子切割在厚板加工领域仍占据60%以上市场份额。激光切割的重心在于通过受激辐射放大原理,将光能聚焦至微米级光斑,形成超高温热源。以CO₂激光器为例,其工作物质为混合气体,通过高频放电激发产生波长10.6μm的激光束,经反射镜组聚焦后,功率密度可达10⁸-10¹⁰W/cm²。在定制化生产和批量生产中,数控等离子切割均表现出色。昆山便携式等离子切割操作教程
激光等离子切割机通常配备高精度控制系统。激光等离子切割厂家
激光切割设备:高功率与智能化的双重跃迁:功率升级:2017年,3kW激光器被视为高功率门槛;2025年,12-40kW成为主流,大族激光更推出150kW超高速切割设备,可实现100mm厚板切割,速度达0.3m/min。智能化突破:AI算法嵌入切割头成为行业标配。例如,岗春激光的算法前置技术通过边缘计算实现本地闭环控制,消除信号传输延迟,使坡口切割速度提升40%,且3年无理由质保政策打破行业服务惯例。应用拓展:三维五轴激光切割机在汽车覆盖件加工中渗透率超60%,其空间旋转精度达0.02°,可完成复杂曲面的一次成型。激光等离子切割厂家