商机详情 -
浙江数控等离子切割公司
激光切割凭借其高精度、高速度、低损耗的优势,在多个行业中得到了广泛应用。在汽车制造行业,激光切割用于切割汽车车身板材、底盘部件、发动机零部件等。例如,采用激光切割技术切割汽车车身的高强度钢板,可实现高精度、高速度的切割,提高车身的焊接精度和整体强度;切割发动机缸体、缸盖等零部件,可保证零部件的尺寸精度和表面质量,提高发动机的性能。此外,激光切割还用于汽车内饰件的切割,如座椅面料、仪表盘等,可实现复杂形状的精细切割。起弧和收弧参数的设置也会影响切割质量,合理设置可避免起弧处和收弧处出现缺陷。浙江数控等离子切割公司
等离子切割
激光切割设备:高功率与智能化的双重跃迁:功率升级:2017年,3kW激光器被视为高功率门槛;2025年,12-40kW成为主流,大族激光更推出150kW超高速切割设备,可实现100mm厚板切割,速度达0.3m/min。智能化突破:AI算法嵌入切割头成为行业标配。例如,岗春激光的算法前置技术通过边缘计算实现本地闭环控制,消除信号传输延迟,使坡口切割速度提升40%,且3年无理由质保政策打破行业服务惯例。应用拓展:三维五轴激光切割机在汽车覆盖件加工中渗透率超60%,其空间旋转精度达0.02°,可完成复杂曲面的一次成型。南京数控等离子切割公司等离子切割是一种利用高温等离子弧来熔化金属并将其吹走以实现切割的工艺。
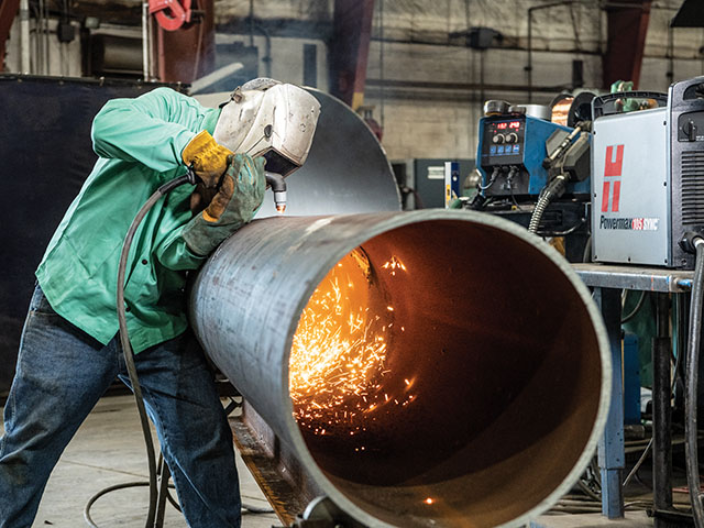
在现代工业制造领域,材料切割是贯穿生产全流程的重心工序,其精度、效率和成本直接影响产品质量与市场竞争力。激光切割与等离子切割作为两种主流的热切割技术,凭借各自独特的技术优势,广泛应用于钢铁、机械、汽车、航空航天等多个行业。随着数字化、智能化技术的深度融合,激光等离子切割技术不断实现突破,不*推动了切割工艺的升级迭代,更成为智能制造体系中的关键支撑环节。激光切割是利用经聚焦的高功率密度激光束照射工件,使被照射材料迅速熔化、汽化、烧蚀或达到燃点,同时借助与光束同轴的高速气流吹除熔融物质,从而实现将工件割开的一种热切割方法。其重心原理基于激光的单色性、相干性和方向性三大特性,通过光学系统将激光束聚焦为直径极小的光斑,使焦点处获得较高的功率密度(可达 10^6 - 10^9 W/cm²)。
激光切割对材料的适应性较强,可切割金属材料(碳钢、不锈钢、铝合金、铜合金等)和非金属材料(木材、塑料、玻璃、陶瓷等)。但对于高反射率、高导热性的材料,如铜、铝等,激光切割难度较大,需要更高功率的激光源和特殊的辅助气体,否则容易出现切割不穿、切口质量差等问题。等离子切割主要适用于金属材料的切割,尤其是碳钢、不锈钢等黑色金属,对铝合金、铜合金等有色金属也能切割,但切口质量相对较差。此外,等离子切割对材料的厚度适应性更广,可切割从 0.5mm 薄板到 100mm 以上厚板的金属材料,而激光切割在厚板切割方面存在一定局限性。等离子切割机通过电离气体产生高温等离子弧,实现快速切割。
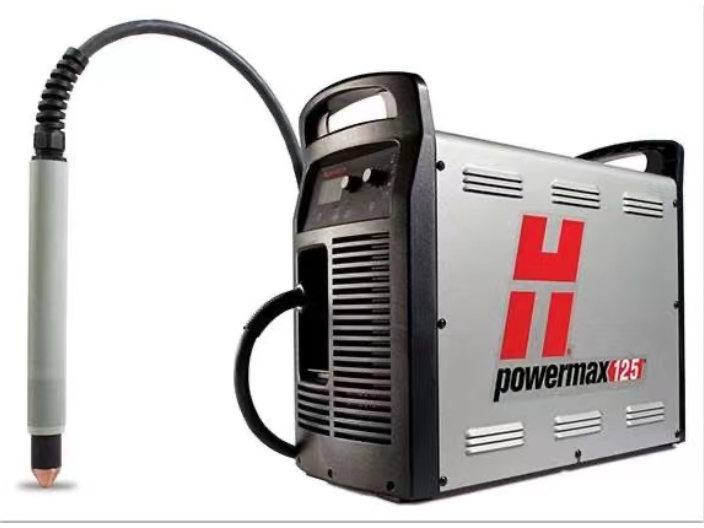
等离子切割设备主要由等离子电源、割炬、运动系统、控制系统、辅助系统等部分组成。等离子电源是等离子切割设备的重心部件,负责产生稳定的等离子电弧。根据工作原理,等离子电源可分为可控硅电源和 IGBT 电源。可控硅电源具有结构简单、可靠性高、成本低等优势,适用于普通等离子切割;IGBT 电源具有开关频率高、电流调节精度高、节能效果好等优势,适用于高精度等离子切割和精细等离子切割。割炬是等离子切割设备的执行部件,负责产生等离子弧和喷射等离子气流。激光等离子切割设备通常价格昂贵。江苏龙门式等离子切割多少钱一台
切割过程中,激光激发的等离子体使材料迅速熔化、汽化并排出,达到切割目的。浙江数控等离子切割公司
激光切割设备主要由激光源、光学系统、运动系统、控制系统、辅助系统等部分组成。激光源是激光切割设备的重心部件,负责产生高功率、高光束质量的激光束。目前主流的激光源包括光纤激光源、CO₂激光源和碟片激光源。光纤激光源具有转换效率高(可达 30% 以上)、能耗低、体积小、维护方便等优势,是目前应用较普遍的激光源;CO₂激光源波长较长,适用于厚板切割和非金属材料切割,但转换效率较低(约 10% - 15%),能耗较高;碟片激光源采用多个碟片激光器模块叠加,可实现更高功率输出,光束质量好,适用于高功率厚板切割。浙江数控等离子切割公司