商机详情 -
北京便携式等离子切割联系人
等离子切割通过压缩电弧技术,将气体(如氮气、空气)电离形成等离子体,其温度可达20,000-30,000℃,能量密度达10⁶W/cm²。其工作原理包含三个关键步骤:电弧产生:高频电火花引燃喷嘴与工件间的气体,形成初始电弧;气体压缩:通过水冷喷嘴对电弧进行机械压缩,同时利用磁场进行二次约束,形成高能量密度等离子弧;材料去除:等离子弧熔化金属,高速气流(300-1000m/s)将熔融物吹除,形成切缝。在切割20mm不锈钢时,400A等离子切割机配合水再压缩技术,切割速度可达0.8m/min,切口倾斜角小于3°,较传统氧乙炔切割效率提升3倍,且无氧化层残留。数控等离子切割机配备的切割台可以灵活调整高度和位置,适应不同切割需求。北京便携式等离子切割联系人
等离子切割
由于激光等离子切割是非接触式加工,避免了机械刀具与材料之间的摩擦和挤压造成的损伤。同时,其热影响区较小,不会对材料内部组织结构造成过大破坏,有利于保持材料的力学性能和化学稳定性。这对于一些特殊材料或对性能要求较高的应用场景尤为重要。比如在医疗器械制造中,使用激光等离子切割可以避免对植入人体的金属材料造成微观损伤,保证器械的安全性和可靠性。相比传统切割方法,激光等离子切割具有更高的生产效率。它的切割速度快,能够大幅度缩短加工周期;同时,由于切口质量好,减少了后续打磨等工序的时间和成本。此外,该技术不需要使用润滑剂和其他辅助化学品,减少了废弃物的产生和对环境的污染。在倡导绿色制造的背景下,激光等离子切割成为一种可持续发展的加工方式。上海龙门式等离子切割其非接触式切割方式有效避免了材料变形和机械应力,保护了工件的完整性。
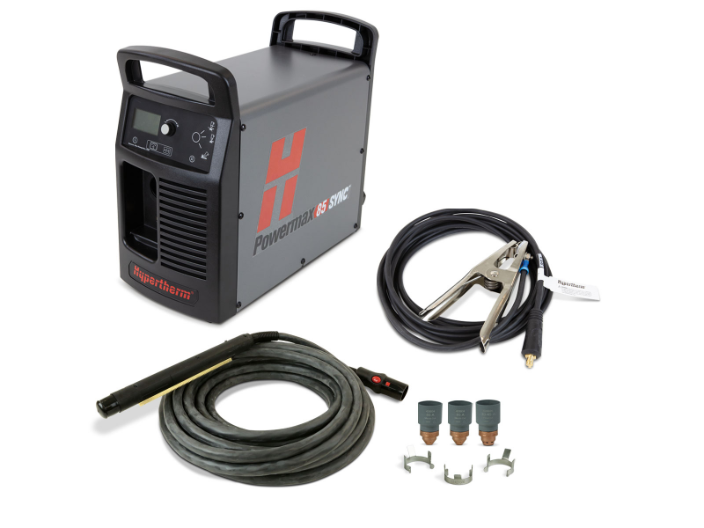
等离子射流照射到材料表面时,迅速将材料加热至熔化状态,同时高速气流将熔渣吹离工件,形成切割切口。等离子切割的切割效果与等离子气体的种类、电弧电流、切割速度等参数密切相关,常用的等离子气体包括空气、氧气、氮气和氩气等。根据切割电流的大小,等离子切割可分为低压等离子切割(电流<100A)、中压等离子切割(电流 100 - 300A)和高压等离子切割(电流>300A)。低压等离子切割适用于薄板切割,切口质量较好;高压等离子切割则适用于厚板切割,切割效率较高。随着技术的发展,精细等离子切割技术应运而生,通过优化喷嘴结构和电流参数,大幅提高了切割精度,可与激光切割在中薄板领域形成竞争。
等离子切割凭借其高速度、厚板切割能力和低成本的优势,在重工业和通用机械制造行业中应用普遍。在钢结构制造行业,等离子切割用于切割钢结构件、桥梁构件、厂房框架等。钢结构件通常尺寸较大、厚度较厚,等离子切割可实现高效的切割,提高生产效率。例如,采用等离子切割技术切割桥梁的钢梁、钢柱等构件,可实现大厚度钢板的快速切割,保证构件的尺寸精度和焊接质量;切割厂房框架的型钢,可替代传统的火焰切割,提高切割效率和切口质量。在船舶制造行业,等离子切割用于切割船体板材、船用零部件等。机械加工车间里,等离子切割是切割各种金属毛坯、加工余量等的有效手段,有助于后续的机械加工工序。
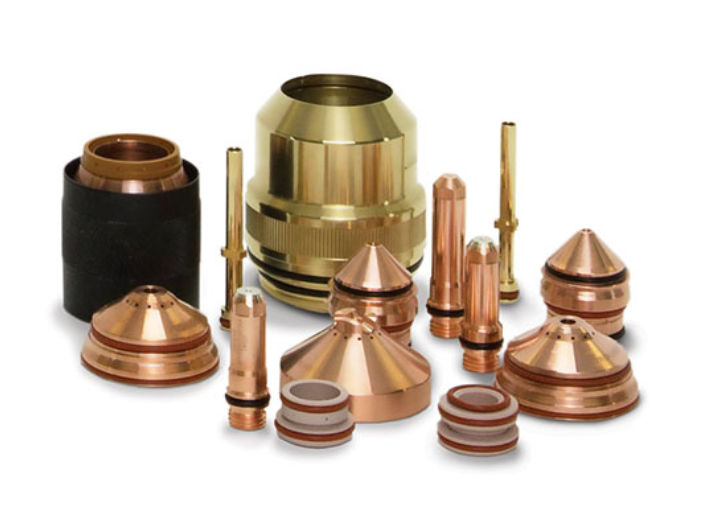
切割头是将激光束聚焦到材料表面的部件,其内部包含光学镜片组用于聚焦激光和喷嘴用于喷射工作气体。运动机构则带动切割头按照预定的路径进行移动,通常采用数控技术实现多轴联动,以确保切割精度和形状的准确性。切割头的设计和制造精度直接影响着激光的聚焦效果和切割质量。由于激光器在工作时会产生大量的热量,如果不及时散热,会影响其性能甚至损坏设备。因此,冷却系统是必不可少的组成部分。冷却方式主要有水冷和风冷两种,对于高功率激光器通常采用水冷方式,通过循环冷却液带走热量;而一些小型低功率激光器则可以采用风冷方式散热。有效的冷却系统能够保证激光器长时间稳定运行。由于等离子切割是通过熔化金属来实现切割,相对而言对工件的热影响区较小,能减少工件变形等问题。北京便携式等离子切割联系人
切割过程中,等离子弧产生的热量主要集中在切割区域,对周围材料的热影响较小。北京便携式等离子切割联系人
船舶建造中使用大量的钢板和型材进行焊接组装。激光等离子切割可用于船体钢板的预处理,如开坡口、裁边等操作,提高焊接质量和效率。它还能够切割出复杂的船体结构部件,如甲板横梁、舱壁扶强材等,保证构件的准确性和一致性。此外,在船舶维修中,激光等离子切割也可以用于去除生锈或损坏的部分,进行局部修复和改造。在石油、天然气开采设备以及风力发电设备的制造中,激光等离子切割也有广泛应用。例如,石油钻杆的螺纹加工、风力发电机叶片的根部连接件切割等都需要高精度的切割技术。激光等离子切割能够保证这些关键部件的质量和可靠性,提高设备的整体性能。同时,在核电站的建设中,对核级不锈钢管道的切割也采用了激光等离子切割技术,以确保管道系统的密封性和安全性。北京便携式等离子切割联系人