商机详情 -
苏州大功率等离子切割操作教程
船体板材通常厚度较大,且形状复杂,等离子切割可实现高效的切割,提高船舶制造的效率。例如,采用等离子切割技术切割船体的船板,可实现复杂曲线的精细切割,提高船体的焊接精度和密封性;切割船用发动机的零部件,可保证零部件的尺寸精度和性能。在工程机械制造行业,等离子切割用于切割工程机械的结构件、挖掘斗、履带板等。工程机械零部件通常需要承受较大的载荷,采用厚板制造,等离子切割可实现这些零部件的高效切割,提高生产效率。例如,采用等离子切割技术切割挖掘斗的斗体,可实现大厚度钢板的快速切割,保证斗体的强度和耐用性;切割履带板,可实现高精度的切割,提高履带的传动效率。激光等离子切割是未来制造业发展的关键方向之一。苏州大功率等离子切割操作教程
等离子切割
航空航天领域对零部件的重量、强度和精度有着较高的要求。激光等离子切割技术被广泛应用于飞机结构件、发动机叶片、起落架等产品的制造。例如,飞机蒙皮的修剪、加强筋的切割以及各种异形支架的制作都离不开这一技术。它能够精确控制零件的形状和尺寸,保证装配的准确性;同时,减轻零件重量有助于提高飞行器的性能和经济性。此外,在航天器的制造中,激光等离子切割也被用于钛合金、高温合金等难加工材料的切割,满足了极端环境下的使用要求。安徽机械等离子切割联系人它适用于不锈钢、铝、铜等多种金属材料的切割,展现了广泛的应用潜力。
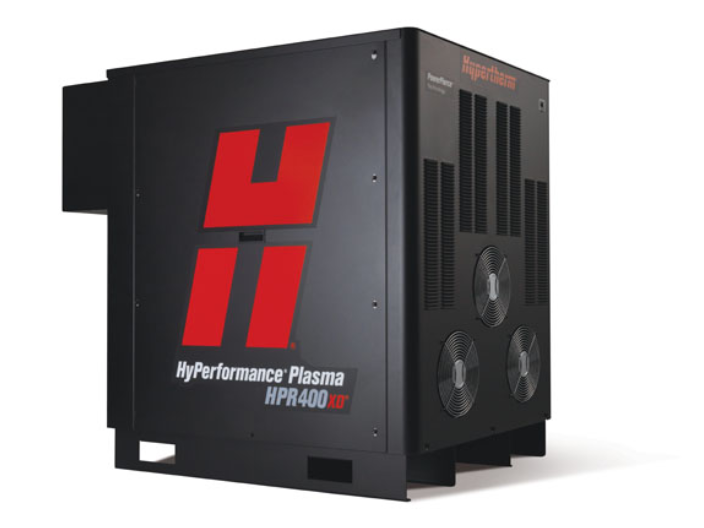
稳定的电源供应是保证激光器正常运行的基础。控制系统则用于调节激光器的各项参数,如功率大小、脉冲宽度、重复频率等,以及控制切割头的运动轨迹和速度。先进的控制系统还可以实现自动化操作,根据预设的程序完成复杂的切割任务,提高生产效率和产品质量的稳定性。为了形成等离子体并保护切割区域不受氧化,需要向切割区喷射工作气体。气体供给装置包括气瓶、减压阀、流量计等组件,能够精确控制气体的种类、压力和流量。常用的工作气体有氩气、氮气、氧气等,选择合适的气体对于不同的材料和切割要求非常重要。例如,切割不锈钢时常用氩气作为保护气体以防止氧化,而在切割碳钢时可能会加入适量的氧气以提高切割速度。
熔化切割是利用激光将材料熔化后,由非氧化性气体(如氮气、氩气)吹除熔渣;汽化切割则是通过较高能量使材料直接汽化,适用于高熔点材料;氧助熔化切割则借助氧气与金属的反应放热,加速材料熔化,提高切割效率,常用于碳钢切割。激光切割的关键在于激光源的稳定性和光束质量。目前主流的激光源包括 CO₂激光、光纤激光和碟片激光。CO₂激光波长为 10.6μm,适用于厚板切割;光纤激光波长为 1.06μm,具有转换效率高、能耗低、光束质量好等优势,广泛应用于中薄板切割;碟片激光则在高功率切割领域表现突出,可实现厚板的高效精细切割。等离子切割机通过电离气体产生高温等离子弧,实现快速切割。
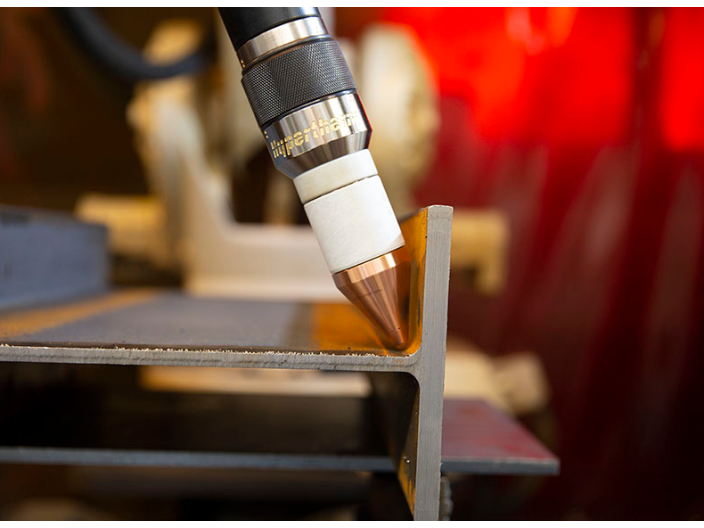
等离子切割通过压缩电弧技术,将气体(如氮气、空气)电离形成等离子体,其温度可达20,000-30,000℃,能量密度达10⁶W/cm²。其工作原理包含三个关键步骤:电弧产生:高频电火花引燃喷嘴与工件间的气体,形成初始电弧;气体压缩:通过水冷喷嘴对电弧进行机械压缩,同时利用磁场进行二次约束,形成高能量密度等离子弧;材料去除:等离子弧熔化金属,高速气流(300-1000m/s)将熔融物吹除,形成切缝。在切割20mm不锈钢时,400A等离子切割机配合水再压缩技术,切割速度可达0.8m/min,切口倾斜角小于3°,较传统氧乙炔切割效率提升3倍,且无氧化层残留。供水系统要保持通畅,定期清理过滤器等部件,防止堵塞影响冷却效果。苏州大功率等离子切割操作教程
工作台用于放置待切割的金属板材或工件,需具备足够的承载能力和平整度。苏州大功率等离子切割操作教程
激光切割设备主要由激光源、光学系统、运动系统、控制系统、辅助系统等部分组成。激光源是激光切割设备的重心部件,负责产生高功率、高光束质量的激光束。目前主流的激光源包括光纤激光源、CO₂激光源和碟片激光源。光纤激光源具有转换效率高(可达 30% 以上)、能耗低、体积小、维护方便等优势,是目前应用较普遍的激光源;CO₂激光源波长较长,适用于厚板切割和非金属材料切割,但转换效率较低(约 10% - 15%),能耗较高;碟片激光源采用多个碟片激光器模块叠加,可实现更高功率输出,光束质量好,适用于高功率厚板切割。苏州大功率等离子切割操作教程