商机详情 -
上海自动等离子切割公司
发展趋势:更高功率与更好光束质量:随着工业需求的不断增长,开发更高功率的激光器是一个重要方向。高功率激光器能够更快地切割更厚的材料,拓展应用领域。同时改进光束质量可以使焦点更小、能量更集中,从而提高切割精度和效率。例如,正在研发中的超快激光器有望在微纳加工领域取得突破。智能化与自动化程度提高:借助人工智能、机器学习等先进技术,未来的激光等离子切割设备将具备更强的自适应能力和自主决策能力。它们可以根据材料的特性自动调整工艺参数,实时监测切割过程并进行故障诊断和预警。由于其非接触式加工特性,数控等离子切割减少了工具的磨损和材料的变形。上海自动等离子切割公司
等离子切割
在制造业转型升级的浪潮中,切割技术作为材料加工的重心环节,正经历着从传统机械切割向高能束流切割的范式转变。激光切割与等离子切割作为两大主流技术,凭借其非接触式加工、高精度、高效率等优势,已成为航空航天、新能源汽车、船舶制造等领域的标配解决方案。据统计,2023年中国激光切割设备市场规模达302.72亿元,年复合增长率超18%,而等离子切割在厚板加工领域仍占据60%以上市场份额。激光切割的重心在于通过受激辐射放大原理,将光能聚焦至微米级光斑,形成超高温热源。以CO₂激光器为例,其工作物质为混合气体,通过高频放电激发产生波长10.6μm的激光束,经反射镜组聚焦后,功率密度可达10⁸-10¹⁰W/cm²。上海自动等离子切割公司等离子电源为产生等离子弧提供所需的高能量,其性能直接影响切割效果。
激光切割是利用经聚焦的高功率密度激光束照射工件,使被照射材料迅速熔化、汽化、烧蚀或达到燃点,同时借助与光束同轴的高速气流吹除熔融物质,从而实现将工件割开的一种热切割方法。其重心原理基于激光的单色性、相干性和方向性三大特性,通过光学系统将激光束聚焦为直径极小的光斑,使焦点处获得较高的功率密度(可达 10^6 - 10^9 W/cm²)。当激光束照射到材料表面时,能量被材料吸收并转化为热能,瞬间将材料加热至熔化或汽化温度。
激光功率密度是决定切割能力的关键因素之一。较高的功率密度可以使材料更快地熔化和汽化,从而提高切割速度,但也可能导致切口过宽、热影响区增大等问题。相反,过低的功率密度则无法有效切割较厚的材料。因此,需要根据材料的厚度、硬度等特性合理选择激光功率,以达到比较好的切割效果。一般来说,随着材料厚度的增加,所需的激光功率也应相应提高。工作气体的流量和压力对切割质量有着重要影响。合适的气体流量可以保证足够的等离子体浓度和吹除力,将熔融物及时吹走,避免堵塞喷嘴和产生挂渣现象。同时,适当的气体压力有助于稳定电弧放电,提高切割的稳定性。如果气体流量过大或过小,都会影响等离子体的形成和作用效果,进而降低切割质量。此外,不同种类的工作气体也有不同的比较好流量范围,需要在实际操作中进行调整优化。等离子切割技术能够实现非接触式切割,避免工具磨损。
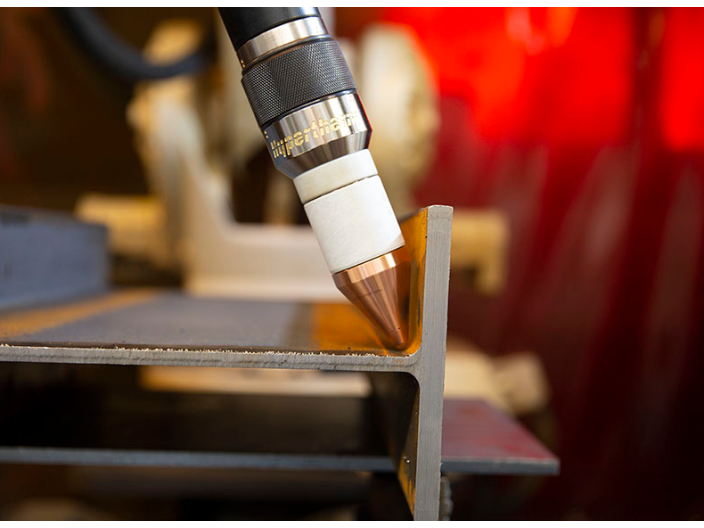
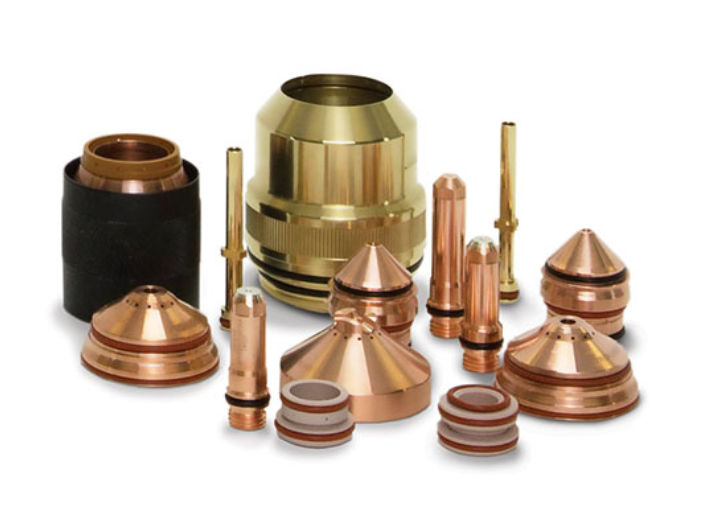
等离子切割设备主要由等离子电源、割炬、运动系统、控制系统、辅助系统等部分组成。等离子电源是等离子切割设备的重心部件,负责产生稳定的等离子电弧。根据工作原理,等离子电源可分为可控硅电源和 IGBT 电源。可控硅电源具有结构简单、可靠性高、成本低等优势,适用于普通等离子切割;IGBT 电源具有开关频率高、电流调节精度高、节能效果好等优势,适用于高精度等离子切割和精细等离子切割。割炬是等离子切割设备的执行部件,负责产生等离子弧和喷射等离子气流。供水系统则是为了冷却割炬等部件,防止过热损坏,保证设备的正常运行。广东等离子切割直销
激光等离子切割是现代制造业的重要组成部分。上海自动等离子切割公司
切割效率方面,两者的表现因材料厚度不同而有所差异。对于薄板(厚度<6mm),激光切割速度更快,如光纤激光切割 2mm 碳钢的速度可达 10 - 15m/min,而等离子切割的速度通常为 3 - 8m/min。这是因为激光束能量集中,能快速熔化材料,且非氧化性气体吹除熔渣的效率更高。对于中厚板(厚度 6 - 20mm),等离子切割的效率逐渐显现优势,尤其是高压等离子切割,切割速度可达激光切割的 1.5 - 2 倍。而对于厚板(厚度>20mm),等离子切割的优势更为明显,如切割 50mm 碳钢时,高压等离子切割速度可达 1 - 2m/min,而激光切割需要更高功率的设备,且速度较慢(通常<0.5m/min),成本也大幅增加。上海自动等离子切割公司