商机详情 -
上海便携式等离子切割直销
在制造业转型升级的浪潮中,切割技术作为材料加工的重心环节,正经历着从传统机械切割向高能束流切割的范式转变。激光切割与等离子切割作为两大主流技术,凭借其非接触式加工、高精度、高效率等优势,已成为航空航天、新能源汽车、船舶制造等领域的标配解决方案。据统计,2023年中国激光切割设备市场规模达302.72亿元,年复合增长率超18%,而等离子切割在厚板加工领域仍占据60%以上市场份额。激光切割的重心在于通过受激辐射放大原理,将光能聚焦至微米级光斑,形成超高温热源。以CO₂激光器为例,其工作物质为混合气体,通过高频放电激发产生波长10.6μm的激光束,经反射镜组聚焦后,功率密度可达10⁸-10¹⁰W/cm²。汽车制造行业也经常用到等离子切割,用于切割汽车车身零部件、车架等金属部件,满足高精度的切割要求。上海便携式等离子切割直销
等离子切割
激光切割设备主要由激光源、光学系统、运动系统、控制系统、辅助系统等部分组成。激光源是激光切割设备的重心部件,负责产生高功率、高光束质量的激光束。目前主流的激光源包括光纤激光源、CO₂激光源和碟片激光源。光纤激光源具有转换效率高(可达 30% 以上)、能耗低、体积小、维护方便等优势,是目前应用较普遍的激光源;CO₂激光源波长较长,适用于厚板切割和非金属材料切割,但转换效率较低(约 10% - 15%),能耗较高;碟片激光源采用多个碟片激光器模块叠加,可实现更高功率输出,光束质量好,适用于高功率厚板切割。上海便携式等离子切割直销通过高温等离子弧的热能,等离子切割能够轻松穿透厚实的金属材料。
切割效率方面,两者的表现因材料厚度不同而有所差异。对于薄板(厚度<6mm),激光切割速度更快,如光纤激光切割 2mm 碳钢的速度可达 10 - 15m/min,而等离子切割的速度通常为 3 - 8m/min。这是因为激光束能量集中,能快速熔化材料,且非氧化性气体吹除熔渣的效率更高。对于中厚板(厚度 6 - 20mm),等离子切割的效率逐渐显现优势,尤其是高压等离子切割,切割速度可达激光切割的 1.5 - 2 倍。而对于厚板(厚度>20mm),等离子切割的优势更为明显,如切割 50mm 碳钢时,高压等离子切割速度可达 1 - 2m/min,而激光切割需要更高功率的设备,且速度较慢(通常<0.5m/min),成本也大幅增加。
环保与安全性能:激光切割过程中产生的粉尘、烟雾较少,且通过配备特用的除尘设备可有效处理,对环境的污染较小。但激光切割存在激光辐射风险,操作人员需要佩戴专业的防护眼镜,避免眼睛受到伤害。等离子切割过程中会产生大量的粉尘、烟雾和有害气体(如臭氧、氮氧化物等),对环境的污染较大,需要配备高效的除尘和废气处理设备。同时,等离子切割过程中会产生强光和高频噪声,操作人员需要佩戴防护眼镜、耳塞等防护用品,安全防护要求较高。在进行数控等离子切割操作时,操作人员必须佩戴适当的防护眼镜,防止强光和飞溅的熔渣伤害眼睛。
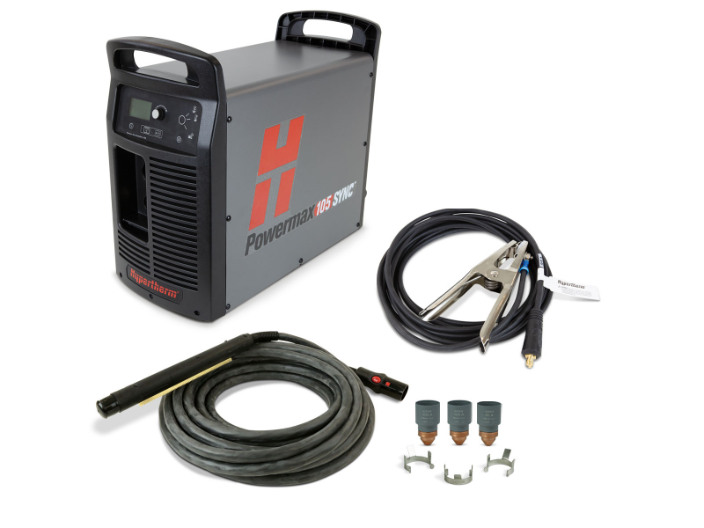
发展趋势:更高功率与更好光束质量:随着工业需求的不断增长,开发更高功率的激光器是一个重要方向。高功率激光器能够更快地切割更厚的材料,拓展应用领域。同时改进光束质量可以使焦点更小、能量更集中,从而提高切割精度和效率。例如,正在研发中的超快激光器有望在微纳加工领域取得突破。智能化与自动化程度提高:借助人工智能、机器学习等先进技术,未来的激光等离子切割设备将具备更强的自适应能力和自主决策能力。它们可以根据材料的特性自动调整工艺参数,实时监测切割过程并进行故障诊断和预警。高温等离子流还能清理切割过程中产生的金属氧化物,提高切割质量。上海便携式等离子切割直销
等离子切割机的维护成本相对较低,使用寿命长。上海便携式等离子切割直销
等离子切割通过压缩电弧技术,将气体(如氮气、空气)电离形成等离子体,其温度可达20,000-30,000℃,能量密度达10⁶W/cm²。其工作原理包含三个关键步骤:电弧产生:高频电火花引燃喷嘴与工件间的气体,形成初始电弧;气体压缩:通过水冷喷嘴对电弧进行机械压缩,同时利用磁场进行二次约束,形成高能量密度等离子弧;材料去除:等离子弧熔化金属,高速气流(300-1000m/s)将熔融物吹除,形成切缝。在切割20mm不锈钢时,400A等离子切割机配合水再压缩技术,切割速度可达0.8m/min,切口倾斜角小于3°,较传统氧乙炔切割效率提升3倍,且无氧化层残留。上海便携式等离子切割直销